

کامل-باؤنڈ مصنوعات میں ہوا کے بلبلوں کو کیسے حل کیا جائے؟ تجربہ کار کامل پابند ماہر کے تجربے کا جامع خلاصہ!
پرنٹنگ ٹکنالوجی کی مسلسل ترقی کے ساتھ، وائرلیس بائنڈنگ نصابی کتب، تعلیمی ایڈز، اور بک بائنڈنگ میں اپنی اعلیٰ بائنڈنگ کارکردگی اور کم قیمت کی وجہ سے ایک اہم مقام رکھتی ہے۔ تاہم، کتاب کے پابند مصنوعات میں کھوکھلی پیٹھوں کا مسئلہ-مختلف پرنٹنگ کمپنیوں کو طویل عرصے سے پریشان کر رہا ہے۔ یہ مسئلہ نہ صرف کتاب کی مضبوطی اور عمر کو کم کرتا ہے بلکہ اس کے ظاہری معیار کو بھی سنجیدگی سے متاثر کرتا ہے، جس سے صارفین کی شکایات اور واپسی ہوتی ہے، جس سے کمپنی کو معاشی نقصان ہوتا ہے۔
اسٹیپل لنکیج لائنوں کو چلانے کے کئی سالوں کے تجربے کے ساتھ، میں اسٹیپل بائنڈنگ کے پورے عمل کا مسلسل مطالعہ اور گہرائی سے تجزیہ کرتا ہوں۔ میں کاویٹیشن کی وجوہات کو ایک سے زیادہ نقطہ نظر سے دریافت کروں گا جن میں آلات، عمل، مواد، اور آپریشنز، اصل پروڈکشن کیسز کے ساتھ مل کر، اور اہم عمل کو بہتر بنانے کے لیے تجاویز پیش کروں گا۔ اس کا مقصد پرنٹنگ انڈسٹری کے لیے عملی حل فراہم کرنا اور اہم مصنوعات کے مجموعی معیار کو بہتر بنانا ہے۔
چپکنے والی بائنڈنگ مصنوعات میں cavitation کی شکلیں
بائنڈنگ پروڈکٹس میں خالی جگہیں بنیادی طور پر واضح شہد کے چھتے کے طور پر نمودار ہوتی ہیں-جیسے چھوٹے سوراخ یا بلبلے کتاب کے اوپر اور نیچے کے سروں پر، اور زور سے دبانے سے ریڑھ کی ہڈی پر گڑبڑ محسوس ہوتی ہے۔ مخصوص مظاہر حسب ذیل ہیں:
01/ گرم پگھلنے والی چپکنے والی کی غیر مساوی تقسیم
جیسا کہ شکل 1 میں دکھایا گیا ہے، ٹھیک شدہ چپکنے والی تہہ میں، واضح بلبلے-بنتے ہوئے خالی جگہیں دیکھی جا سکتی ہیں، یا کچھ علاقوں میں، گرم پگھلنے والی چپکنے والی سے کوئی خالی جگہ بالکل بھی نہیں ہے۔ بلبلے اس علاقے میں ناکافی بانڈنگ ایریا کا سبب بنتے ہیں، جب کہ کھوکھلے حصے مکمل طور پر بانڈنگ کی طاقت کھو دیتے ہیں۔ کتاب کو ریڑھ کی ہڈی کے درمیان سے کھول کر تقسیم کرتے ہوئے، آپ دیکھ سکتے ہیں کہ ریڑھ کی ہڈی کے کچھ حصے یا تو گرم پگھلے ہوئے گوند سے نہیں ڈھکے ہوئے ہیں یا خالی جگہوں کے ساتھ غیر محفوظ ہیں۔
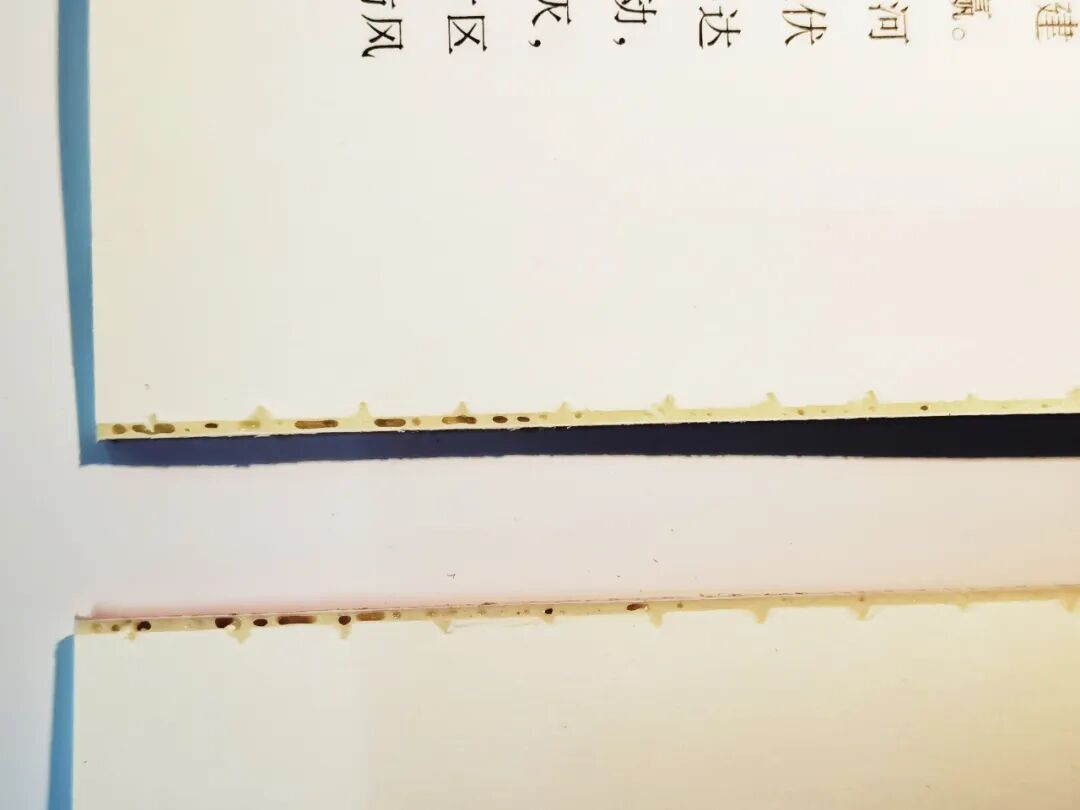 شکل 1: بک ریڑھ کی ہڈی کے کچھ حصوں میں گوند پتلی ہے، خالی جگہوں کے ساتھ۔
02/ متضاد گلو پرت کی موٹائی
یہ مسئلہ کتابی ریڑھ کی ہڈی کی سطح کو ناہموار (لہراتی) کرنے کا سبب بنتا ہے، خاص طور پر ہموار اور یکساں سطح کے بجائے، ٹھیک شدہ کتاب کی ریڑھ کی ہڈی پر بے قاعدہ بلجز، ٹکڑوں، یا افسردگی کے طور پر ظاہر ہوتا ہے (جیسا کہ شکل 2 میں دکھایا گیا ہے)۔ اوپر اور نیچے کے کناروں پر گلو پرت کی موٹائی میں بھی نمایاں فرق ہو سکتا ہے (جیسا کہ شکل 3 میں دکھایا گیا ہے)۔
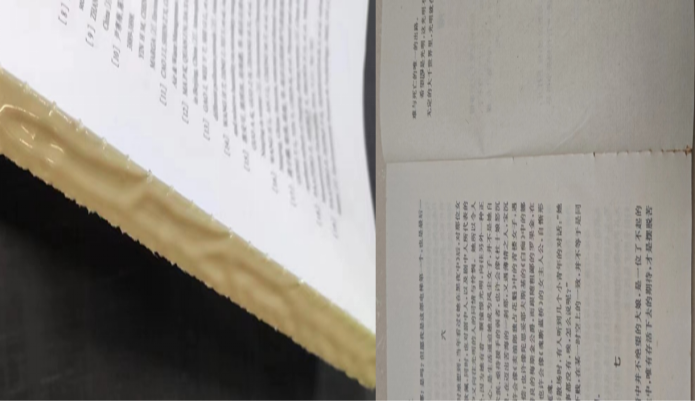
تصویر 2 بک ریڑھ کی ناہموار سطح
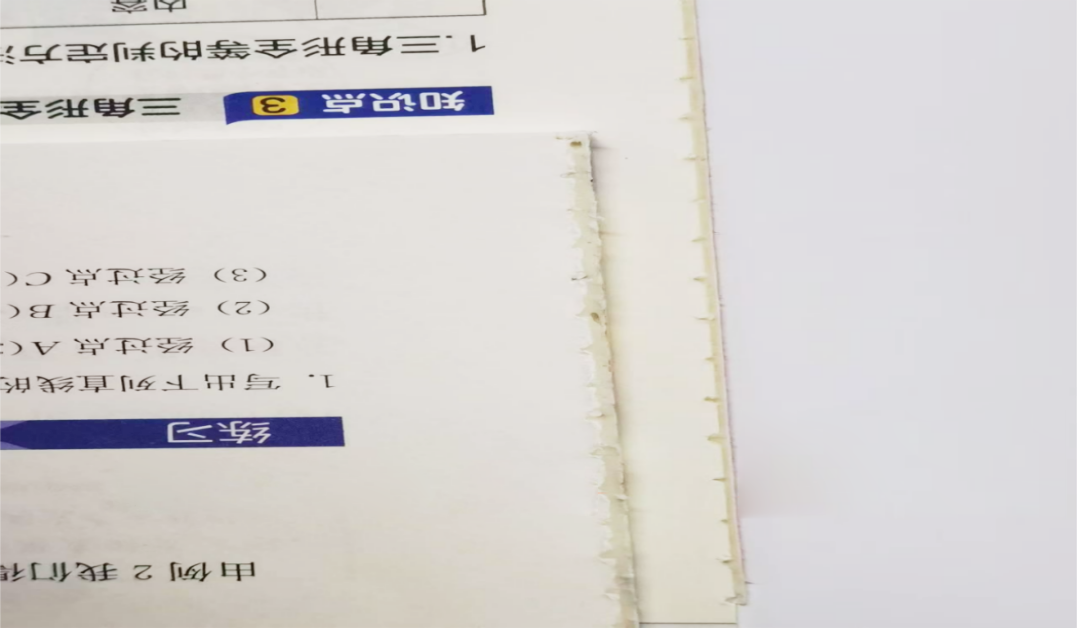 شکل 3: سر اور دم پر گلو پرت کی موٹائی میں نمایاں فرق ہے۔
چپکنے والی مصنوعات کے معیار پر ہوا کے بلبلوں کا اثر
01/ مصنوعات کی ظاہری شکل کو متاثر کرنا
سب سے پہلے، یہ کتاب کی ریڑھ کی ہڈی کو مجموعی طور پر ناہموار یا مقامی طور پر دھنسنے کا سبب بنتا ہے، جس سے ریڑھ کی ہڈی کی چپٹی اور مجموعی جمالیات متاثر ہوتی ہیں۔ دوم، سر اور دم پر ہوا کے بلبلے گاہکوں یا قارئین کے پڑھنے کے تجربے کو متاثر کرتے ہیں۔
02/ شدید ہوا کے بلبلے مضبوطی کو متاثر کرتے ہیں۔
شدید ہوا کے بلبلے کھوکھلی چپکنے والی جگہیں بناتے ہیں، صفحات کو الگ کرنے میں آسانی پیدا کرتے ہیں، مضبوطی کو کم کرتے ہیں، ٹینسائل ٹیسٹوں میں ناکام ہوتے ہیں، اور سنگین صورتوں میں کتاب کی ریڑھ کی ہڈی کے ٹوٹنے، ڈھیلے صفحات اور معیار کے دیگر سنگین مسائل کا باعث بنتے ہیں۔
03/ واپسی اور صارفین کی شکایات کا باعث بننا
سر اور دم پر 1 ملی میٹر سے بڑے ہوا کے بلبلے گاہک کی واپسی یا شکایات، اور یہاں تک کہ جرمانے کا باعث بن سکتے ہیں، جس سے کمپنی کی ساکھ متاثر ہوتی ہے۔ خاص طور پر شدید ہوا کے بلبلوں کی صورت میں، کوالٹی اسپاٹ چیک میں مصنوعات کو نااہل قرار دیا جا سکتا ہے، جس سے کمپنی کی ساکھ کو شدید نقصان پہنچتا ہے۔
چپکنے والی مصنوعات میں ہوا کے بلبلوں کی وجوہات کا تجزیہ
01/ گلو لگانے کے طریقہ کار کی غلط ایڈجسٹمنٹ
(1) گلو کے درجہ حرارت کا غلط کنٹرول: بہت زیادہ یا بہت کم گلو کا درجہ حرارت گرم پگھلنے والے گلو کی روانی اور چپکنے کو براہ راست متاثر کرتا ہے، جس کی وجہ سے ناہموار اطلاق ہوتا ہے اور بک بلاک گلو کے معیار کو متاثر کرتا ہے۔ پرنٹ شدہ شیٹس کی تعداد میں فرق گرم پگھلنے والے گلو کے ٹھنڈک اور ٹھوس وقت کو بھی متاثر کرتا ہے، لہذا موسمی اور ماحولیاتی درجہ حرارت کی تبدیلیوں کے مطابق گلو کے درجہ حرارت کو ایڈجسٹ کرنا ضروری ہے۔
(2) گلو رولر کی اونچائی کی نامناسب پوزیشن: اگر گلو رولر بہت زیادہ یا بہت کم ہے، تو گرم پگھلا ہوا گلو غیر مساوی طور پر تقسیم کیا جاتا ہے، جس کے نتیجے میں کھوکھلا گلو پیدا ہوتا ہے اور کتاب کی بانڈنگ کی طاقت متاثر ہوتی ہے۔
(3) گرم پگھلنے والے گلو کی نامناسب موٹائی اور چپکنے والی: گوند کی پرت کی موٹائی کو کتاب کی موٹائی کے مطابق ایڈجسٹ کیا جانا چاہئے، عام طور پر 1.0±0.2mm کی حد کے اندر کنٹرول کیا جاتا ہے (بک بلاک کی موٹائی کی بنیاد پر مناسب طور پر ایڈجسٹ کیا جاتا ہے، جیسا کہ شکل 4 میں دکھایا گیا ہے جہاں گلو کی تہہ بہت زیادہ ہے)۔ گرم پگھلنے والے گلو کی غیر مناسب چپکنے والی گلو کی درخواست اور بانڈنگ کی طاقت کی یکسانیت کو بھی متاثر کرتی ہے۔
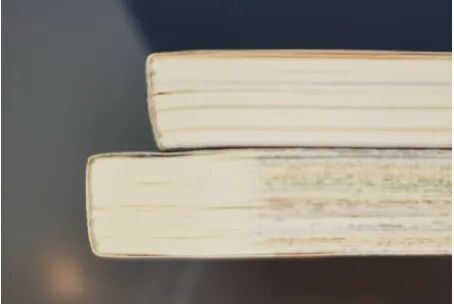
شکل 4 گوند کی تہہ بہت پتلی ہے۔
(4) اگر گلو رولر صحیح طریقے سے پوزیشن میں نہیں ہے، تو اس کی وجہ سے کتاب کی ریڑھ کی ہڈی پر گوند نہیں رہے گی (جیسا کہ شکل 5 میں دکھایا گیا ہے)۔
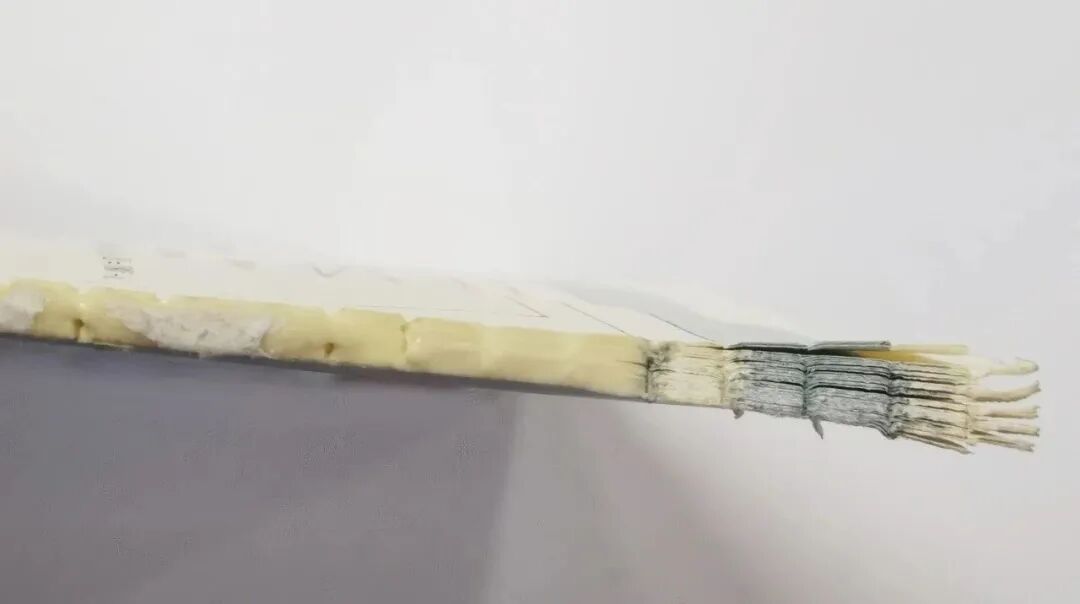 شکل 5 رولر پر جس مقام پر گلو لگایا گیا ہے وہ غلط ہے، اور پاؤں پر کوئی گلو نہیں ہے۔
02/ بیک ملنگ چاقو کی غلط ایڈجسٹمنٹ
(1) پیچھے کی گھسائی کرنے والی چاقو کا کٹنگ کنارہ سختی سے پہنا ہوا ہے۔ اگر گھسائی کرنے کے بعد بک اسپائن کی سطح کو ٹھیک طرح سے گھسائی نہیں گئی، ناہموار ہے، یا اس میں ٹکڑے ٹکڑے ہیں، تو یہ گلو لگانے کے معیار کو متاثر کرے گا (جیسا کہ شکل 6 میں دکھایا گیا ہے)۔
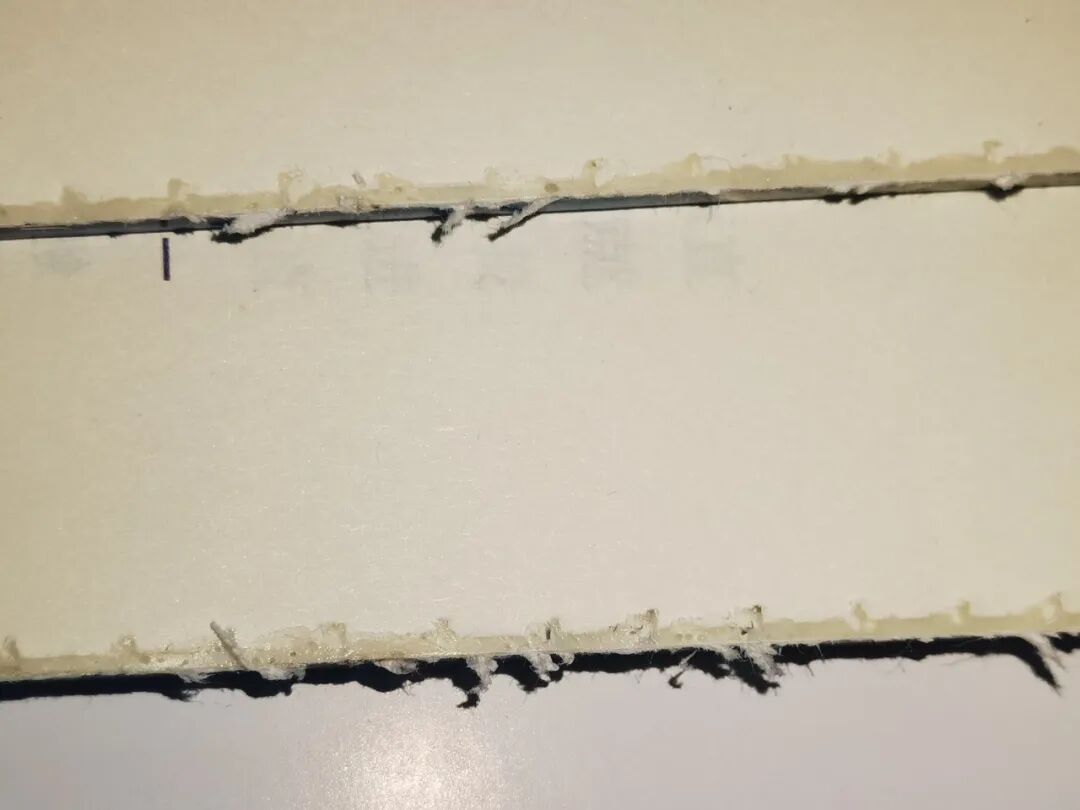 تصویر 6: کتاب کی ریڑھ کی ہڈی کی سطح پوری طرح سے نہیں ملی
(2) اگر بیک ملنگ کٹر اور پریشر پلیٹ کے درمیان فاصلہ بہت زیادہ ہے، تو یہ بک کور کے کنارے کو اٹھانے کا سبب بن سکتا ہے، جس کے نتیجے میں ملنگ کی ناہموار پشت پناہی ہوتی ہے۔
(3) بیک ملنگ کٹر کے افقی جہاز سے کلپ ایج تک عمودی فاصلہ کی غلط ایڈجسٹمنٹ: اگر فاصلہ بہت زیادہ ہے اور سٹیپل کے بے نقاب حصے میں کافی تناؤ نہیں ہے، تو یہ کاغذات کے درمیان ڈھیلے پڑنے، گرم پگھلنے والی چپکنے والی کی دخول کی گہرائی میں اضافہ اور ریڑھ کی ہڈی کی موٹائی میں اضافے کا سبب بنتا ہے، جس کے نتیجے میں ریڑھ کی ہڈی کی موٹائی میں اضافہ ہوتا ہے۔ بلبلے، لکیریں، اور جھریاں، جو تیار شدہ مصنوعات کی کٹائی کو بھی پیچیدہ بناتی ہیں۔ اگر فاصلہ بہت چھوٹا ہے، تو یہ گرم پگھلنے والی چپکنے والی کی دخول کی گہرائی اور بانڈنگ کی طاقت کو متاثر کرے گا۔
03/ سپورٹ بنانے کے طریقہ کار کی ناکافی ایڈجسٹمنٹ
(1) سپورٹ بنانے کے طریقہ کار کی غلط اونچائی یا توازن: اگر کتاب کی ریڑھ کی ہڈی پر تمام بلبلے نمودار ہوں، تو سپورٹ بنانے کے طریقہ کار کی اونچائی کو ایڈجسٹ کرنے کی ضرورت ہے۔ اگر زمین کے اوپر یا نیچے بلبلے نظر آتے ہیں، تو سپورٹ کے توازن کو ایڈجسٹ کرنے کے لیے سطح کا استعمال کریں۔
(2) سپورٹ اور ہیمرنگ میکانزم کا بک کلیمپنگ ایکشن ٹائم مماثل نہیں ہے: "پہلے پش اپ، پھر بعد میں کلیمپ،" "ایک ہی وقت میں جیک اپ۔" اگر وقت مماثل نہیں ہے تو، بلبلے بھی ہوسکتے ہیں. ایسے معاملات میں، بک کلیمپنگ ایکشن ٹائم سپورٹ اور ہیمرنگ میکانزم کو ایڈجسٹ کرنے کی ضرورت ہے۔
04/ کاغذ کا غلط انتخاب اور فولڈنگ
(1) ہلکا کاغذ: ہلکا کاغذ عام آفسیٹ کاغذ سے زیادہ نرم ہوتا ہے۔ اگر صفحات مکمل طور پر چپٹے نہیں ہیں تو، ہوا کی جیبیں بن سکتی ہیں، جو کتاب کی پشت پر آسانی سے کھوکھلی ہونے کا سبب بن سکتی ہیں۔
(2) کور اور باڈی پیپر کی مقدار میں نمایاں تفاوت: کور پیپر 200g/m2 سے زیادہ ہونا چاہیے، لیکن باڈی پیپر 65g/m2 سے نیچے ہونا چاہیے، جس کی وجہ سے کور شکل دینے کے بعد متن پر گھسیٹتا ہے اور پیٹھ کھوکھلی ہو جاتی ہے۔
(3) غلط فولڈنگ اور اسٹیکنگ: صفحات کی غلط تہہ یا اسٹیکنگ تہوں یا ناہموار سطحوں (خاص طور پر گھماؤ والی ریڑھ کی ہڈی) کا سبب بن سکتی ہے، جس کی وجہ سے گرم پگھلنے والی چپکنے والی چیز یکساں طور پر چپکنے میں ناکام ہوجاتی ہے، جس کے نتیجے میں ریڑھ کی ہڈی کھوکھلی ہوجاتی ہے۔
05/ نا مناسب سلاٹ ایڈجسٹمنٹ
(1) اگر سلاٹس کی وقفہ کاری اور گہرائی معیاری تقاضوں کو پورا نہیں کرتی ہے، تو کتاب کے پچھلے حصے پر چپکنے والی جگہ مناسب طریقے سے نہیں بھری جا سکتی ہے، جس کے نتیجے میں خالی جگہیں بنتی ہیں۔
(2) نالی والے چاقو کا شدید پہننا، کتاب کے پچھلے حصے پر نالیوں کی ناہموار گہرائی، اور گرم پگھلنے والے گلو کو بھرنا مشکل ہے، جو گلو لگانے کے معیار کو متاثر کرتا ہے (جیسا کہ شکل 7 میں دکھایا گیا ہے)۔
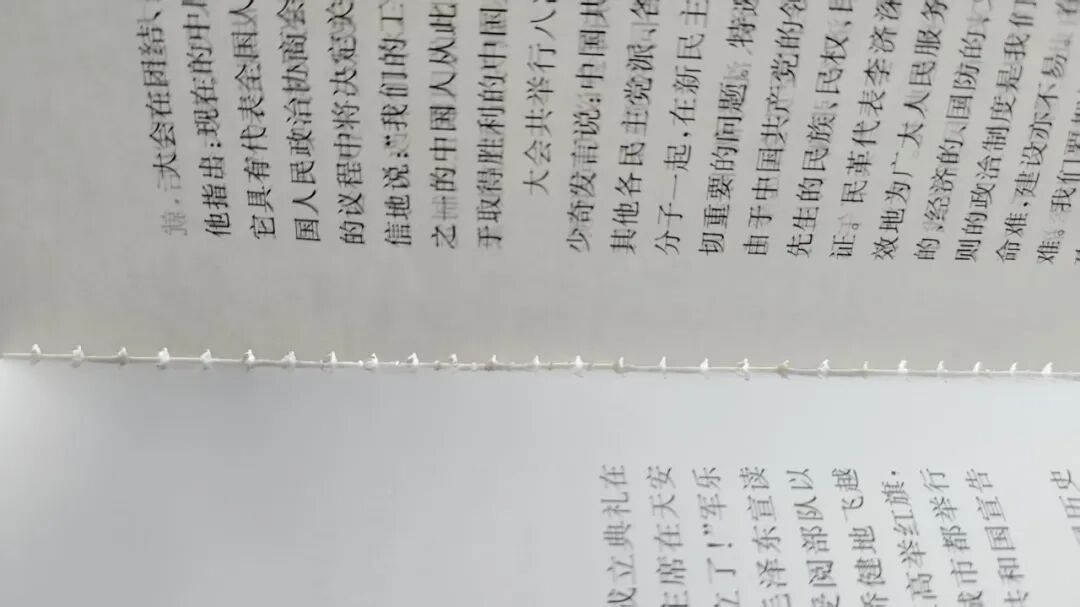 تصویر 7: کتاب کے پچھلے حصے میں سلاٹوں کی ناہموار گہرائیوں کے ساتھ، سلاٹنگ بلیڈ سختی سے پہنے جاتے ہیں۔
(3) اگر سلاٹنگ چاقو اور کتاب کے پچھلے حصے کے درمیان کا زاویہ غلط ہے تو، کاغذ کے سکریپ اور کاغذی ریشے سلاٹ لگانے کے بعد سلاٹ کے کھلنے کو روک سکتے ہیں، گرم پگھلنے والے گلو کو سلاٹ میں گھسنے سے روک سکتے ہیں، جس کے نتیجے میں پشت پر ناکافی اور ناہموار گلو پیدا ہوتا ہے اور ریڑھ کی ہڈی پر بلبلے پیدا ہوتے ہیں۔
06/ بک کلپس کے لیے غیر متضاد کلیمپنگ فورس ایڈجسٹمنٹ
جب بائنڈنگ مشین پر ہر کلپ کی کلیمپنگ فورس متضاد ہو تو، بہت کم دباؤ کے ساتھ کلپ کے اندر بک کور کو ملنگ پلیٹ کے ذریعے ملنگ بیکنگ اسٹیشن کے ذریعے گھسیٹا جا سکتا ہے، جس کی وجہ سے ملنگ بیک ناہموار (جھکا ہوا) ہو جاتا ہے۔ سلاٹوں سے گزرنے کے بعد، بک کور اور ریڑھ کی ہڈی کے اگلے اور پچھلے سلاٹ کی گہرائی ناہموار ہو جاتی ہے، جس کے نتیجے میں ناہموار سپورٹ اور سپورٹ فورس بنتی ہے، جو کھوکھلی ریڑھ کی ہڈی کی طرف لے جاتی ہے۔
07/ گرم پگھلنے والی چپکنے والی چیز کا غلط استعمال
(1) کاغذ کی قسم کی بنیاد پر درست گرم پگھلنے والے چپکنے والے ماڈل کا انتخاب نہ کرنا: کاغذ کی مختلف اقسام استعمال کی جانی چاہئیں، جیسے لیپت کاغذ، جو مناسب قسم کا ہونا چاہیے۔ گرم پگھلنے والے گلو کے مختلف ماڈلز کو مکس نہ کریں (گلو کو تبدیل کرتے وقت، گوند کے برتن کو اچھی طرح سے صاف کیا جانا چاہیے)، ورنہ کتاب کے پچھلے حصے پر چپکنے والی چیز ناہموار ہو جائے گی، جس سے بلبلے پیدا ہوں گے۔
(2) مشین کی رفتار گرم پگھلنے والی چپکنے والی کے ساتھ مماثل نہیں ہے: ہائی-اسپیڈ چپکنے والے کے لیے کیورنگ ٹائم 3~5 سیکنڈ ہے، کھلنے کا وقت 5~7 سیکنڈ ہے؛ کم-اسپیڈ گلو 8~13 سیکنڈ کے لیے ٹھیک ہو جاتا ہے اور 9~15 سیکنڈ تک کھلتا ہے۔ گرم پگھلنے والی چپکنے والی کا غلط انتخاب، نیز بہت تیز یا بہت سست کیورنگ اور کھلنے کا وقت، گلو لگانے کے معیار کو بھی متاثر کر سکتا ہے اور بلبلوں کا سبب بن سکتا ہے۔
(3) گرم پگھلنے والی چپکنے والی کا غیر مستحکم معیار: کچھ گرم پگھلنے والے چپکنے والے ناقص معیار کے ہوتے ہیں اور ان میں بہت سی نجاستیں ہوتی ہیں، جس کی وجہ سے نجاست گلو برتن کے ہیٹنگ راڈ پر چپک جاتی ہے یا ربڑ کے پائپ یا ربڑ کے پہیے کو بند کر سکتی ہے، جس کے نتیجے میں ناہموار گلو لگ جاتا ہے اور گہا کی تشکیل ہوتی ہے۔
چپکنے والی بائنڈنگ مصنوعات میں cavitation کے لئے حل
01/ گلو ایپلیکیشن میکانزم کے معیارات کی اصلاح اور ایڈجسٹمنٹ
(1) گلو درجہ حرارت کو ایڈجسٹ کریں: گلو درجہ حرارت کو محیط درجہ حرارت کے مطابق ایڈجسٹ کریں تاکہ یہ یقینی بنایا جا سکے کہ درجہ حرارت کے فرق کو ±5 ڈگری کی حد میں کنٹرول کیا جائے۔ مثال کے طور پر، گرمیوں میں، گلو کا درجہ حرارت 160 ڈگری پر سیٹ کیا جا سکتا ہے، اور سردیوں میں، اسے 170 ڈگری تک بڑھایا جا سکتا ہے۔
(2) ربڑ کے پہیے کی اونچائی کو ایڈجسٹ کریں: ربڑ کے رولر اور لیولنگ رولر کی اونچائی کو چیک اور ایڈجسٹ کریں تاکہ یہ یقینی بنایا جا سکے کہ ربڑ کے پہیے پر دباؤ برابر اور مناسب ہے، ضرورت سے زیادہ یا کم دباؤ سے گریز کریں۔
#1 پرائمر برتن کے لیے تجویز کردہ: بک کور 0.50~0.80mm کے ساتھ ربڑ وہیل کی جگہ نہیں؛ بک کور 0.80~1.00mm کے ساتھ ربڑ کے پہیے کی جگہ نہیں؛ بک کور 0.85~0.90mm کے ساتھ یکساں ربڑ وہیل اسپیسنگ۔
#2 بیس ربڑ کے برتن کے لیے تجویز کردہ: نہیں. 1 ربڑ وہیل کا فاصلہ 0.80~1.00mm ہے؛ نہیں. 2 ربڑ وہیل کا فاصلہ 1.80~2.00mm ہے؛ یکساں ربڑ پہیے کی وقفہ کاری تقریباً 2.00 ملی میٹر ہے۔
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30mm، تجویز کردہ چپکنے والی پرت کی موٹائی 1.5~2.0mm۔ موٹی کتابوں کے لیے، سلاٹوں کو بھرنے کے لیے گلو کو بڑھائیں، اور سلاٹ کھینچنے والی ٹیکنالوجی کا بھی استعمال کریں (نالی کی گہرائی 1.5 ملی میٹر سے زیادہ یا اس کے برابر)۔
02/ بیک ملنگ کے عمل میں بہتری
(1) بیک ملنگ ایج کا باقاعدگی سے معائنہ کریں: معائنہ کا معیار یہ ہے کہ کٹنگ ایج پر کوئی بیرونی نقائص نہیں ہیں اور نہ ہی کوئی گزرنا ہے، اور ملنگ ایفیکٹ ( بیکنگ چپٹا پن، کھردرا پن) اور عمل کے پیرامیٹرز (گہرائی کی مستقل مزاجی) کی جامع تصدیق کی جاتی ہے۔ اگر ضروری ہو تو، تیز کرنا یا تبدیل کرنا چاہئے (جیسا کہ شکل 8 میں دکھایا گیا ہے)۔
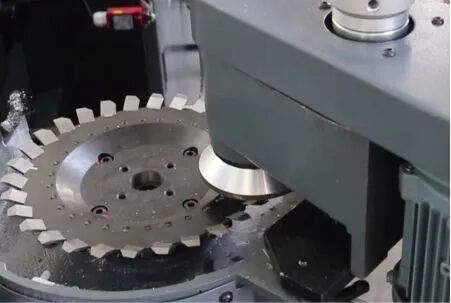
شکل 8 بک اسپائن کے ملنگ بلیڈ کا باقاعدگی سے معائنہ کریں۔
(2) ملنگ بلیڈ اور پریشر پلیٹ کے درمیان کلیئرنس کو ایڈجسٹ کریں: سامنے اور پیچھے کی کٹر ڈسکس اور ملنگ بلیڈ کے درمیان کلیئرنس کو 0.1–0.3 ملی میٹر (فیلر گیج سے ماپا)، 0.3 ملی میٹر سے زیادہ نہ ہو، اس بات کو یقینی بنانے کے لیے کہ کتاب کی ریڑھ کی ہڈی F9 کے بعد ہموار ہو رہی ہے (F9 کے بعد دکھائی گئی ہے)۔
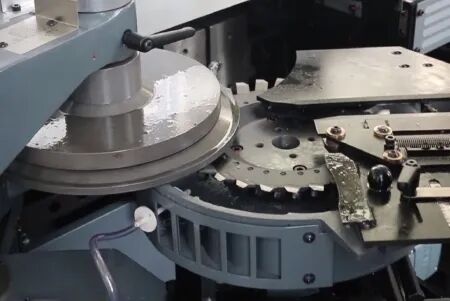
تصویر 9 ملنگ بیک نائف اور پریس پلیٹ کے درمیان فرق کو ایڈجسٹ کرنا
(3) ملنگ بیک چاقو کی افقی سطح سے بک کلیمپ کے نچلے کنارے تک عمودی فاصلے کو درست کرنا: بک بلاک اسپائن بائنڈنگ پر کھلے ہوئے بک کلیمپ کے حصے کو درست طریقے سے ایڈجسٹ کریں۔ عام طور پر، 10 ملی میٹر کی سفارش کی جاتی ہے. بائنڈنگ=ملنگ رقم + 10ملی میٹر پر ظاہر ہوا حصہ۔ اگر بائنڈنگ میں بے نقاب حصہ 13 ملی میٹر ہے، تو گھسائی کرنے والی رقم 3 ملی میٹر ہے۔
(4) پیچھے کی گھسائی کی گہرائی: عام کاغذ کی موٹائی 1.5–3.0mm ہے (80g/m² کاغذ تقریباً 2.0–2.5mm موٹا ہے)۔ ٹرائل ملنگ کے لیے ویسٹ بک بلاک کا استعمال کریں اور چیک کریں کہ کیا ملنگ بیک ڈیپتھ یکساں ہے (گہرائی کا فرق 0.1 ملی میٹر سے کم یا اس کے برابر ہے)۔
03/ بک بلاک بنانے کے طریقہ کار کی ایڈجسٹمنٹ
(1) بک بلاک بنانے کے طریقہ کار کی اونچائی کو ایڈجسٹ کرنا: بک بلاک بنانے کے طریقہ کار کی اونچائی کو بک بلاک کے پھیلاؤ کی مقدار کے مطابق ایڈجسٹ کریں۔ مثال کے طور پر کیمبرج 12000 پریزیشن ماڈل کو لے کر، ملڈ بک بلاک کو کیسنگ مشین کے اوپر زیرو پوزیشن پر روک دیں۔ اس وقت، کیسنگ ٹیبل اپنے سب سے اونچے مقام پر ہے، اور گائیڈ ریل انسرٹ کی ورکنگ سطح سے کیسنگ ٹیبل کی کم پریشر پلیٹ تک کا فاصلہ 138.5mm ہے، جس میں 0.1mm کے اندر خرابی ہے۔ اس مقام پر، تشکیل کے طریقہ کار کی اونچائی صرف گلو لگانے کے بعد کتاب کی ریڑھ کی ہڈی کو مضبوطی سے سہارا دیتی ہے۔
(2) تشکیل کے طریقہ کار کے توازن کو ایڈجسٹ کرنا: کتاب کے سر اور دم پر موجود ہوا کے بلبلوں کے مطابق تشکیل کے طریقہ کار کے توازن کو ایڈجسٹ کریں تاکہ اس بات کو یقینی بنایا جا سکے کہ کتاب کی ریڑھ کی ہڈی یکساں طور پر بنتی ہے، جس کے سامنے-سے-0.1 ملی میٹر کی خرابی ہے (شکل 10 دیکھیں)۔
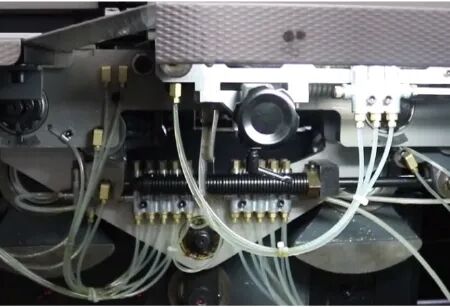 شکل 10 بائنڈر تشکیل میکانزم بیلنس کی ایڈجسٹمنٹ
04/ کاغذ کی اصلاح کے عمل کے اقدامات
(1) ہلکے وزن والے کاغذ کے لیے اصلاح کے اقدامات: ہلکے وزن والے کاغذ کو بائنڈنگ کرنے اور 8 گھنٹے سے زیادہ رکھنے سے پہلے کمپیکٹ اور بنڈل کرنے کی ضرورت ہے۔ مناسب گرم پگھلنے والی چپکنے والی چیز کا انتخاب کریں۔ پرفیکٹ بائنڈنگ مشین کی رفتار، دباؤ اور دیگر پیرامیٹرز کو مناسب طریقے سے ایڈجسٹ کریں تاکہ یہ یقینی بنایا جا سکے کہ گرم پگھلنے والی چپکنے والی یکساں طور پر تقسیم ہو اور مکمل طور پر داخل ہو۔
(2) بک بلاک فلیٹنس کا کنٹرول: اوپری بک پلیٹ فارم کی سطح کو ایڈجسٹ کریں تاکہ ملڈ بیک کی چپٹی اور اسکورنگ نالی کی گہرائی کو یقینی بنایا جاسکے، اس بات کو یقینی بناتے ہوئے کہ بک بلاک صاف ستھرا ہے، جھریوں یا کرلنگ کے بغیر۔
(3) پبلشر کے ساتھ پیشگی بات چیت کریں۔ مواد کو ڈیزائن اور منتخب کرتے وقت، بنیادی وزن میں بڑے فرق کے ساتھ کور اور بک بلاک پیپرز استعمال کرنے سے گریز کریں۔ اگر ڈیزائن کے دوران ضروری ہو تو، دونوں کے درمیان تناؤ کو منتقل کرنے کے لیے انسرٹس یا انٹرلیوز شامل کرنے کی کوشش کریں۔
05/ سکورنگ میکانزم ایڈجسٹمنٹ
(1) اسکورنگ گہرائی کو تقریباً 1.2 ملی میٹر تک بڑھائیں اور اس بات کو یقینی بنائیں کہ گرم پگھلنے والی چپکنے والی نالی میں مکمل طور پر داخل ہو۔
(2) اسکور کے درمیان فاصلہ 5.0–7.0mm پر کنٹرول کریں۔
(3) ملنگ بیک سکورنگ نائف اور سکورنگ ملنگ بیک کٹنگ بلاک کو وقت پر باقاعدگی سے چیک کریں اور تبدیل کریں۔
(4) اسکورنگ گروو کے لیے معیاری تقاضے: نالیوں کے درمیان فاصلہ 5.0–7.0mm؛ نالیوں کی گہرائی 1.5±0.5mm۔
06/ بک کلیمپ کلیمپنگ فورس ایڈجسٹمنٹ
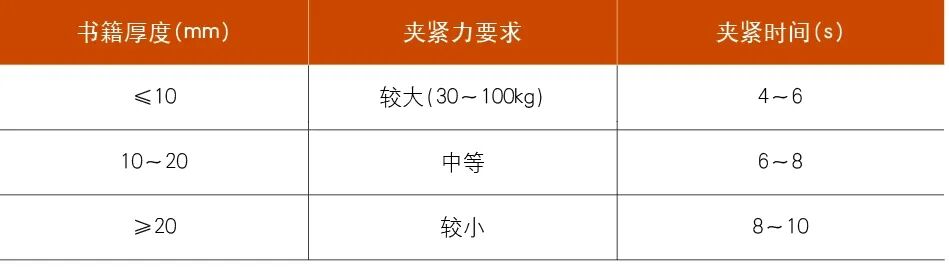
(1) کتاب کی موٹائی اور کلیمپنگ فورس کے درمیان تعلق کا تعین کریں، حوالہ معیارات کے ساتھ جیسا کہ جدول 1 میں دکھایا گیا ہے۔
ٹیبل 1 کتاب کی موٹائی اور کلیمپنگ فورس کے درمیان تعلق
(2) مختلف آلات موٹائی کے سینسر کے ذریعے کتاب کی موٹائی کے اعداد و شمار کا پتہ لگاسکتے ہیں، اور کنٹرولر خود بخود کلیمپنگ گیپ کو کنٹرول کرنے کے لیے کلیمپنگ پلیٹوں کی نقل مکانی سے میل کھاتا ہے۔ مثال کے طور پر، جب 15 ملی میٹر کی کتاب کی موٹائی کا پتہ چل جاتا ہے، تو کلیمپنگ پلیٹ ایک خلا=15 ملی میٹر پلس گلو لیئر معاوضہ (تقریبا 0.5 ملی میٹر) پر چلی جاتی ہے۔ متبادل طور پر، ہر بک کلیمپ کی کلیمپنگ فورس کو میزبان مشین پر ہر کلیمپ کے ٹورسن اسپرنگ پریشر کو ایڈجسٹ کرکے ہم آہنگ بنایا جاسکتا ہے۔
(3) کلیمپنگ کے بعد، اگر بک بلاک سکڑ 2.5 ملی میٹر سے کم یا اس کے برابر ہو تو اسے اہل سمجھا جاتا ہے۔ کتاب کی ریڑھ کی ہڈی کا تصادفی طور پر معائنہ کریں جیسے کہ جھریاں، بلبلے، بے نقاب گلو، یا گلو اوور فلو۔
کامل-باؤنڈ پروڈکٹس میں باطل مسئلہ کو حل کرنے کے لیے آلات، عمل، مواد، اور آپریشن سمیت متعدد پہلوؤں کو حل کرنے کی ضرورت ہوتی ہے۔ منظم تجزیہ اور اصلاح کے ذریعے، کامل- پابند مصنوعات کے معیار کے استحکام کو مؤثر طریقے سے بہتر بنایا جا سکتا ہے۔ اس مضمون میں بیان کردہ حلوں کی اصل پیداوار میں تصدیق کی گئی ہے اور ان کا مقصد ساتھیوں کے لیے وائرلیس پرفیکٹ بائنڈنگ کے عمل میں مسائل کو حل کرنے کے لیے آئیڈیاز فراہم کرنا ہے، اور وہ کامل بائنڈنگ مشین آپریٹرز اور معیاری انجینئرز کے لیے حوالہ قیمت پیش کرتے ہیں۔