

A Hands-On Guide to Fixing Holographic Laser Embossing Defects on Cigarette Packs
ہولوگرافک لیزر کارڈ پیپر، اپنے منفرد متحرک آپٹیکل اثرات اور جعل سازی کے خلاف شاندار کارکردگی کی بدولت، خوراک، ادویات، تمباکو، الکحل، اور اعلیٰ-تحائف میں بڑے پیمانے پر استعمال ہوتا رہا ہے، جیسا کہ شکل 1 میں دکھایا گیا ہے۔ یہ ٹیکنالوجی ایک لیزر ہولوگرافک ایمبوسنگ کے عمل کا استعمال کرتی ہے تاکہ تصویر کی سطح پر درست طریقے سے ہولوگرافی کی منتقلی{3}} کی جا سکے۔ فلم یا کاغذ کا۔ دھاتی چمک پیدا کرنے کے لیے ایلومینیم کوٹنگ کے عمل کے ساتھ مل کر، پیکیجنگ قدرتی روشنی کے تحت ایک رنگین، تین جہتی بصری اثر پیش کرتی ہے۔
چونکہ ہولوگرافک لیزر ایمبوسنگ کے عمل میں ویکیوم ایلومینیم کوٹنگ کے ساتھ فوٹو لیتھوگرافی اور لیزر ایمبوسنگ جیسے متعدد مراحل شامل ہوتے ہیں، اس لیے پیداوار آسانی سے مادی خصوصیات، سازوسامان کی ترتیبات اور ماحولیاتی عوامل سے متاثر ہو سکتی ہے، جس سے معیار کے مسائل جیسے دھندلی امیجز، غلط ترتیب والے پیٹرن، اور کھینچے ہوئے یا بگڑے ہوئے ڈیزائنز پیدا ہوتے ہیں۔ یہ مضمون منظم طریقے سے ہولوگرافک لیزر کارڈ پیپر کے لیے کوالٹی کنٹرول کے کلیدی نکات کا جائزہ لیتا ہے اور ہولوگرافک لیزر ایمبوسنگ کے عمل میں عام نقائص کے لیے پیرامیٹر کی اصلاح اور آن لائن معائنہ کے حل تجویز کرتا ہے، جس کا مقصد پیداوار کو بہتر بنانے اور پیداواری لاگت کو کم کرنے کے لیے نظریاتی مدد اور عملی رہنمائی فراہم کرنا ہے۔
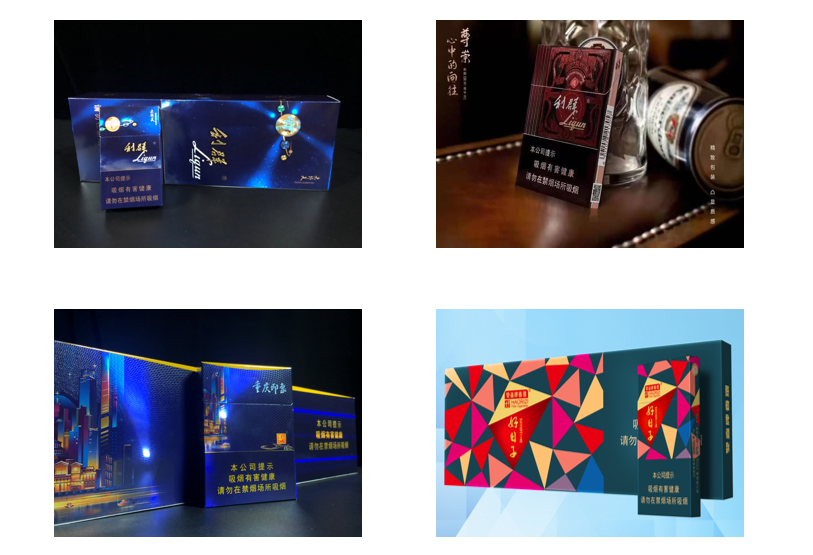
تصویر 1 سگریٹ کے پیک میں لیزر کارڈ بورڈ کے اطلاق کا اثر
ہولوگرافک لیزر کارڈ بورڈ ایموبسنگ میں کوالٹی کنٹرول کے لیے کلیدی نکات
لیزر گتے کی نظری اور مادی خصوصیات کے ساتھ ساتھ سازوسامان کی ترتیبات اور ماحولیاتی عوامل کی وجہ سے، ایمبوسنگ کے عمل کے دوران مصنوعات کے معیار کی نگرانی اور کنٹرول کرنا مشکل ہے، جس سے لیزر کے نقائص کا امکان زیادہ ہوتا ہے۔ ایک ہی بیچ یا لیزر مصنوعات کے مختلف بیچوں میں یکساں معیار کو یقینی بنانے، لیزر فلم کے فضلے کو کم کرنے، اور لاگت کو کم کرنے کے لیے، کوالٹی کنٹرول کے اقدامات کو متعدد مراحل پر لاگو کرنے کی ضرورت ہے، جیسا کہ شکل 2 میں دکھایا گیا ہے۔
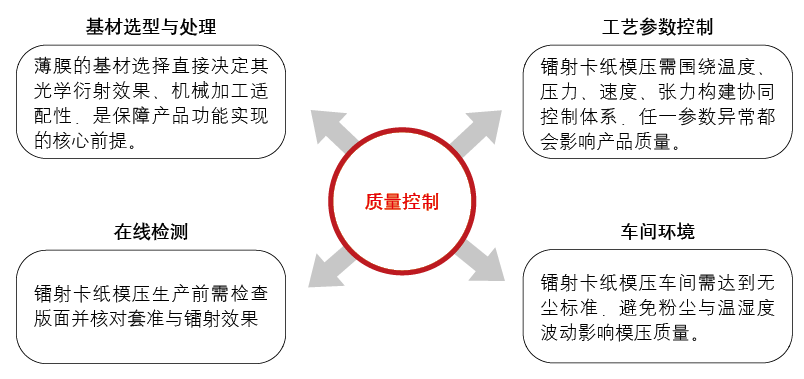
تصویر 2 ہولوگرافک لیزر کارڈ پیپر مولڈنگ کے عمل میں کوالٹی کنٹرول کے لیے کلیدی نکات
01/ سبسٹریٹ کا انتخاب اور علاج
فی الحال، مارکیٹ میں زیادہ تر لیزر کارڈ بورڈ BOPET (biaxally oriented polyester) فلم کو بیس فلم کے طور پر استعمال کرتا ہے۔ BOPP (biaxially oriented polypropylene) فلم کے مقابلے میں، BOPET میں نسبتاً زیادہ کثافت ہے اور یہ بہترین کیمیائی مزاحمت، گرمی کی مزاحمت، رگڑنے کی مزاحمت، نمی اور پانی کی مزاحمت، اور ثانوی پروسیسنگ کے لیے موافقت فراہم کرتا ہے۔ چونکہ BOPET فلموں کی سطح پر زیادہ جذب ہوتی ہے، اس لیے سٹوریج کے دوران دھول اور دیگر نجاستوں پر توجہ دی جانی چاہیے۔ مزید برآں، محیطی درجہ حرارت کی وجہ سے فلم کو خراب ہونے سے روکنے کے لیے، گودام میں اسٹوریج کے دوران درجہ حرارت اور نمی اعتدال پسند ہونی چاہیے۔
فلم کوٹنگ کا معیار مولڈنگ کے بعد معیار اور اثر کو براہ راست متاثر کرتا ہے، لہذا کوٹنگ کے عمل کے دوران، کوٹنگ کی موٹائی کو 2~3μm پر مناسب طریقے سے کنٹرول کیا جانا چاہیے۔ عام طور پر استعمال ہونے والے سیرامک اینیلکس رولر میں 150 میش کی میش گنتی، 60 ڈگری شہد کے چھتے کا سوراخ، اور U-سائیڈز ہوتے ہیں۔ اگر میٹل اینیلکس رولرس استعمال کررہے ہیں تو، میش کی گنتی 150~160 میش ہونی چاہئے، اور کوٹنگ کی خشک مقدار کو 1.0~2.0g/㎡ کی حد میں کنٹرول کیا جانا چاہئے جب مادی مائع کا ٹھوس مواد 16% ہو۔ ان میں سے، دھاتی اینیلکس رولرس کے فوائد ہیں جیسے کم ابتدائی خریداری کے اخراجات، مختصر پروسیسنگ سائیکل، اور آسان دیکھ بھال، لیکن ان کے پہننے کی مزاحمت، پرنٹنگ کی درستگی، سنکنرن مزاحمت، اور تھرمل استحکام نسبتاً کمزور ہے۔ سیرامک اینیلکس رولرس پہننے کے خلاف مزاحمت، سیاہی کی منتقلی کی درستگی، سنکنرن کے خلاف مزاحمت، اور طویل مدتی استحکام میں نمایاں ہیں، جو انہیں تیز رفتار- پرنٹنگ کے حالات کے لیے موزوں بناتے ہیں۔ تاہم، ان میں خامیاں ہیں جیسے اعلیٰ ابتدائی خریداری کے اخراجات اور طویل پروسیسنگ سائیکل۔
02/ پروسیس پیرامیٹر کنٹرول
مولڈنگ کے عمل کے دوران، درجہ حرارت، تناؤ، دباؤ اور رفتار جیسے پیداواری عوامل شامل ہوتے ہیں، جن میں سے ہر ایک کا تیار شدہ فلم کے معیار پر فیصلہ کن اثر پڑتا ہے۔ لہذا، پیداوار کے دوران، ٹھیک ایڈجسٹمنٹ اصل پیداوار کے حالات کے مطابق کی جانی چاہیے، ایڈجسٹمنٹ کی حد جدول 1 میں دکھائی گئی ہے۔
ٹیبل 1 مولڈنگ پروسیس پیرامیٹر ٹیبل
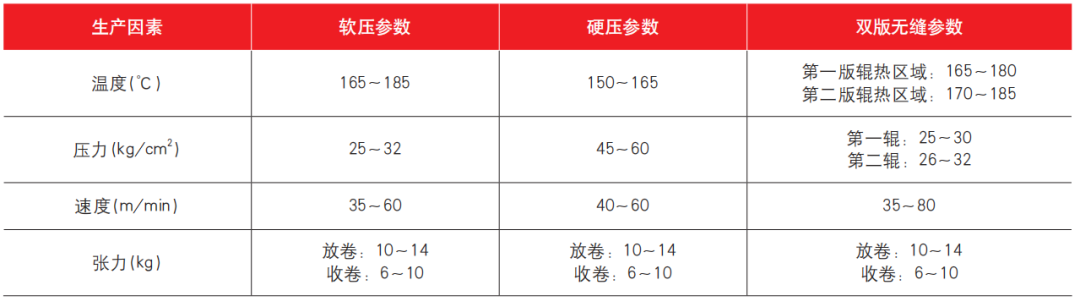
ہولوگرافک مولڈنگ کے عمل کے لیے، درجہ حرارت، رفتار، دباؤ، اور تناؤ آزاد پیرامیٹرز نہیں ہیں، بلکہ ایک "تعاون پر مبنی کنٹرول سسٹم" ہے جو مائیکرو-نینو ڈھانچے کو درست طریقے سے نقل کرنے، فلم کے مستحکم آپریشن کو یقینی بنانے، اور پیداوار کی کارکردگی کو متوازن کرنے کے ارد گرد تشکیل دیا گیا ہے۔ کسی بھی پیرامیٹر میں کوئی بھی ایڈجسٹمنٹ یا تبدیلی دوسرے پیرامیٹرز سے متعلقہ تبدیلیوں کو متحرک کرے گی۔ ضرورت سے زیادہ درجہ حرارت کوٹنگ کے فریکچر، پلیٹ کے جلنے اور جھلسنے کا سبب بن سکتا ہے، جس کے نتیجے میں لیزر گرافک اور ٹیکسٹ اثرات دھندلا ہو سکتے ہیں۔ اگر درجہ حرارت بہت کم ہے اور رال نرم کرنے کے نقطہ تک نہیں پہنچتا ہے، تو کوٹنگ نرم نہیں ہوگی، مائیکرو-نینو ساخت کی منتقلی نامکمل ہوگی، اور لیزر کا اثر خراب ہوگا۔ ضرورت سے زیادہ دباؤ فلم کی خرابی اور پلیٹ رولر کو نقصان پہنچاتا ہے۔ اگر دباؤ بہت کم ہے تو، تصویر اور متن مکمل طور پر پرنٹ نہیں ہوسکتے ہیں۔ اگر رفتار بہت تیز ہے، تو یہ دھندلی تصاویر اور متن، پلیٹ چپکنے، یا فلم میں الجھنے کا سبب بن سکتی ہے۔ اگر رفتار بہت سست ہے تو، فلم گرمی، رنگت، اور لباس مزاحمت کو کم کرنے کی وجہ سے خراب ہو جائے گی. ضرورت سے زیادہ تناؤ فلم کی خرابی، جسمانی خصوصیات میں کمی، اور یہاں تک کہ ریبار پھٹنے کا سبب بنتا ہے۔ اگر تناؤ بہت کم ہے، تو فلم پھسل جائے گی اور جھریاں پڑ جائے گی، جو براہ راست لیزر اثر کو متاثر کرے گی۔ لہذا، یہ چار عوامل مل کر "فلم کلوزر کنٹرول" کی تاثیر کا تعین کرتے ہیں۔
03/ آن لائن ٹیسٹنگ
مولڈنگ پروڈکشن سے پہلے، مشین مینیجر، IPQC، اور تکنیکی عملے کو خود سے{0}}معائنہ، باہمی معائنہ، اور گشتی معائنہ کرنا چاہیے۔ مشین شروع کرنے سے پہلے، اس بات کو یقینی بنائیں کہ پلیٹ رولر کی سطح غیر ملکی مادے سے پاک ہے۔ پاور آن کرنے کے بعد، مولڈ لیزر فلم کے ایک ٹکڑے کو ہٹانا، پوزیشن میں رکھنا اور فلم پلیٹ کے ساتھ رجسٹر کرنا ضروری ہے، اور ہولوگرافک لیزر اثر کو یقینی بنانے کے لیے چیک کیا جانا چاہیے کہ یہ کسٹمر کی ضروریات کو پورا کرتا ہے۔ اگر انحراف ہوتا ہے تو، فلم کے سکریپنگ کو روکنے کے لیے رفتار اور تناؤ کو فوری طور پر ایڈجسٹ کیا جانا چاہیے۔ پیداوار صرف اس بات کی تصدیق کے بعد آگے بڑھ سکتی ہے کہ کوئی مسئلہ نہیں ہے۔
مولڈنگ مشین کی تیاری کے عمل کے دوران، ہر 10 ~ 15 منٹ پر ایک سٹروبوسکوپ استعمال کیا جانا چاہیے تاکہ پروڈکٹ کوالٹی چیک کرنے کے لیے اسے سست کیا جا سکے۔ مکمل-فارمیٹ پروڈکٹس کے لیے، دباؤ کے رساو یا سفید دھبوں جیسے مسائل کی جانچ کرنے کے لیے ان کے ظاہری معیار کا معائنہ کرنے پر توجہ مرکوز کریں۔ پوزیشننگ مصنوعات کے لئے، فلم کی اخترتی پر خصوصی توجہ دی جانی چاہئے۔ اگر کوئی مسئلہ پایا جاتا ہے تو، ایڈجسٹمنٹ فوری طور پر کیا جانا چاہئے. ہر رول کی تبدیلی کے بعد، پلیٹ رولر کو دھول کو گرنے اور مولڈنگ کی خرابیوں کو روکنے کے لیے صاف کرنا چاہیے۔
04/ ورکشاپ کا ماحول
تیز رفتار-آپریشن کے دوران، فلم گردو غبار کے ذرات اور نمی کو اپنے اردگرد کے ماحول سے جذب کرتی ہے، جو بالواسطہ طور پر مولڈنگ کے معیار کو متاثر کرتی ہے۔ اس بات کو یقینی بنانے کے لیے کہ پیداواری ماحول دھول سے پاک اور پاؤڈر-مفت معیارات پر پورا اترتا ہے، ملازمین کو اپنے جسم سے دھول نکالنے کے لیے ورکشاپ میں داخل ہونے سے پہلے ایئر شاور روم سے گزرنا چاہیے۔ درجہ حرارت اور نمی میں بڑا اتار چڑھاو فلم کی خرابی کا سبب بن سکتا ہے یا اندرونی خصوصیات کو بھی بدل سکتا ہے۔ لہذا، مولڈنگ ورکشاپ کو کام کرنے کا نسبتاً مستحکم ماحول برقرار رکھنا چاہیے، جس میں درجہ حرارت 20~25 ڈگری اور نمی 55%~65% ہو۔
ہولوگرافک لیزر کارڈ پیپر مولڈنگ کے عمل میں عام معیار کے مسائل اور حل
ہولوگرافک لیزر کارڈ پیپر مولڈنگ کا عمل متعدد عوامل سے متاثر ہوتا ہے جیسے مادی خصوصیات، سازوسامان کے پیرامیٹرز اور ماحولیاتی حالات، جس کے نتیجے میں معیار کی خرابی ہوتی ہے۔ اصل پیداواری حالات کی بنیاد پر، چار قسم کے بنیادی معیار کے مسائل کے اسباب، خصوصیات، اور ہدفی حل کا خلاصہ کیا گیا ہے، عملییت اور آپریٹیبلٹی کو متوازن کرنا۔
01/ ہولوگرافک متن اور تصویری معلومات عام طور پر دھندلی ہوتی ہیں۔
تیار شدہ تصاویر اور متن میں واضح ساخت کی کمی ہے، 3D اثرات اور تین یہ نقائص بنیادی طور پر چار اہم عوامل کی وجہ سے ہیں:
(1) ناکافی درجہ حرارت۔ کوٹنگ نرمی کے درجہ حرارت تک نہیں پہنچی ہے، اس میں بہاؤ کی صلاحیت کم ہے، اور لیزر پلیٹ کے گہرے مائکرو اسٹرکچر کو نہیں بھر سکتی ہے۔
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) بہت تیز رفتار۔ فلم اور لیزر پلیٹ کے درمیان رابطہ کا وقت <0.08 سیکنڈ ہے، اور مائیکرو-نینو ڈھانچہ بھرنے سے پہلے ہی الگ ہوجاتا ہے۔
(4) سڑنا آلودگی۔ لیزر پلیٹ کا مائیکرو-نانو ڈھانچہ دھول اور فلم کے شعلوں سے مسدود ہے، جس سے تصاویر اور متن کی منتقلی ناممکن ہو جاتی ہے۔
مندرجہ بالا وجوہات کو حل کرنے کے لیے درست اقدامات کی ضرورت ہے:
(1) بیس فلم کوٹنگ میں زیادہ بہاؤ حاصل کرنے کے لیے پلیٹ رولر کے درجہ حرارت میں مناسب اضافہ کریں، لیزر پلیٹ کے گہرے مائیکرو اسٹرکچر کی مکمل بھرائی کو یقینی بنائیں۔
(2) کافی ڈرائیونگ فورس کے ساتھ بیس فلم پر لیزر پلیٹ گرافک معلومات کو مکمل طور پر امپرنٹ کرنے کے لیے پلیٹ رولرس کے درمیان دباؤ بڑھائیں، خاص طور پر 3D گرافکس کے لیے موزوں اور گہرائی> 0.5μm کے ساتھ متن۔
(3) کھولنے اور ریوائنڈنگ کی رفتار کو کم کریں، بیس فلم اور پلیٹ رولرس کے درمیان رابطے کا وقت بڑھائیں، اور مائیکرو- اور نینو ڈھانچے کی مکمل نقل کو یقینی بنائیں۔
(4) لیمینیٹ کرنے سے پہلے، لیزر پلیٹ کا اچھی طرح معائنہ کریں تاکہ یہ یقینی بنایا جا سکے کہ اس میں کوئی کوتاہی اور واضح تصاویر اور متن نہیں ہیں۔ دھول اور ذخائر کو ہٹانے کے لیے فوری طور پر سطح کو صاف کریں، ساختی رکاوٹ کو روکیں۔
02/ جزوی نامکمل تصاویر اور متن
افقی اور عمودی فکسڈ سٹرپس یا کناروں کے علاقوں میں گرافکس غائب ہونے کے ساتھ ساتھ دیگر علاقوں کے معمول پر رہنے والے تیار مصنوعات کا رجحان بنیادی طور پر چار اہم عوامل کی وجہ سے ہوتا ہے:
(1) غیر معمولی دباؤ والے رولر کی حالت، جو رولر کے بیچ میں ایک بلج کے طور پر ظاہر ہوتی ہے جس کی وجہ سے لیٹرل خالی جگہیں یا بائیں-دائیں متوازی انحراف 0.02mm سے زیادہ ہوتا ہے، جس کے نتیجے میں ناہموار لیمینیشن رابطہ ہوتا ہے۔
(2) درجہ حرارت کا غلط کنٹرول، 3 ڈگری سے زیادہ پریشر رولر کے محوری درجہ حرارت کے انحراف کے ساتھ، کم-درجہ حرارت والے علاقوں میں فلم کی ناکافی نرمی، گرافکس اور متن کو مکمل طور پر منتقل کرنے سے قاصر۔
(3) مولڈ وئیر: لیزر پلیٹ کے مقامی مائیکرو{-نینو ڈھانچے طویل-لیمینیشن کی وجہ سے ختم ہو جاتے ہیں، جس سے گرافک اور ٹیکسٹ ریپلیکیشن کی درستگی متاثر ہوتی ہے۔
(4) تناؤ کی ایڈجسٹمنٹ میں عدم توازن، وسیع فلم کا ناکافی کنارے کا تناؤ، جس سے مقامی جھوٹے دباؤ کی ناکامی ہوتی ہے۔
مندرجہ بالا وجوہات کو حل کرنے کے لیے، درج ذیل طریقہ کار پر عمل کیا جانا چاہیے: سب سے پہلے، کسی بھی گمشدہ پرنٹس یا مقامی لباس کی تصدیق کے لیے لیزر پینل کا معائنہ کریں، اور جو بھی داغ ملے اسے فوری طور پر صاف اور صاف کریں۔ اس کے بعد، پریشر رولرس کے چپٹے پن کو چیک کریں، کسی بھی ابھرتے ہوئے نقائص کی جانچ کریں، اور ساتھ ہی ساتھ پریشر رولرس کے درجہ حرارت کی ترسیل اور ٹرانسمیشن سسٹم کے آپریٹنگ سٹیٹس کو چیک کریں تاکہ درجہ حرارت کی یکسانیت اور آلات کے استحکام کو یقینی بنایا جا سکے۔ اگر مندرجہ بالا معائنے کے بعد کوئی اسامانیتا نہیں پائی جاتی ہے، تو اس بات کا تعین کیا جاتا ہے کہ پریشر رولر باڈی خراب اور خراب ہو چکی ہے، اور پریسنگ کی درستگی کو بحال کرنے اور گمشدہ گرافکس اور متن کے مسئلے کو حل کرنے کے لیے پریشر رولر کو فوری طور پر تبدیل کیا جانا چاہیے۔
03/ گرافک اسٹریچنگ اور ڈیفارمیشن
تیار شدہ لیزر فلم کی تصاویر اور متن اور ڈیزائن کے طول و عرض کے درمیان جہتی فرق، اور اعلی میگنیفیکیشن کے تحت مائیکرو-ٹیکچر کی مدت میں مشاہدہ شدہ اضافہ، بنیادی طور پر تین اہم عوامل کی وجہ سے ہیں:
(1) ضرورت سے زیادہ تناؤ کو کنٹرول کرنا۔ طولانی تناؤ فلم کی لچکدار حد سے بڑھ جاتا ہے، جس سے فلم کی کھنچاؤ اور خرابی ہوتی ہے، جس کے نتیجے میں گرافک متن کے طول و عرض میں تبدیلی آتی ہے۔
(2) درجہ حرارت کی ترتیب بہت زیادہ ہے۔ مثال کے طور پر، جب PET فلم پروسیسنگ کا درجہ حرارت 230 ڈگری سے زیادہ ہو جاتا ہے، تو فلم ضرورت سے زیادہ نرم ہو جاتی ہے، جس سے مالیکیولر چینز بیرونی قوتوں کے نیچے پھیل جاتی ہیں، جس کے نتیجے میں غیر معمولی گرافک اور مائیکرو-بناوٹ کے طول و عرض پیدا ہوتے ہیں۔
(3) رفتار کے ملاپ میں عدم توازن۔ سمیٹنے کی رفتار فلم کی رفتار سے زیادہ ہے، جس سے فلم پر ایک تناؤ کی قوت پیدا ہوتی ہے، جس سے طولانی کھینچا جاتا ہے اور بالآخر تصویروں اور متن کے درمیان جہتی انحراف کا نتیجہ ہوتا ہے۔
مندرجہ بالا وجوہات کو حل کرنے کے لیے درج ذیل اہدافی اقدامات کیے جا سکتے ہیں۔
(1) فلم پروسیسنگ کے دوران طول بلد تناؤ کو کم کریں، اس بات کو یقینی بناتے ہوئے کہ کشیدگی کی قدر کو فلم کی لچکدار حد کے اندر رکھا جائے تاکہ ضرورت سے زیادہ کھینچنے کی وجہ سے گرافک اخترتی کو روکا جا سکے۔
(2) پریشر رولر درجہ حرارت کو مناسب طریقے سے کم کریں۔ مثال کے طور پر، PET فلم پروسیسنگ کے درجہ حرارت کو 230 ڈگری سے نیچے رکھا جانا چاہیے تاکہ فلم کی ضرورت سے زیادہ نرمی اور مالیکیولر چین اسٹریچنگ کو روکا جا سکے۔
(3) سمیٹنے اور کھولنے کی رفتار کو ایڈجسٹ کریں تاکہ اس بات کو یقینی بنایا جا سکے کہ سمیٹنے کی رفتار فلم کی سفری رفتار سے ملتی ہے، رفتار کے فرق کی وجہ سے پیدا ہونے والے تناؤ کو ختم کریں، فلم کے طول بلد کھینچنے سے گریز کریں، اور گرافک اور متن کی جہتی درستگی کی ضمانت دیں۔
04/ متن اور تصاویر کی غلط ترتیب
ہولوگرافک گرافک اور ٹیکسٹ کی معلومات اور دیگر فلمی نشانات، غلط گھونسلے، یا کثیر-رنگ ہولوگرافک کی تہوں کے درمیان غلط ترتیب بنیادی طور پر تین قسم کے مسائل سے پیدا ہوتی ہے:
(1) فلم کی غلط ترتیب۔ غیر مستحکم تناؤ فلم پر ناہموار قوت، یا پریشر رولر کے متوازی انحراف کا سبب بنتا ہے، یہ سب فلم کے پس منظر کے انحراف کا سبب بن سکتے ہیں اور گرافک غلط ترتیب کا سبب بن سکتے ہیں۔
(2) مولڈ پوزیشننگ انحراف۔ اگر لیزر پلیٹ اور پریشر رولر ڈھیلے طور پر بندھے ہوئے ہیں، تو لیزر پلیٹ مولڈنگ کے عمل کے دوران پوزیشن کی تبدیلی کا شکار ہوتی ہے، جس کے نتیجے میں تصویر اور متن کی غلط پوزیشننگ ہوتی ہے۔
(3) رفتار کے اتار چڑھاؤ۔ فلم کی رفتار تیز اور سست کے درمیان اتار چڑھاؤ آتی ہے، متن اور تصویر کو دبانے کی عمودی ہم آہنگی میں خلل ڈالتی ہے، جس کی وجہ سے غلط ترتیب ہوتی ہے۔
مندرجہ بالا وجوہات کو حل کرنے کے لیے، انحراف کی درست پیمائش کرنے کے لیے پہلے نمونوں کے ساتھ فلم کا موازنہ کرنا ضروری ہے، اور پھر اہدافی اقدامات کو لاگو کرنا:
(1) اگر یہ پس منظر کا انحراف ہے تو، رفتار کے اتار چڑھاو کے اثرات کو ختم کرنے کے لیے فلم کی رفتار کے استحکام کو ایڈجسٹ کریں، جبکہ رولر درجہ حرارت کو بہتر بناتے ہوئے فلم کی غلط ترتیب کو بہتر بنانے میں مدد کریں۔
(2) اگر یہ طول بلد انحراف ہے، تو تناؤ کے استحکام کو یقینی بنانے کے لیے فلم کے تناؤ کو ایڈجسٹ کرنے پر توجہ دیں اور تناؤ کے اتار چڑھاو کی وجہ سے طول بلد غلط ترتیب سے بچیں۔
(3) اگر مولڈ پوزیشننگ انحراف کا معاملہ ہے تو، لیزر پلیٹ اور پریشر رولر کے درمیان فٹ کو دوبارہ- درست کریں، رولر کے متوازی کو درست کریں، اور ہولوگرافک گرافک نیسٹنگ کے عمل کی درستگی کو یقینی بناتے ہوئے ماخذ پر غلط پوزیشننگ کے مسئلے کو حل کریں۔
خلاصہ اور آؤٹ لک
مستقبل میں، ہولوگرافک لیزر کارڈ پیپر مولڈنگ کا عمل مواد، عمل، اور ماحولیاتی تحفظ میں کامیابیاں حاصل کر سکتا ہے: مادی پہلو سے، مزید قابل تجدید اور بایوڈیگریڈیبل سبسٹریٹس تیار اور استعمال کریں، پتلی، اعلی-طاقت والی فلمیں تیار کریں، اور مولڈنگ کے عمل کے ساتھ ان کی مطابقت کو بہتر بنائیں؛ بڑے پیمانے پر پیداواری کارکردگی کو بہتر بنانے کے لیے مولڈ رولرس اور ہائی-اسپیڈ وسیع-چوڑائی والے آلات کو بہتر بنائیں۔ ماحولیاتی تحفظ کے لیے، پانی-بیسڈ کوٹنگز، UV-LED کیورنگ کوٹنگز، اور کم VOC اخراج والے دیگر مواد کا استعمال کیا جاتا ہے۔ یہ ٹیکنالوجی، جو آپٹکس، مواد اور پرنٹنگ آرٹ کو مربوط کرتی ہے، ایک ایسے راستے پر تیار ہوئی ہے جو نہ صرف بصری جدت اور صنعتی ترقی لاتی ہے، بلکہ دنیا کے انسانی ادراک اور اظہار کے جہتوں کو بھی ایک منفرد انداز میں تقویت بخشتی ہے۔
ہولوگرافک لیزر کارڈ پیپر مولڈنگ کے عمل کے امکانات کو تلاش کرنے میں، یہ مضمون صرف اس وسیع میدان کی سطح کو چھوتا ہے، اور یہ تسلیم کرنا ضروری ہے کہ موجودہ تحقیق میں ابھی بھی حدود ہیں۔ چاہے وہ میٹریل سائنس میں پیش رفت ہو، ماحول دوست عمل کو گہرا کرنا ہو، یا ذہین ڈیجیٹل سسٹمز کے ساتھ ہموار انضمام ہو، سب کے لیے گہری اور زیادہ بین الضابطہ تلاش کی ضرورت ہے۔