

یہ ایک چال لیتا ہے! سگریٹ کے پیک کے گرم اسٹیمپنگ کے عمل کو بہتر بنایا گیا ہے، جس سے معیار اور کارکردگی کو بہتر بنانا آسان ہو گیا ہے۔
صنعت کا نقطہ نظر: سگریٹ پیک کی پیداوار میں متعدد چیلنجز اور مواقع
تمباکو کی مصنوعات کے امیج بزنس کارڈ کے طور پر، سگریٹ کے پیک برانڈ کمیونیکیشن کا اہم کام انجام دیتے ہیں، اور ان کے بصری اثرات براہ راست صارفین کے خریداری کے فیصلوں کو متاثر کریں گے۔ اس کے لیے سگریٹ کے پیک کو نہ صرف اعلیٰ-کیفیت مین شپ کا معیار ہونا چاہیے، بلکہ اس میں بہترین پہچان اور مخصوص-جعل سازی کی کارکردگی بھی ضروری ہے۔ الیکٹرو کیمیکل ایلومینیم ہاٹ اسٹیمپنگ کا عمل الیکٹرو کیمیکل ایلومینیم فوائل کو دھاتی ساخت کے ساتھ درجہ حرارت اور دباؤ کو درست طریقے سے کنٹرول کرکے طباعت شدہ مادے کی سطح پر منتقل کرتا ہے، اور اس کی خصوصیات ٹیکنالوجی، شناخت اور خلاف-جعل سازی کی کارکردگی کے لیے سگریٹ کے پیک کی ضروریات کو پوری طرح سے پورا کرتی ہیں، اس لیے وہ وسیع پیمانے پر استعمال ہونے والے گار کے پیک میں استعمال ہوتے ہیں۔
پیکیجنگ پرنٹنگ کی ایک اہم ذیلی تقسیم کے طور پر، سگریٹ پیک پرنٹنگ میں بڑے پروڈکشن بیچز اور اعلیٰ معیار کی خصوصیات ہیں۔ "سخت تحفظ اور فضلہ کی مخالفت" کی پالیسی کی رہنمائی کے تحت تمباکو کی صنعت کئی سالوں سے معیار کو بہتر بنانے، لاگت کو کم کرنے اور کارکردگی بڑھانے میں گہرا حصہ لے رہی ہے، اور اب مشکلات پر قابو پانے کے مرحلے میں داخل ہو چکی ہے۔ اس سلسلے میں، سگریٹ پیک پرنٹنگ کمپنیوں کو فوری طور پر تکنیکی جدت طرازی اور عمل کے بہاؤ کی اصلاح کے ذریعے صارفین کی طلب کو اپ گریڈ کرنے اور لاگت کے دباؤ میں اضافے جیسے متعدد چیلنجوں سے نمٹنے کے لیے اپنی صلاحیتوں کو گہرائی سے استعمال کرنے کی ضرورت ہے۔
اس وقت، سگریٹ کے پیکوں کا گرم سٹیمپنگ عمل بنیادی طور پر چار اہم خصوصیات پیش کرتا ہے: بہت سے ہاٹ سٹیمپنگ پوائنٹس، فائن ہاٹ سٹیمپنگ پیٹرن، بھرپور اور متنوع گرم سٹیمپنگ میٹریل (جیسے سادہ ورق، لیزر فوائل، اینٹی-جعل سازی کا ورق وغیرہ)، اور مختلف قسم کے ہاٹ سٹیمپنگ اور پھر پہلے پرنٹنگ کے عمل (پہلے ہاٹ سٹیمپنگ) سٹیمپنگ اور پھر سکرین پرنٹنگ وغیرہ)۔ سگریٹ پیک پرنٹنگ میں QR کوڈ ٹیکنالوجی کے جامع اطلاق کے ساتھ، صارفین نے عمل کی درستگی اور ترسیل کی بروقت ضرورت کے لیے اعلیٰ تقاضے پیش کیے ہیں۔ اس تناظر میں، الیکٹرو کیمیکل ایلومینیم مواد کے موثر استعمال کو کیسے حاصل کیا جائے اور پیداواری کارکردگی میں مسلسل بہتری قدرتی طور پر گرم سٹیمپنگ کے عمل میں کاروباری اداروں کی بنیادی تشویش بن گئی ہے۔
مسئلہ کا تجزیہ: خاص حالات میں براہ راست کھینچنے کے طریقہ کار کا مادی فضلہ کا مخمصہ
الیکٹرو کیمیکل ایلومینیم کی مقدار کا تعین بنیادی طور پر الیکٹرو کیمیکل ایلومینیم کی چوڑائی اور الیکٹرو کیمیکل ایلومینیم کی چھلانگ کی لمبائی سے ہوتا ہے۔ روایتی براہ راست پل کے طریقے کے تحت، الیکٹرو کیمیکل ایلومینیم کی چوڑائی=ہاٹ اسٹیمپنگ پیٹرن کی چوڑائی دونوں اطراف کا مارجن (دونوں اطراف کے مارجن سے مراد الیکٹرو کیمیکل ایلومینیم کی چوڑائی ہے جو ہاٹ اسٹیمپنگ پیٹرن سے 6 ~ 10 ملی میٹر چوڑی ہوتی ہے تاکہ الیکٹرو کیمیکل پروڈکشن کے دوران اسٹیمنگ کو روکنے کے لیے پیٹرن کے دونوں اطراف نامکمل ہے)۔ تاہم، جب ہاٹ اسٹیمپنگ پیٹرن تنگ ہو (جیسا کہ شکل 1 میں دکھایا گیا ہے، "مربع" ہاٹ اسٹیمپنگ پیٹرن صرف 7 ملی میٹر چوڑا ہے)، اور ہاٹ اسٹیمپنگ کے عمل کو 6000 شیٹس فی گھنٹہ کی تیز رفتار مشین سے چلانے کی ضرورت ہے، الیکٹرو کیمیکل ایلومینیم کی چوڑائی کو 20 ملی میٹر سے زیادہ تک بڑھانا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ الیکٹرو کیمیکل درجہ حرارت 20 ملی میٹر سے زیادہ نہ ہو۔ فوائل فیڈنگ وہیل کے پریشر ڈرائیو کے دوران غیر معمولی حالات جیسے ایلومینیم فوائل کی خرابی، گرم سٹیمپنگ وزن یا یہاں تک کہ فوائل ٹوٹ جانا۔
مندرجہ بالا اعداد و شمار کا حوالہ دیتے ہوئے (اس وقت الیکٹرو کیمیکل ایلومینیم کے جمپ سٹیپ پر غور نہیں کیا جا رہا ہے)، الیکٹرو کیمیکل ایلومینیم کے استعمال کی شرح ہے [(7 10)/20]× 100%=85% 10 ملی میٹر کے دونوں اطراف کے الاؤنس کے مطابق۔ اگر دونوں اطراف کے الاؤنس کو 6mm کے حساب سے لگایا جائے تو الیکٹرو کیمیکل ایلومینیم کے استعمال کی شرح صرف [(7 6)/20]×100%=65% ہے۔
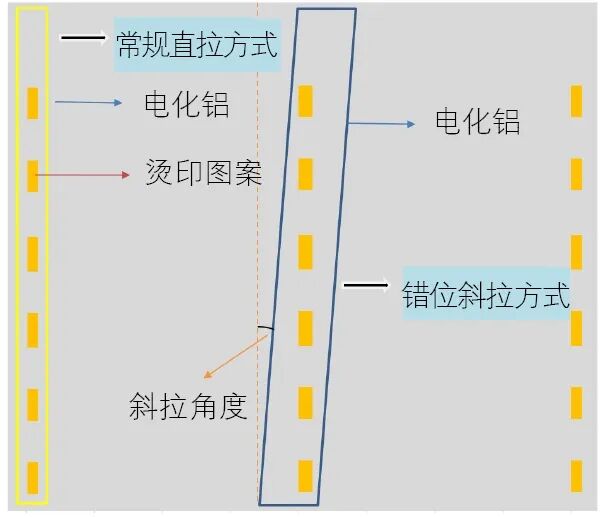
شکل 1 روایتی سیدھے ھیںچو کے طریقہ اور لڑکھڑاتے ہوئے اخترن ھیںچو طریقہ کی مثالیں
الیکٹرو کیمیکل ایلومینیم ڈائیگنل پل کے عمل کی بہتری ایلومینیم ہینڈلنگ کا ایک حسب ضرورت طریقہ ہے جو نسبتاً تنگ گرم-اسٹیمپ شدہ پیٹرن کے ساتھ خاص حالات کے لیے ڈیزائن کیا گیا ہے۔ اس کا مقصد الیکٹرو کیمیکل ایلومینیم کے استعمال کو بڑھانا ہے جبکہ گرم سٹیمپنگ کے عمل کے ہموار آپریشن کو یقینی بنانا ہے۔ جیسا کہ شکل 1 میں "Staggered Diagonal Pull Method" میں دکھایا گیا ہے، گرم- سٹیمپنگ ہنی کامب پلیٹ پر الیکٹرو کیمیکل ایلومینیم کی اخترن سمت کو ایڈجسٹ کر کے، ایلومینیم کو روایتی سیدھے پل کے طریقے سے اخترن پل کے طریقے میں تبدیل کیا جاتا ہے۔ یہ حیران کن گرم سٹیمپنگ کے لیے اخترن پل کے بعد سائیڈ پر بچ جانے والی جگہ کو چالاکی سے استعمال کرنے کی اجازت دیتا ہے، اس طرح الیکٹرو کیمیکل ایلومینیم کا زیادہ موثر استعمال حاصل ہوتا ہے۔
تصدیق اور نفاذ: پہلے اور بعد میں ڈیٹا کا موازنہ اور عملی تجربے کا اشتراک
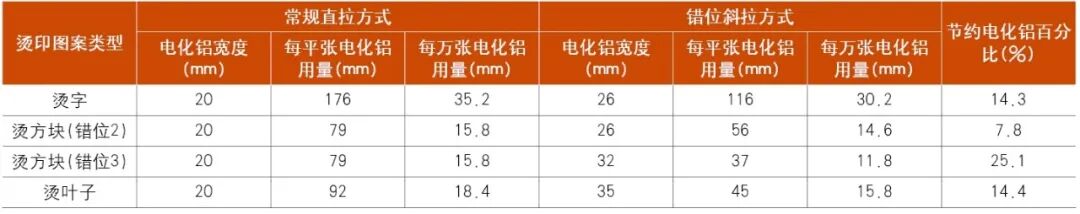
تصویر 2 بصری طور پر متعدد سگریٹ پیکج پروڈکٹس پر سنگل-رو فلیٹ ہاٹ-اسٹیمپنگ پوزیشنز کے لے آؤٹ کو دکھاتا ہے، ساتھ ہی روایتی سیدھے پل اور سٹگرڈ ڈاگونل پل طریقوں کے تحت الیکٹرو کیمیکل ایلومینیم کے اصل گرم-اسٹیمپنگ اثرات کا موازنہ بھی دکھاتا ہے۔ جدول 1 ایک تفصیلی اعداد و شمار کا موازنہ فراہم کرتا ہے، جس میں متعدد مصنوعات کے لیے الیکٹرو کیمیکل ایلومینیم کے استعمال میں فرق کی مزید تصدیق ہوتی ہے جب روایتی سٹریٹ پل بمقابلہ حیران کن اخترن پل کے طریقوں کا استعمال کرتے ہوئے، اس بہتری کی تاثیر کے لیے ٹھوس ڈیٹا سپورٹ فراہم کرتا ہے۔
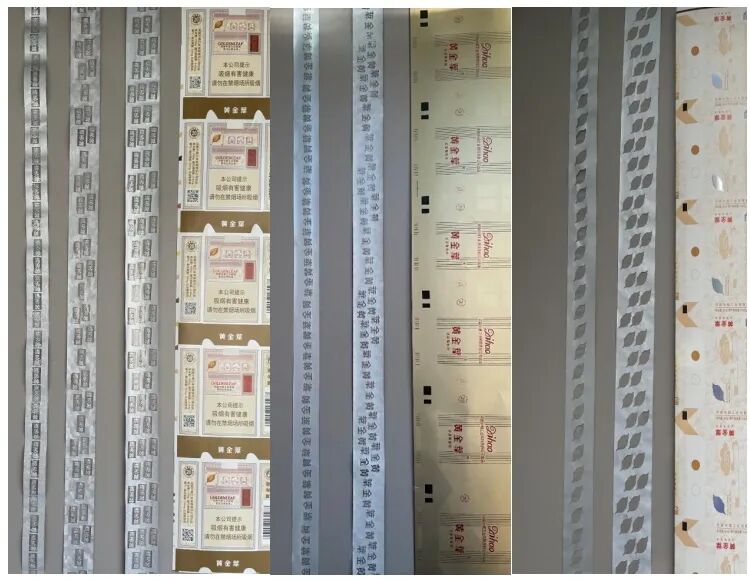
شکل 2 مختلف سگریٹ پیک پروڈکٹس کی ایمبوسنگ پوزیشنز اور روایتی سیدھی پل اور سٹگرڈ ڈائیگنل پل کے اثر کے خاکے
جدول 1 ایلومینیم فوائل کا استعمال اور روایتی سیدھے پل کے طریقہ کار اور سٹگرڈ ڈائیگنل پل طریقہ کے درمیان موازنہ
عملی آپریشن میں، آفسیٹ سلنٹ ہاٹ اسٹیمپنگ میں غلط ترتیب کی تعداد طے نہیں ہے، لیکن الیکٹرو کیمیکل طور پر جمع شدہ ایلومینیم کے استعمال کی شرح اور اصل گرم سٹیمپنگ اثر کے مطابق ایڈجسٹ کرنے کی ضرورت ہے۔ شکل 3 آفسیٹ سلنٹ ہاٹ اسٹیمپنگ کے دوران متعدد مصنوعات کے لیے مختلف نمبروں کی غلط ترتیب کے اطلاق کے اثرات کا موازنہ پیش کرتا ہے۔ یہ دیکھا جا سکتا ہے کہ غلط ترتیب کی تعداد میں اضافہ ایلومینیم ورق کو چوڑا کرنے اور جھکاؤ کے زاویے میں اضافے کے ساتھ ہے۔ اگرچہ یہ ایلومینیم فوائل کے استعمال کی شرح کو کچھ حد تک بہتر بنا سکتا ہے، جب آلات تیز رفتاری سے کام کرتے ہیں، تو فولڈ کناروں، جھریوں، جھولوں، اور اوور پرنٹنگ (زیادہ تر غلط ترتیب والے نمونوں کے درمیان پس منظر کے اوورلیپ) کا امکان بھی اسی طرح بڑھ جاتا ہے۔ لہذا، مختلف عوامل پر جامع غور کرنا، ہموار سٹیمپنگ آپریشن کے ساتھ ایلومینیم ورق کے استعمال کی شرح کو متوازن کرنا، اور پیداوار کے بہترین نتائج کو یقینی بنانا ضروری ہے۔
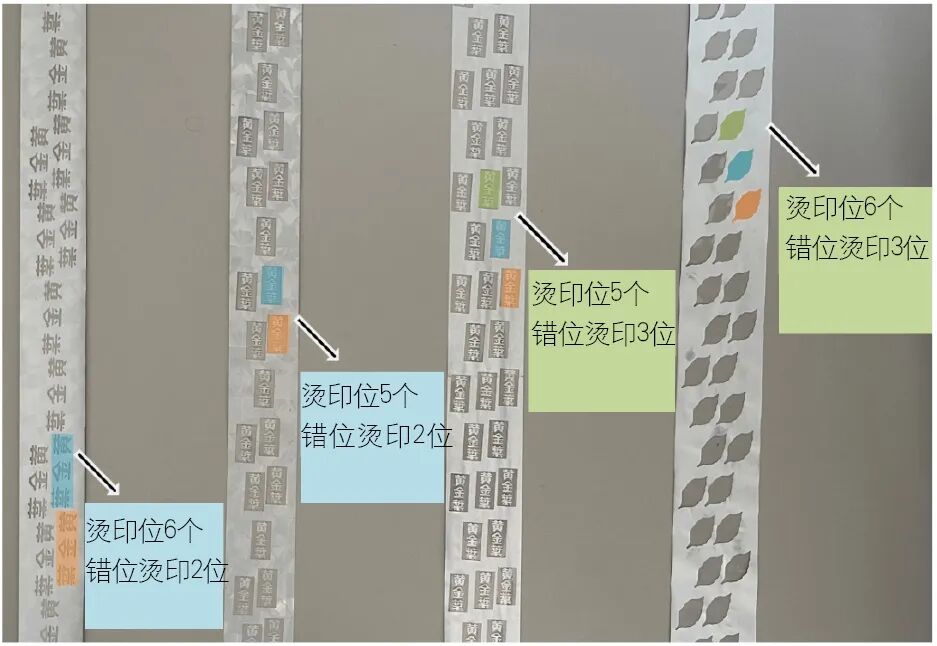
شکل 3 متوازی ہاٹ اسٹیمپنگ کے دوران متعدد مصنوعات کے مختلف نمبروں کی غلط ترتیب والی پوزیشنوں کے ساتھ اطلاق کے اثرات کا موازنہ:
مرحلہ وار کیلکولیشن کے لحاظ سے، اگرچہ ایلومینیم فوائل سکیوڈ سٹیمپنگ کے لیے حساب کا طریقہ روایتی سیدھے سٹیمپنگ سے مختلف ہے، بنیادی اصول ایک ہی ہے۔ مراحل کا حساب لگاتے وقت، آپ کو اسٹیمپنگ کے طریقہ کار میں اسٹیمپنگ پوزیشنز کی تعداد حاصل کرنے کے لیے اسٹیمپنگ پوزیشنز کی اصل تعداد سے صرف غلط اسٹیمپنگ پوزیشنز کی تعداد کو گھٹانے کی ضرورت ہے۔ اصل سٹیمپنگ پیٹرن کی لمبائی اور سٹیمپنگ پوزیشنز کے درمیان اصل فاصلہ بدستور برقرار ہے اور قدموں کا حساب ابھی بھی روایتی سیدھے سٹیمپنگ طریقہ کے مطابق کیا جاتا ہے۔ جہاں تک دو غلط اسٹیمپنگ پوزیشنوں کے درمیان افقی فاصلہ کا تعلق ہے، اسے ایلومینیم فوائل کے سکیو اینگل کو ٹھیک-ٹیون کر کے ایڈجسٹ کیا جا سکتا ہے۔
واضح رہے کہ چونکہ ایلومینیم فوائل سٹیپ (a کے طور پر ظاہر کیا جاتا ہے) کا حساب سیدھے سٹیمپنگ موڈ کی بنیاد پر کیا جاتا ہے، لہٰذا پہلے سے سیٹ ایلومینیم فوائل سٹیپ کی لمبائی (a) سیکیوڈ موڈ میں کام کرنے پر ایلومینیم کی اصل لمبائی (c کے طور پر ظاہر کی گئی) سے ہٹ جائے گی:
ترچھا زاویہ A، پھر a=c × cosA ہونے دیں۔ جب A=0, a=c; جب A > 0، c > a۔
اس انحراف کی وجہ سے ایلومینیم فوائل پر سٹیمپنگ کے اصل نتائج مرحلہ وار حساب کے دوران سیٹ کیے گئے متوقع اثر سے مختلف ہو سکتے ہیں۔ اس صورت میں، آپریٹرز کو بار بار کوشش کرنے کی ضرورت ہے کہ سٹیمپنگ کی اصل لمبائی، سٹیمپنگ پوزیشنز کے درمیان وقفہ کاری، سٹیمپنگ پیٹرن کی عمودی وقفہ کاری، اور ایلومینیم فوائل پر سٹیمپنگ کے نتائج کے مطابق دیگر ڈیٹا کو ایڈجسٹ کریں، تاکہ سٹیمپنگ اسپیسنگ اور سٹیپ لینتھ جیسے پیرامیٹرز بیک وقت آپریشنل ضروریات کو پورا کر سکیں، stamp پروڈکٹ کے معیار اور stamp کے عمل کے معیار کو پورا کریں۔
انوویشن پہنچ سے باہر نہیں ہے؛ یہ روزانہ کی پیداوار کی ہر تفصیل میں پوشیدہ ہے۔ الہام کی چنگاری یا عمل میں ہلکی سی ایڈجسٹمنٹ اہم تبدیلیاں لا سکتی ہے۔ انوویشن انٹرپرائز کی ترقی کا بنیادی محرک اور مسابقتی بنیاد ہے۔ ہمیں ملازمین کی حوصلہ افزائی کرنی چاہیے کہ وہ مسلسل دریافت کریں، چھوٹی اختراعات کو بڑی کامیابیوں میں جمع کریں، اور انٹرپرائز اور صنعت کو نئی بلندیوں تک لے جانے کے لیے مل کر کام کریں۔