

کیا ہلکے پس منظر کے پرنٹس کے لئے سیاہی کا غیر مساوی رنگ ہونا آسان ہے؟ کیوں نہیں اس عمل کو آزمائیں!
پرنٹنگ کے مختلف طریقوں کی تازہ کاری اور تبدیلی کے ساتھ ، سگریٹ کے لیبل پرنٹنگ کے روایتی عمل مستقل طور پر جدت طرازی کر رہے ہیں۔ عام طور پر استعمال ہونے والے سگریٹ پیکیجنگ پرنٹنگ کے طریقوں میں آفسیٹ پرنٹنگ ، ریلیف پرنٹنگ ، کشش ثقل پرنٹنگ ، اوریفیس پلیٹ (اسکرین پرنٹنگ) وغیرہ شامل ہیں۔ ہر پرنٹنگ کے عمل میں مصنوع کے اثرات پیش کرنے میں اپنی خصوصیات ہوتی ہیں۔ روایتی آفسیٹ پرنٹنگ میں بہت سے پہلوؤں جیسے ہلکے سیاہی کا رنگ ، پرنٹنگ ڈاٹ درجہ بندی ، اور طباعت شدہ مصنوعات کی تفصیلی معلومات جیسے بہت سے پہلوؤں میں پنروتپادن کی کارکردگی اچھی ہے۔ تاہم ، بڑے فارمیٹ بیس رنگین مصنوعات کے ل the سیاہی پرت کی موٹائی کو کنٹرول کرنا مشکل ہے ، خاص طور پر لائٹ فارمیٹ بڑے فارمیٹ کے لئے بڑے فارمیٹ پرنٹ شدہ مصنوعات۔ رنگین عدم استحکام اور ناہموار سیاہی پرت جیسے معیار کے مسائل پرنٹنگ کے عمل کے دوران ہونے کا خطرہ ہوتا ہے ، جس کی وجہ سے پروڈکٹ سکریپ کی شرح میں اضافہ ہوتا ہے ، جس کی وجہ سے کاروباری اداروں ، وسائل کی فضلہ اور عدم استحکام کو نقصان ہوتا ہے۔ اگرچہ رنگ کا فرق غیر مستحکم ہے اور مشین آپریٹرز کے ذریعہ حقیقی - وقت کی نگرانی کے ذریعے ایڈجسٹ کیا جاسکتا ہے ، جس کے لئے آپریٹرز سے اعلی معیار کی ضرورت ہوتی ہے ، لیکن پھر بھی مصنوعات کے رنگ بیچوں کی مستقل مزاجی کو یقینی بنانا مشکل ہے۔
روایتی فلیکسوگرافک پرنٹنگ سیاہی کی منتقلی کے لئے میش رولر کا استعمال کرتی ہے ، جو ایک بڑی سطح پر پس منظر کی سیاہی پرت کی موٹائی کو مؤثر طریقے سے کنٹرول کرسکتی ہے۔ آپریٹرز کے لئے اس کی نسبتا low کم ضروریات ہیں اور سیاہی پرت کی موٹائی کو کنٹرول کرنے کے لئے زیادہ آسان ہے ، خاص طور پر کسی بڑی سطح پر ہلکے پس منظر پرنٹنگ مصنوعات کے ل .۔ یہ سیاہی پرت کی موٹائی کی مستحکم منتقلی کے ذریعہ مصنوعات کے سیاہی رنگ کی یکسانیت کو مؤثر طریقے سے کنٹرول کرسکتا ہے۔
مصنف کی کمپنی کے پاس فی الحال ایک رولینڈ 8+2 آفسیٹ پرنٹنگ پریس ہے ، جو ایک پروڈکشن کا سامان ہے جو فیلکسوگرافک پرنٹنگ میں موٹی سیاہی پرت اور یکساں اور مستحکم سیاہی رنگ کی خصوصیات کو جوڑتا ہے جس میں آفسیٹ پرنٹنگ نقطوں کی واضح پرتوں اور تفصیل سے معلومات کی اچھی تولیدی صلاحیت ہے۔ بڑے صفحات پر ہلکے پس منظر کے رنگوں کے رنگ استحکام کے لئے فلیکسوگرافک پرنٹنگ ذمہ دار ہے ، جبکہ آفسیٹ پرنٹنگ پروڈکٹ گرافک اور ٹیکسٹیکل تفصیلات کی تولیدی صلاحیت کے لئے ذمہ دار ہے ، اس طرح طباعت شدہ مصنوعات میں مستحکم رنگ کے فرق ، واضح درجہ بندی اور بھرپور تفصیلات کی خصوصیات کو حاصل کرتے ہیں ، اصل ہنگاموں کی تعمیل کا اثر واقعی حاصل کرتے ہیں اور معیار کے مطابق وفادار ہوتے ہیں۔
مثال کے طور پر کسی خاص تمباکو کمپنی سے مصنوع لینا ، مصنوعات کا بنیادی رنگ ایک مکمل صفحہ ہلکا پیلا پس منظر ہے۔ پیداوار کے عمل کے دوران ، آپریٹرز کی سطح ، سیاہی ملاوٹ والے اہلکاروں کا تکنیکی تجربہ ، سامان کی آپریشن کی حیثیت ، اور مواد کے استحکام کی وجہ سے رنگین فرق استحکام زیادہ نہیں ہے۔ مصنوع کی خصوصیات کی بنیاد پر ، آر اینڈ ڈی ٹیم نے میش رولر ، سیاہی کی موٹائی اور واسکاسیٹی ، پرنٹنگ پیپر ، پرنٹنگ کے عمل کے تجزیہ اور بہتری کے پہلوؤں سے عمل کی جانچ اور تجزیہ ریکارڈ کیا ، اور مشین پر موجود مصنوعات کے معیار کے لئے اوپر اشارے کے استحکام اور موافقت کی ضروریات کی بار بار تصدیق کی ، مرحلہ وار نتائج حاصل کرتے ہیں۔ مصنف مندرجہ ذیل پہلوؤں سے چپکنے والی لچکدار بانڈنگ ٹکنالوجی کی بہتری کے ذریعے بڑے فارمیٹ لائٹ بیس مصنوعات میں مستحکم رنگ کے فرق اور یکساں سیاہی رنگ کے حصول کے عمل کو تلاش کرے گا۔
کاغذ ، سیاہی ، اور پلیٹ رولرس کا انتخاب
01 پرنٹنگ مواد کی کارکردگی کا تجزیہ
اس پروڈکٹ میں استعمال ہونے والا سنگل - رخا لیپت سفید گتے بیس پیپر کے ایک طرف سفید کوٹنگ لگاتے ہوئے اور پھر اسے کیلنڈرنگ سجاوٹ کے ذریعے پروسیسنگ کرکے بنایا گیا ہے۔ اگر اس کاغذ کو غیر مساوی طور پر لیپت کیا گیا ہے یا غیر کوٹڈ پیپر ہے تو ، غیر کوٹیٹڈ پیپر میں سطح کے فائبر کی مداخلت ، کھردری اور ناہموار سبسٹریٹ سطح ، اور فائبر کے فرق جیسے پرنٹنگ نقطوں کے قطر سے بڑے مسائل ہوں گے ، جس کے نتیجے میں اس علاقے میں ریشوں کے درمیان خلاء میں موجود نقطوں میں بالکل ہی نقطوں کا سامنا کرنا پڑتا ہے ، جس سے یہ شکل کو دوبارہ پیدا کرنے میں ناکام ہوجاتا ہے۔
پرنٹنگ کے عمل کے دوران ، مصنوعات کو غیر مساوی سیاہی کا رنگ ، نقطوں کا نقصان ، اور کاغذ کی ناہموار سطح کی وجہ سے پرنٹنگ کی سطح کی ناقص سطح کا تجربہ ہوسکتا ہے۔ پرنٹنگ پیپر کی سطح کی چپٹی اور کوٹنگ کی سیاہی جذب اہم عوامل ہیں جو مصنوعات کی پرنٹنگ کی کارکردگی کو متاثر کرتے ہیں۔ لہذا ، بیس پیپر اور سطح کی کوٹنگ کی ضروریات کے انتخاب کے لحاظ سے ، کاغذ ملوں کے ساتھ - گہرائی تکنیکی تبادلے کے علاوہ ، ہم نے اپنے پرنٹنگ کے سازوسامان کی شرائط کے تحت بھی عمل میں بہتری لائی ہے ، جس سے کاغذ کی سطح کو زیادہ سے زیادہ چھانتا ہے اور پرنٹنگ موافقت کو بہتر بنایا جاتا ہے۔
01
سب سے پہلے ، اچھے فلیٹنس کے ساتھ بیس پیپر کا انتخاب کریں ، جیسے سینبو بووانگ ایس بی ایس (وائٹ کور وائٹ کارڈ) یا ہانگٹا ریننگ ایس بی ایس (وائٹ کور وائٹ کارڈ)۔ ان کی سطح کے چپٹا پن کا استحکام زیادہ ہے اور اس کا تجربہ کیا جاسکتا ہے اور اس کا موازنہ مختلف اسکیموں میں کیا جاسکتا ہے تاکہ بہتر انتخاب کیا جاسکے۔
02
دوم ، مختلف پہلوؤں سے کوٹنگ کے اثر کو بہتر بنائیں جیسے پیپر کوٹنگ کے سازوسامان ڈیبگنگ ، کیلنڈرنگ ، اور کوٹنگ کھرچنے۔
03
تیسرا ، کوٹنگ فارمولے کو ایڈجسٹ کرکے ، لیپت کاغذ کی سیاہی جذب کی کارکردگی کو بہتر بنایا جاسکتا ہے ، اس بات کو یقینی بناتے ہوئے کہ کاغذ کی کوٹنگ مضبوط ہے ، بغیر بلبلوں ، لکیروں کے ، اور کاغذ کی سطح ہموار اور نجاستوں سے پاک ہے۔ اس بات کو یقینی بنائیں کہ کاغذ کی سطح کی آسانی 400s سے اوپر ہے ، تاکہ سفید گتے پرنٹنگ پلیٹ سے مضبوطی سے رابطہ کرسکے اور پرنٹنگ کے نقطوں کو واضح طور پر بحال کر سکے۔
04
چہارم ، مصنوعات کے طباعت کے عمل کے دوران غلط ڈاٹ پرنٹنگ ، ناہموار سیاہی رنگ ، اور نقطوں کے نقصان جیسے معیار کے مسائل سے بچنے کے ل the ، سامان کی پہلی نشست کو کاغذ کی سطح پر یووی دھندلا ایجنٹ سے بھرنے کی ضرورت ہے تاکہ UV فلیکسوگرافک سیاہی کو داخل ہونے سے روک سکے اور سطح کی ہمواریاں ، سطح کی ہمواریاں ، سطح کی ہمواریاں ، سطح کی ہموار ، سطح کی ہموار پن کو بہتر بنائیں۔
02 پرنٹنگ سیاہی کا انتخاب اور کنٹرول
سب سے پہلے ، پرنٹنگ سیاہی کے انتخاب میں ، پانی - پر مبنی سیاہی پرنٹنگ کے عمل کے دوران میش رولر کو روکنے کا خطرہ ہے اور اسے پیشہ ورانہ صفائی کے ایجنٹوں کے ساتھ صاف کرنا ضروری ہے ، جس کے نتیجے میں خلل اور غیر مستحکم طباعت اور رنگ استحکام کو متاثر کیا جاتا ہے۔ ماحول دوست دوستانہ یووی کیورڈ فلیکسوگرافک سیاہی میش رولر کو چپکی ہوئی یا بند کیے بغیر ، یووی لائٹ شعاع ریزی کے تحت سیاہی پرت کا فوری علاج حاصل کرسکتی ہے ، جبکہ ڈاٹ توسیع کے رجحان کو مؤثر طریقے سے کنٹرول کرتی ہے اور مستحکم معیار اور اعلی پیداوار کی کارکردگی کو یقینی بناتی ہے۔ یہ سیاہی کی پرت کی مضبوطی ، سیاہی واسکاسیٹی کے استحکام ، اور رنگین رنگ کی مستقل مزاجی کو برقرار رکھ سکتا ہے ، اور ماحولیاتی ماحول کو بہتر طور پر تحفظ فراہم کرسکتا ہے۔
دوم ، سیاہی کے ذرات کی موٹائی اور سیاہی کی واسکاسیٹی بھی پرنٹنگ اثر اور پوسٹ پریس پروڈکٹ کے معیار پر نمایاں اثر ڈالتی ہے۔ اگر پرنٹنگ کے عمل کے دوران سیاہی کے ذرہ موٹائی اور سیاہی واسکاسیٹی کو صحیح طریقے سے کنٹرول نہیں کیا جاتا ہے تو ، اس کی وجہ سے طباعت شدہ مصنوعات کے نقطوں کے کناروں کو بالوں والا ، نقطوں کو خراب ہونے کا سبب بنتا ہے ، نقطوں کو وسعت ملتی ہے ، اور سیاہی کی منتقلی کی مقدار کو بھی متاثر کیا جاتا ہے۔ یہاں تک کہ پوسٹ - میں ناقص موافقت کا باعث بنتا ہے جس کی مصنوعات کی پروسیسنگ اور گرم مہر ثبت ہوتی ہے ، جس کے نتیجے میں سونے کی کمی ، پیسٹ ، اور یہاں تک کہ تیار شدہ مصنوعات میں سیاہی دھماکے جیسے مسائل پیدا ہوتے ہیں۔ لہذا ، جانچ کے عمل کے دوران سیاہی کے ذرات کی موٹائی اور ویسکاسیٹی کو سختی سے کنٹرول کیا جانا چاہئے۔
03 ورژن رولر کی خصوصیات اور موافقت
فلیکسوگرافک بیس کلر پرنٹنگ کے عمل میں ، سیرامک میش رولرس میں اعلی پرنٹنگ مزاحمت ، سنکنرن مزاحمت ، اعلی درجہ حرارت کی مزاحمت ، باقاعدہ میش سوراخ ، ہموار میش دیواریں ، تیز سیاہی کی رہائی ، آسان صفائی اور کم بلیڈ پہننے کی خصوصیات ہیں۔ ان کے پاس نہ صرف ایک طویل استعمال کا وقت ہوتا ہے ، بلکہ پرنٹنگ پلیٹ کی طویل خدمت زندگی بھی ہوتی ہے۔ لیزر نقاشی ٹکنالوجی کے ذریعہ تیار کردہ ڈاٹ سوراخ گہری اور ہموار ہیں ، جو پرنٹنگ میں سیاہی کی منتقلی کی یکسانیت کے لئے زیادہ سازگار ہیں۔
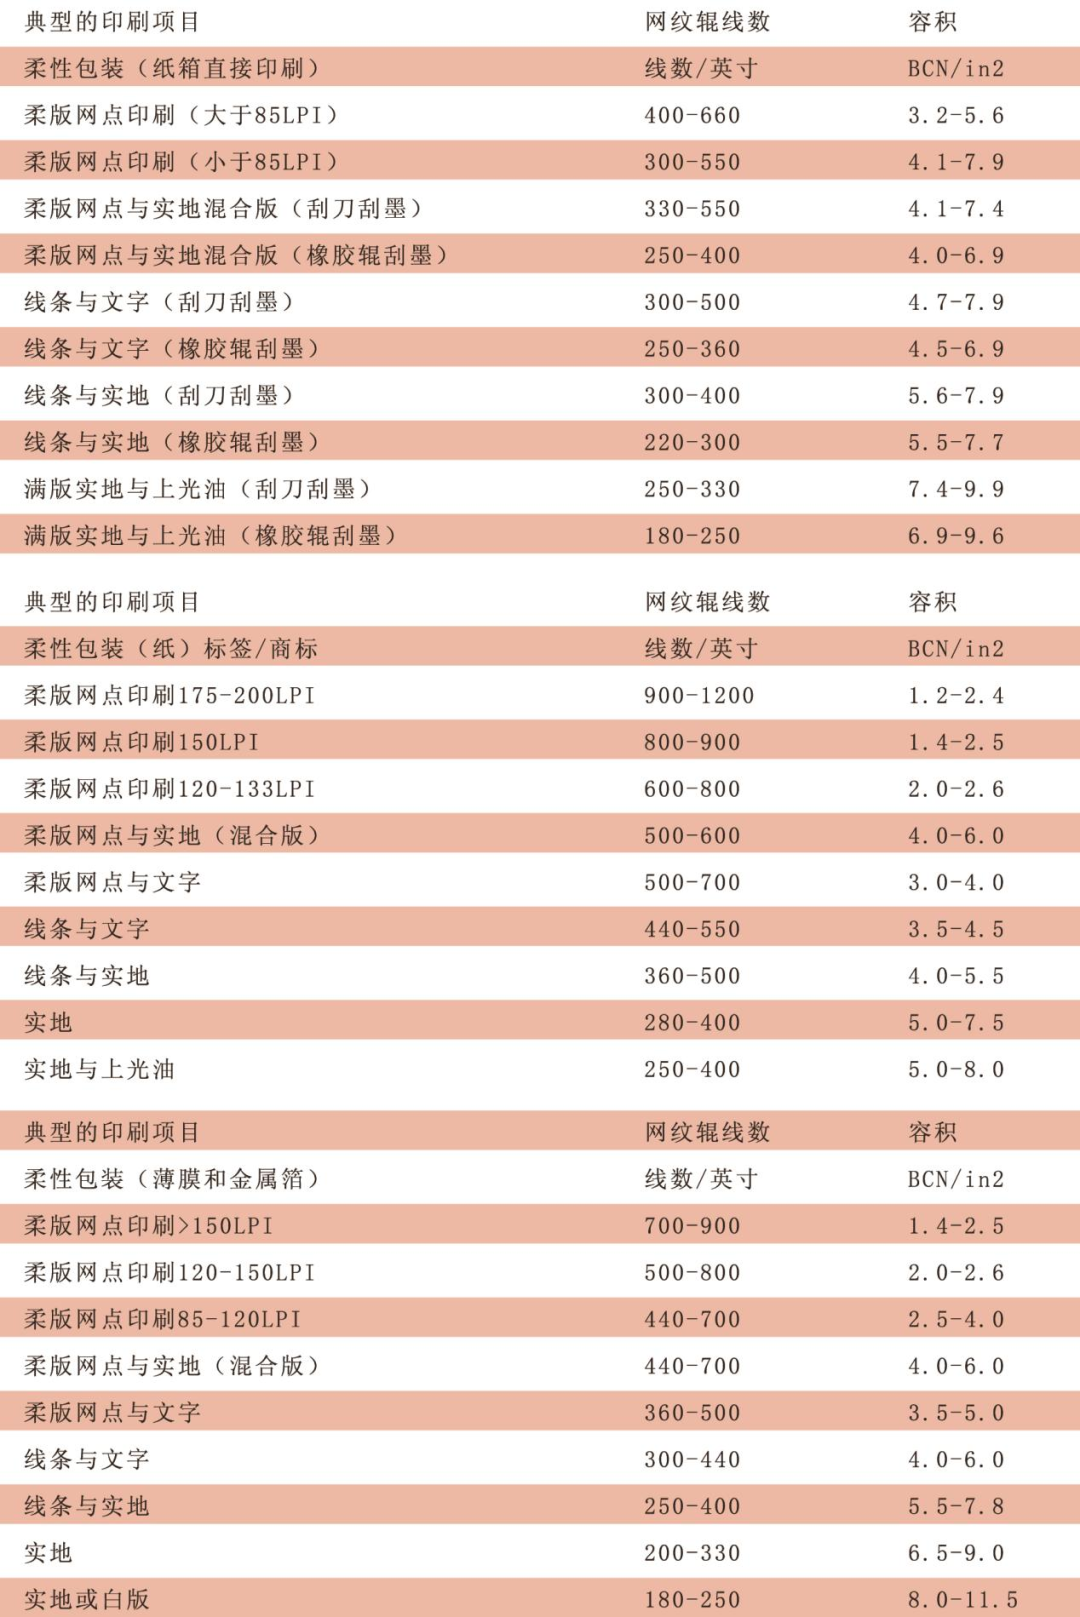
ایک ہی وقت میں ، سیرامک میش رولرس کے سب سے اہم پیرامیٹرز میش لائنوں کی تعداد اور میش سوراخوں میں سیاہی کی مقدار ہیں۔ میش لائنوں کی تعداد جتنی زیادہ ہوگی ، سیاہی کی پرت کی پتلی اور زیادہ وردی تشکیل دی جاسکتی ہے ، اور نقطوں کی اظہار کی سطح اور تفصیلات جتنی زیادہ امیر ہوسکتی ہیں۔ پرنٹنگ کے عمل کے دوران ، یہ ڈاٹ توسیع کو کم کرسکتا ہے اور مستقل اور یکساں سیاہی کی منتقلی کی شرح کو برقرار رکھ سکتا ہے۔ اگر چھپی ہوئی مصنوعات کے ساتھ معیاری مسائل موجود ہیں جیسے ہلکے رنگ کے ڈاٹ پرنٹنگ کے لئے ناکافی سیاہی کی منتقلی ، کاغذ کی محدود سطح کی چھاپنی ، زمین پر غلط طباعت ، زمین پر غلط طباعت ، نقطوں کا نقصان ، اور پاؤڈر یا بالوں کے جھڑپوں کو پرنٹنگ کے عمل کے دوران ، ہمیں میش لائنوں کی مناسب تعداد کو منتخب کرنے اور جانچنے کی ضرورت ہے جیسے ٹیبل 1 میں میش رولر کے لئے میش رولر کے لئے ، دکھایا گیا ہے۔
ٹیبل 1: عام طور پر استعمال شدہ فلیکسوگرافک منصوبوں کے لئے سیاہی بوجھ اور نیٹ ورک کیبل کی وضاحتیں
مشین پرنٹنگ اور عمل کی توثیق پر پروڈکٹ
ابتدائی منصوبہ بندی اور تیاری کے کام کے ذریعے ، مصنوعات نے مشین ٹیسٹنگ کے حالات کو پورا کیا ہے۔ یہ ٹیسٹ مراحل میں کیا جائے گا تاکہ یہ یقینی بنایا جاسکے کہ ہر ٹیسٹ متوقع اہداف کو حاصل کرتا ہے۔ ہماری کمپنی کی ٹیسٹنگ سینٹر لیبارٹری میں کئی سالوں کے دوران مختلف کاغذی ملوں سے سنگل - رخا لیپت سفید کارڈ اسٹاک کی آسانی سے متعلق اعداد و شمار کے تقابلی تجزیہ کی بنیاد پر ، یہ دیکھنا مشکل نہیں ہے کہ درآمد شدہ لیپت سفید کارڈ اسٹاک کے مقابلے میں ، گھریلو طور پر تیار کردہ لیپت سفید کارڈ اسٹاک فلیٹ پن کی پروسیسنگ کے معاملے میں تیزی سے نیکی بن گیا ہے۔ مختلف گھریلو سپلائرز کے مواد کے جانچ کے اعداد و شمار کا موازنہ کرنے اور مختلف پرنٹنگ مصنوعات میں ان کے اصل جانچ کے نتائج کا موازنہ کرنے کے بعد ، سینبو بووانگ ایس بی ایس (وائٹ کور وائٹ کارڈ اسٹاک) اور ہانگٹا رینانگ ایس بی ایس (وائٹ کور وائٹ کارڈ اسٹاک) کو اس تجربے کے ٹیسٹ پیپرز کے طور پر منتخب کیا گیا۔ ماحولیاتی درجہ حرارت اور جانچ کے نتائج پر نمی کے اثرات پر غور کرتے ہوئے ، ماحولیاتی درجہ حرارت پرنٹنگ جو بہت زیادہ یا بہت کم ہے انک واسکاسیٹی میں تبدیلی کا سبب بنے گا اور مصنوعات کی سیاہی کی منتقلی کو متاثر کرے گا۔ لہذا ، ٹیسٹ ماحول کے درجہ حرارت کو 23 ڈگری ± 5 ڈگری پر کنٹرول کیا جائے گا اور نمی کو 45 to سے 60 ٪ تک کنٹرول کیا جائے گا ، جو بنیادی طور پر عام پیداوار کے درجہ حرارت کے لئے موزوں ہے۔
پہلے مرحلے میں ، 13 گرام/ایم 2 کے میش انک مواد کے ساتھ ایک ہنی کامب سیرامک میش رولر مشین پر تجربہ کیا گیا ، جس میں باقاعدگی سے ہیکساگونل نقطوں کا 60 ڈگری انتظام استعمال کیا گیا۔ اس کی خصوصیات اچھی سیاہی کی منتقلی ، چھوٹی سی ایمبوسنگ ، اور کچھ نمبر ہیں۔ تاہم ، جانچ کے عمل کے دوران ، کاغذ کی سطح پر پوک مارکس ، موٹی سیاہی پرت جمع ، کمر کھینچنا ، اور یہاں تک کہ طباعت شدہ مصنوعات کی سطح پر الکا شاور کے رجحان بھی موجود تھے۔ جیسا کہ شکل 2 میں دکھایا گیا ہے۔
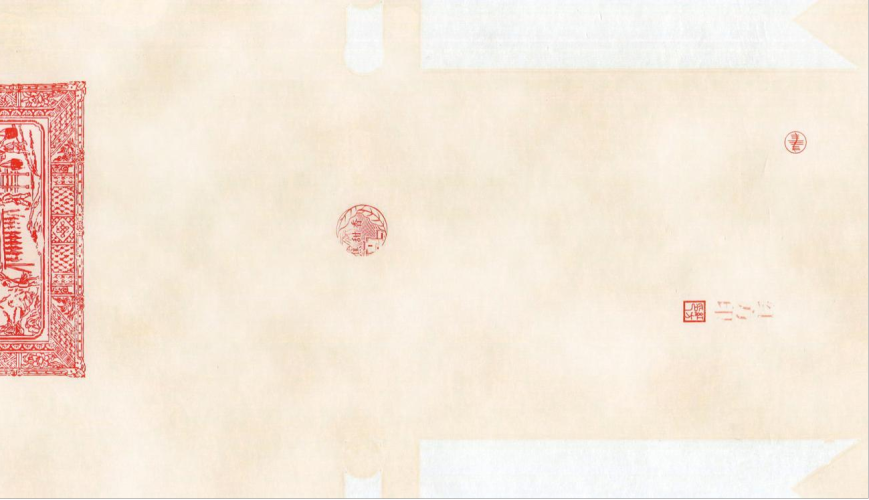
چترا 2: مکمل پلیٹ الکا شاور چھپی ہوئی مواد کی سطح پر ظاہر ہوتا ہے
سائٹ کے تجزیے سے پتہ چلتا ہے کہ الکا شاور رجحان کی موجودگی کی متعدد وجوہات ہیں۔ سب سے پہلے ، میش رولر کی ہنیکومب شکل ناقص سیاہی امپرنٹنگ اور ناہموار سیاہی پرت کی طرف جاتی ہے۔ دوم ، کھدی ہوئی میش سوراخوں کی گہرائی کا ناہموار کنٹرول سیاہی پرتوں کا ناہموار جمع ہوتا ہے۔ لہذا ، میش سوراخوں کی شکل ، سیاہی کے حجم ، اور سیرامک میش رولر کی ڈاٹ لائنوں کی تعداد جیسے پیرامیٹرز کو تبدیل کرکے اور مشین پر دوبارہ جانچ کر کے ، سیرامک میش رولر کے عمل کے پیرامیٹرز کو آخر کار 9 جی کی ایک میش سیاہی والی شکل ، ایک سرپل ٹرائینج ڈٹ شکل ، ایک سرپل ٹرائینل ڈوٹ شکل کے ساتھ ایک اخترن میش رولر ہونے کا عزم کیا گیا۔ مشین پر جانچنے کے بعد ، سیاہی کی پرت موٹی اور ہموار تھی ، بغیر کسی کھینچنے یا سیاہی گرنے والے رجحان کو چھوڑنے کے۔
دوسرے مرحلے میں ، مختلف سیاہی کے ساتھ ہلکے بیس سیاہی کا تجربہ کیا گیا ، اور کچھ اسکیموں نے سبسٹریٹ کی سطح پر سیاہی کی ناقص آسنجن دکھائی ، طباعت شدہ مصنوعات کی سطح پر تاریک اور گہری کلسٹرڈ دھبوں ، اور طباعت شدہ مصنوعات کی ناقص چمکیلی پن۔ آفسیٹ پرنٹنگ میں سیاہی کی پتلی پرت کی وجہ سے ، سیاہی کی تشکیل میں روغن کے ذرہ سائز کی اعلی ضرورت ہے۔ روغن کا بڑا ذرہ سائز چھپی ہوئی مصنوعات کی کھردری ، دھبوں اور ناقص چمکنے کی بنیادی وجہ ہے۔ لہذا ، سیاہی کی خوبصورتی کو ایڈجسٹ کرنے کے لئے سپلائرز سے سیاہی کی خوبصورتی کا انتخاب یا سیاہی ترقیاتی عمل کو ایڈجسٹ کرکے ، سبسٹریٹ سطح پر سیاہی کی آسنجن اور پرنٹنگ کی سطح کی چمک کو مشین پر دوبارہ جانچنے کے بعد بہت بہتر بنایا گیا ، جیسا کہ شکل 3 اور شکل 4 میں دکھایا گیا ہے۔
چترا 3: روغنوں کی ناقص پیسنا روغنوں کے خراب بازی کا باعث بنتی ہے
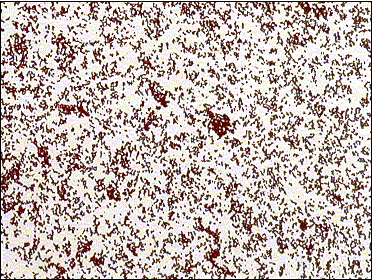
چترا 4: روغن اچھی طرح سے زمین ہے ، جس کے نتیجے میں روغن کی یکساں بازی ہوتی ہے
تیسرے مرحلے میں ، سیاہی بیک کھینچنے کا مسئلہ بنیادی طور پر جانچ کے عمل کے دوران طباعت شدہ مواد کی سطح پر سیاہی کی ناقص خشک ہونے کی وجہ سے ہوتا ہے۔ پروسیسنگ کا طریقہ یہ ہے کہ 8+2 آفسیٹ پرنٹنگ مشین کے باقی یونٹوں کو چھوڑ دیں ، اور فلیکسوگرافک پرنٹنگ یونٹ کے پیچھے دونوں یونٹوں کو خالی کریں۔ ایک طرف ، یہ پرنٹنگ مواد کی سطح پر سیاہی کے خشک ہونے والے وقت کو طول دے سکتا ہے ، اور دوسری طرف ، یہ اسپیئر رولرس کے مابین دباؤ کو کنٹرول کرکے طباعت شدہ مصنوعات کی سطح پر سیاہی کی آسنجن کو بہتر بنانے میں مدد کرسکتا ہے۔ مشین ٹیسٹنگ کے بعد ، سیاہی پرت کو خشک کرنے اور کمر کھینچنے کے رجحان میں نمایاں بہتری آئی۔
یقینا ، جانچ کے عمل کے دوران ، ہمیں پرنٹنگ اثر پر سیاہی واسکاسیٹی کے اثرات کو نظرانداز نہیں کرنا چاہئے۔ ٹیکنیشنوں اور مشین آپریٹرز کو ایڈجسٹ کرنے کے ذریعہ ڈیبگنگ اور توثیق کے متعدد راؤنڈ کے بعد ، اس بات کی تصدیق کی گئی کہ یووی فلیکسوگرافک پرنٹنگ بیس پیلے رنگ کی ویسکاسیٹی 21 سیکنڈ ہے ، اور مماثل پانی - پر مبنی آن لائن وارنش 27 سیکنڈ میں موجود ہے ، جو انک رنگ ، فلیٹ بڑی سطح ، اور اچھی طرح سے پہننے والی انک رنگ ، فلیٹ بڑے پیمانے پر مزاحمت کو یقینی بناسکتی ہے۔
ایک ہی وقت میں ، ہم مصنوعات کے ہلکے بیس رنگ کے رنگ فرق کے استحکام اور اوورلے پرنٹنگ کے ل light لائٹ بیس رنگ اور دیگر اسپاٹ کلر سیاہی کے مابین مطابقت کا موازنہ بھی کرسکتے ہیں۔ نتیجہ یہ ہے کہ فلیکسوگرافک پانی - پر مبنی پیلے رنگ کی سیاہی کے ساتھ طباعت شدہ مصنوعات کی سطح کا رنگ گہرا ہے اور چمکدار زیادہ نہیں ہے ، جبکہ فلیکسوگرافک یووی اسپاٹ رنگ سیاہی کی سیاہی پرت کی موٹائی فلیٹ ہے اور رنگ روشن ہے ، جیسا کہ شکل 5 اور شکل 6 میں دکھایا گیا ہے۔
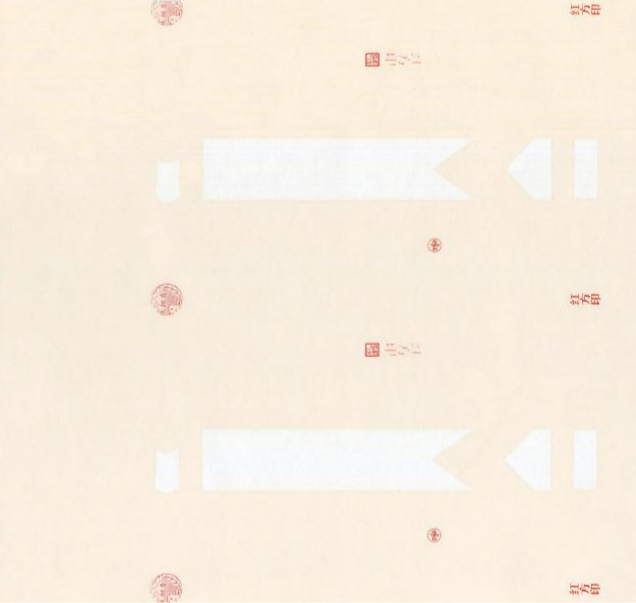
چترا 5 فلیکسوگرافک پانی - بیسڈ بیس پیلے رنگ کی سیاہی
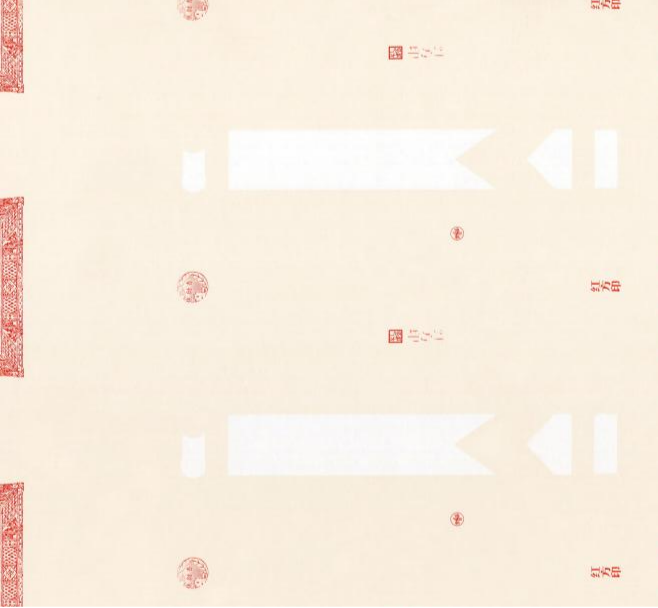
چترا 6 فلیکسوگرافک یووی واحد پیلے رنگ کی سیاہی
مذکورہ بالا مقاصد کو حاصل کرنے کے بعد ، ہمیں اس کے استحکام کو بہتر بنانے اور پوسٹ- پروسیسنگ موافقت کو بہتر بنانے کے طریقوں پر بھی غور کرنا چاہئے۔ استحکام سے مراد ہے کہ آیا اس کی مضبوطی بیرونی عوامل جیسے روشنی ، حرارت ، مکینیکل رگڑ ، دباؤ ، نمی وغیرہ سے متاثر ہوتی ہے۔ پوسٹ پروسیسنگ کی موافقت سے مراد ہے کہ آیا پروڈکٹ کے بعد کے پروسیسنگ مراحل جیسے اسکرین پرنٹنگ ، ہاٹ اسٹیمپنگ ، ایمبوسنگ ، ڈائی - کاٹنے ، وغیرہ میں داخل ہونے پر نئے خطرات اور پوشیدہ خطرات موجود ہیں۔ لہذا ، سطح میں ترمیم کی جانچ بیک وقت کرنے کی ضرورت ہے۔ ٹیسٹوں سے پتہ چلتا ہے کہ طباعت شدہ مواد کی سطح پر واضح وارنش کا اطلاق سطح کے چپٹا پن کو بہتر بنا سکتا ہے ، مصنوعات کی سطح کے تحفظ میں اضافہ کرسکتا ہے ، سیاہی پرت کے لباس کے خلاف مزاحمت کو بڑھا سکتا ہے ، اور پوسٹ پروسیسنگ گرم اسٹیمپنگ اثر کو بہتر بنا سکتا ہے۔ جیسا کہ شکل 7 میں دکھایا گیا ہے۔
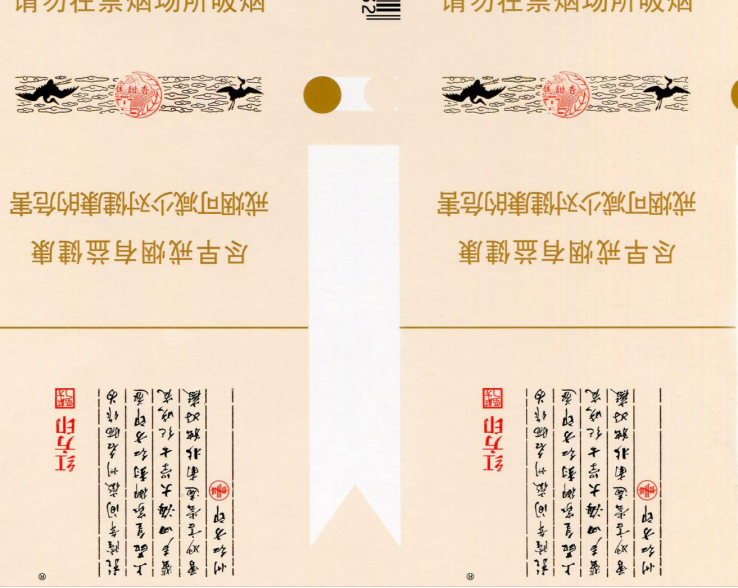
چترا 7: طباعت شدہ مواد کی گرمی کے خلاف مزاحمت کا اثر
ہم یہ بھی جانتے ہیں کہ کاغذ پر یکساں اور مستحکم سطح کی کوٹنگ حاصل کرنا مشکل ہے ، جو حتمی طباعت شدہ مصنوعات کے استحکام کو خطرہ بناتا ہے۔ بیس رنگ کے مستحکم رنگ کے فرق ، میش رولر کے پیرامیٹرز کی توثیق اور عزم ، اور عمل میں بہتری کی جانچ کے بنیادی عزم کی صورت میں ، کچھ کاغذ پر ناہموار سطح کی کوٹنگ کی وجہ سے ، بیس رنگ کی کھینچنے اور فوزنگ مظاہر ہوسکتے ہیں۔ ہم کاغذ کے انتخاب کے ابتدائی مرحلے میں واپس آئے ہیں۔ اگر کاغذ میں لامحالہ اس طرح کے پوشیدہ خطرات ہوتے ہیں تو ، ہم سامان کی پہلی یونٹ میں UV دھندلا ایجنٹ کی ایک مکمل پرت کے ساتھ کاغذ کی سطح کو پری کوٹنگ پر غور کرسکتے ہیں ، اور اس کا موازنہ UV Fading ایجنٹ کے بغیر اسکیم سے کرسکتے ہیں۔ اس کا اثر خود - واضح ہے ، اور پوشیدہ خطرات بھی ختم کردیئے جاتے ہیں ، جیسا کہ شکل 8 اور شکل 9 میں دکھایا گیا ہے۔
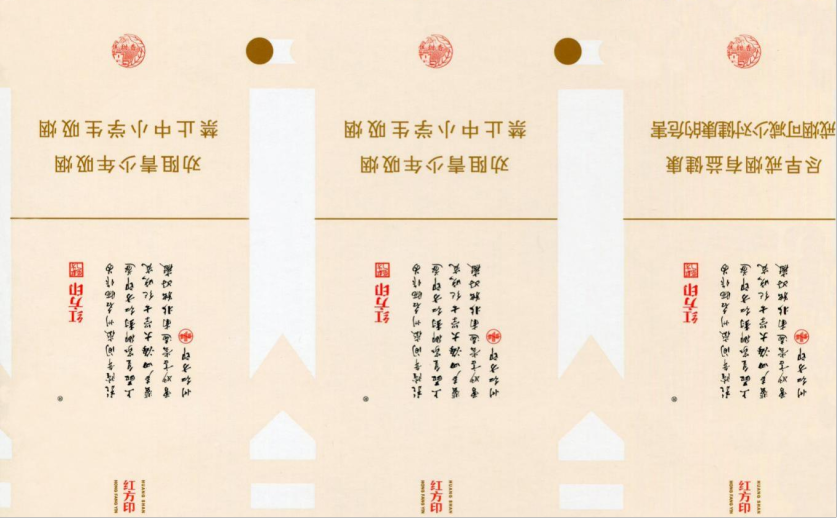
چترا 8: UV دھندلا ایجنٹ کے بغیر پرائمر
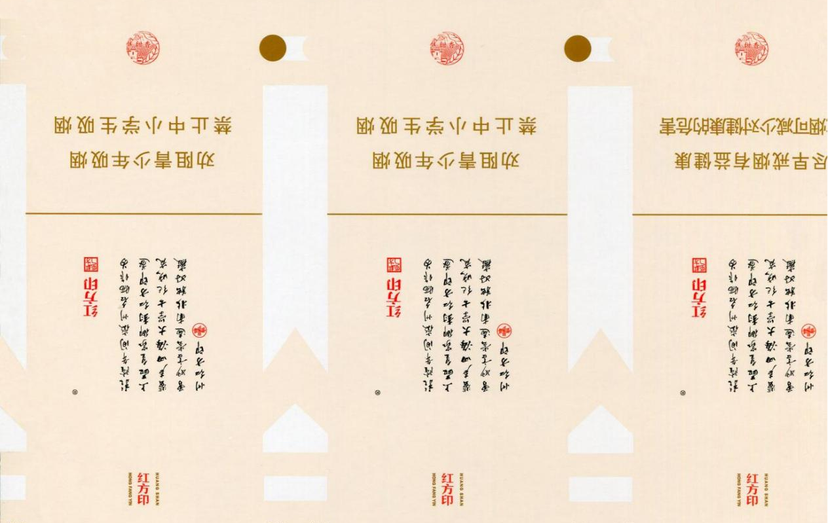
چترا 9 UV دھندلا کرنے والا ایجنٹ بیس
چھوٹے - اسکیل ٹرائل پروڈکشن کے چوتھے مرحلے میں ، یہ ضروری ہے کہ پرنٹنگ رنگ ترتیب کے معقول انتظام پر توجہ دی جائے ، پیداوار کے دوران عمل کے پیرامیٹرز کو سختی سے کنٹرول کیا جائے ، اور سیرامک میش رولر ، پلیٹ سلنڈر ، اور تاثر سلنڈر کے مابین ہم آہنگی کو ایڈجسٹ کیا جاسکے ، نیز تینوں سلنڈروں کے درمیان دونوں سروں پر دباؤ۔ پرنٹنگ پیپر پہلے یونٹ سے یووی فیڈنگ ایجنٹ سے بھرا ہوا ہے اور پھر اسے دوسرے فلیکسوگرافک پرنٹنگ یونٹ میں منتقل کردیا گیا ہے۔ مشین آپریٹر سیرامک میش رولر ، پلیٹ سلنڈر ، ایلومینیم بیس رال پلیٹ ، اور تاثر سلنڈر کے مابین دباؤ کو ایڈجسٹ کرتا ہے تاکہ طباعت شدہ گرافک سطح پر سیاہی کی منتقلی کا مشاہدہ کرکے طباعت شدہ مصنوعات کی سطح کی وضاحت کو یقینی بنایا جاسکے ، جیسا کہ شکل 10 اور شکل 11 میں دکھایا گیا ہے۔ اخترتی
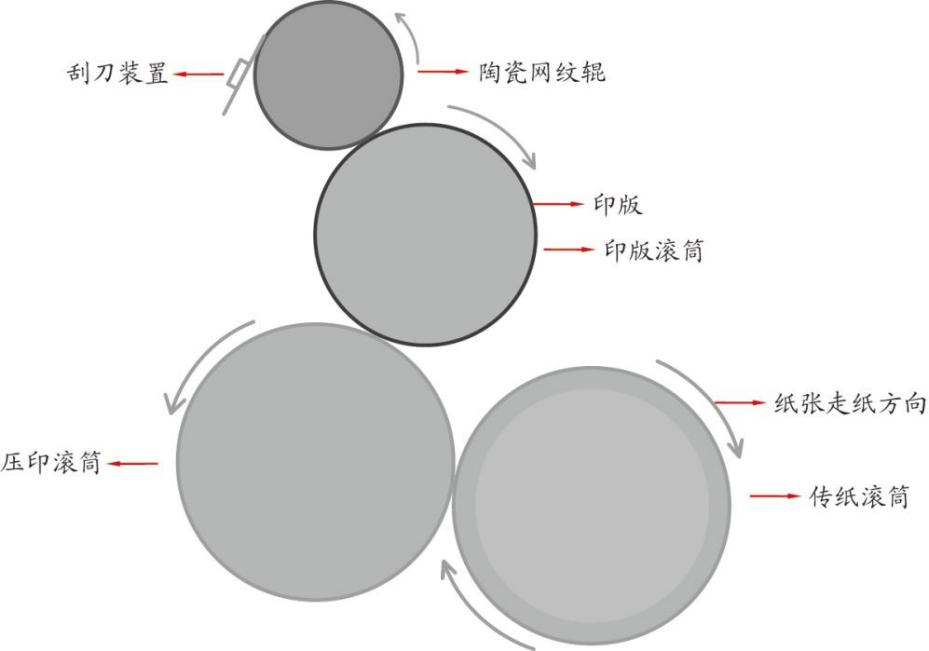
چترا 10 رولینڈ کے لچکدار پرنٹنگ یونٹ کا اسکیمیٹک ڈایاگرام 8+2 آفسیٹ پرنٹنگ مشین
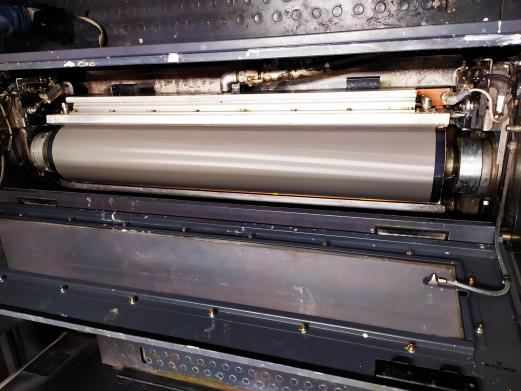
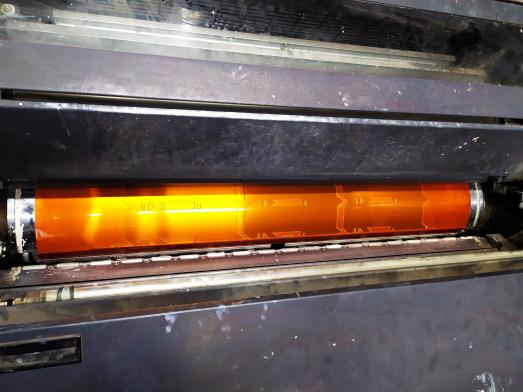
چترا 11: سیرامک میش رولر (بائیں) اور فلیکسوگرافک پرنٹنگ یونٹ کا ایلومینیم رال پلیٹ (دائیں)
پیداوار کے عمل کے دوران ، اس کے خشک ہونے والے اثر کو یقینی بنانے کے ل each ، ہر یونٹ کے UV خشک کرنے والے پیرامیٹرز تقریبا following مندرجہ ذیل ہیں۔ پہلی یونٹ میں UV چراغ ہے جس میں 7KW کی طاقت ہے جس میں کمزور ایجنٹ کو ہٹانے کے لئے ، جو مکمل طور پر آن کیا گیا ہے۔ دوسرے فلیکسوگرافک پرنٹنگ یونٹ کے لائٹ بیس کلر یووی لیمپ میں 12 کلو واٹ کی طاقت ہے اور اسے مکمل طور پر آن کیا گیا ہے۔ آٹھویں ریڈ یونٹ کے یووی لیمپ کی ابتدائی طاقت 6 کلو واٹ ہے اور اسے مکمل طور پر آن کیا گیا ہے۔ کار کے عقبی حصے میں تین UV لائٹس 3 × 15 کلو واٹ کی طاقت کے ساتھ مکمل طور پر آن ہوگئیں۔ تین اورکت لائٹس 90 of کی طاقت کے ساتھ مکمل طور پر آن ہیں ، اور گرم ہوا کو 100 ٪ پر مکمل طور پر آن کیا گیا ہے۔ ٹیسٹ سائٹ کو شکل 12 میں دکھایا گیا ہے۔
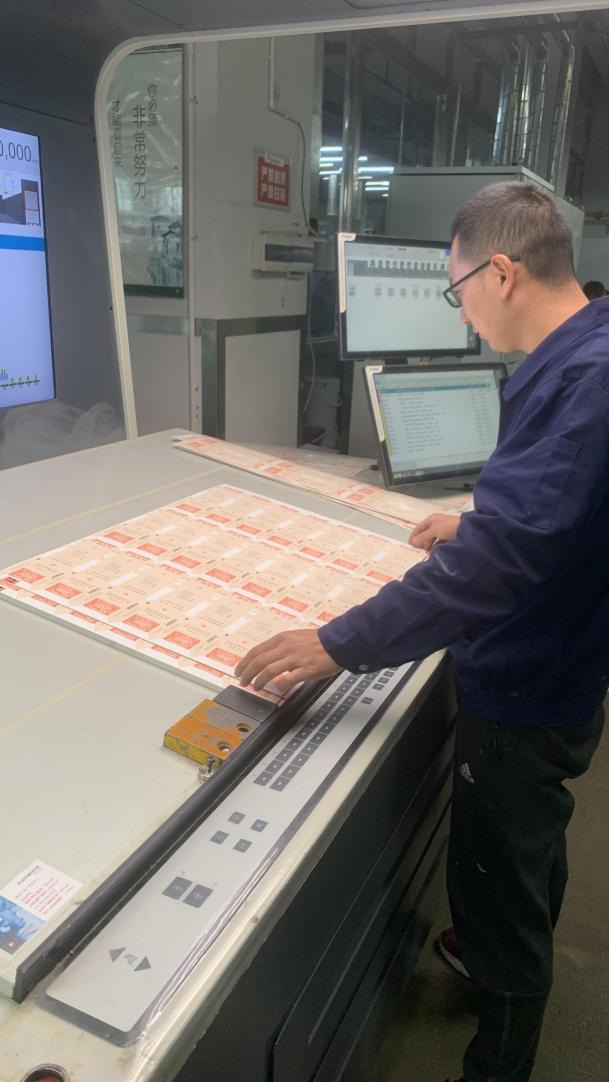
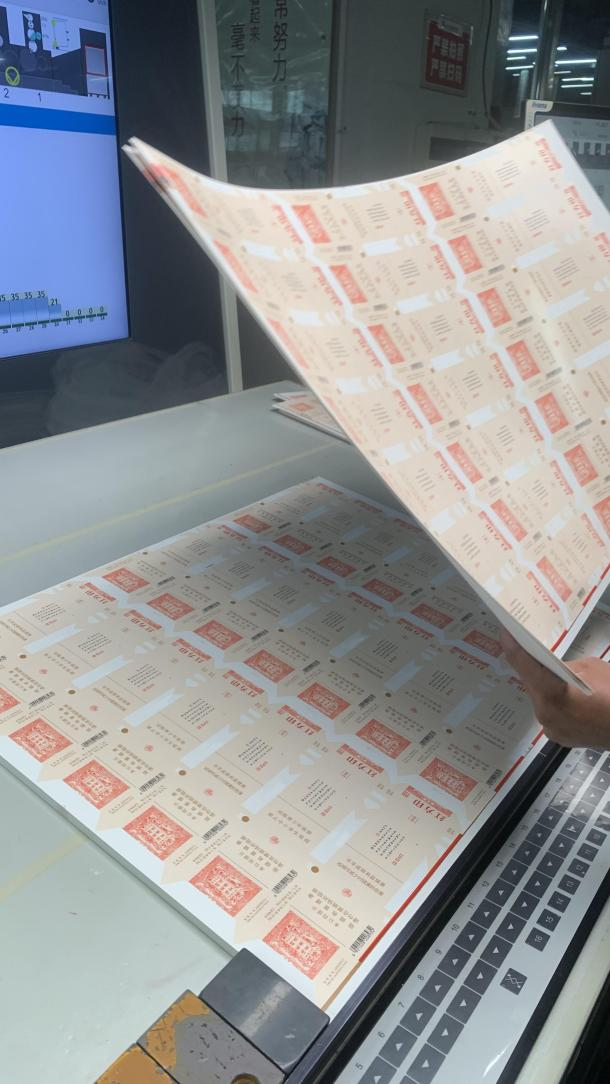
چترا 12 آن لائن ٹیسٹ
اس مقام پر ، پوری جانچ اور چھوٹی - اسکیل ٹرائل پروڈکشن مکمل ہوچکی ہے۔ لائٹ بیس کلر سگریٹ پیک مصنوعات کے ل we ، ہم نے موجودہ آلات میں ترمیم کی ہے ، عمل کے پیرامیٹرز کو ایڈجسٹ کیا ہے جیسے سیرامک میش رولر ڈاٹ کی شکل ، میش لائنوں کی تعداد ، اور میش سوراخوں کی سیاہی حجم۔ کاغذ کی سطح کی چادر کو منتخب کرنے کے بعد ، سیاہی کے ذرہ موٹائی کو ایڈجسٹ کرنے کے بعد ، کاغذ کی سطح کی عدم استحکام کو بہتر بنانے کے لئے یووی دھندلا ایجنٹ کو بیس کے طور پر استعمال کرتے ہوئے ، اور ماحول دوست دوستانہ UV کیورنگ سیاہی کا اطلاق کرنے کے بعد ، ہم نے چپکنے والی لچکدار پرنٹنگ کے سامان کے پیرامیٹرز کو مستقل طور پر ایڈجسٹ کیا ہے ، اور آخر کار ہلکے بنیادی رنگ کی مصنوعات کی بڑے پیمانے پر پیداوار حاصل کی ہے۔
یقینا ، چپکنے والی نرم امتزاج کا اطلاق اسی طرح کے لائٹ بیس رنگین مصنوعات پر بھی لاگو ہوتا ہے۔ اس کی بڑی اہمیت ہے۔ مصنف کو امید ہے کہ زیادہ سے زیادہ نئے مواد ، عمل ، ٹیکنالوجیز وغیرہ کو مستقل طور پر ابھرنے اور معیار کی بہتری ، سبز ماحولیاتی تحفظ ، توانائی کے تحفظ اور کھپت میں کمی میں حصہ ڈالنے کی ترغیب دیں۔