

سگریٹ کے پیک پر 'جعلی چپکنے والی-ایلومینیم' کا پتہ کیسے لگائیں۔
جیسا کہ مشہور ہے، معیارات سائنس، ٹیکنالوجی، اور عملی تجربے کا خلاصہ ہیں، جو ایک مخصوص دائرہ کار کے اندر بہترین ترتیب حاصل کرنے کے لیے حقیقی یا ممکنہ مسائل کے لیے عام اور دوبارہ قابل استعمال قواعد قائم کرنے کے لیے وضع کیے گئے ہیں۔ چانگڈے جنپینگ پرنٹنگ کمپنی، لمیٹڈ (اس کے بعد "جنپینگ کمپنی" کہا جاتا ہے)، رول پیپر پیکیجنگ پرنٹنگ کو معیاری بنانے کے لیے قومی پائلٹ اور پروموشن بیس کے طور پر، پیکیجنگ پرنٹنگ کے شعبے میں قومی اور صنعتی معیارات کی تحقیق اور تشکیل کے لیے پرعزم ہے۔ خاص طور پر مختلف شعبوں میں مشترکہ مسائل کو حل کرنے پر، کمپنی ان مسائل کو حل کرنے کے لیے معیارات کو استعمال کرنے میں سبقت لے جاتی ہے، اس طرح بہت اچھے نتائج حاصل ہوتے ہیں۔ اس مضمون میں، مصنف نے 2022 میں جنپینگ کمپنی کے پیکیجنگ پرنٹس کی سطح پر ایلومینیم کے بے قاعدہ چھیلنے اور سفید دھبوں کے واقعے کو پس منظر کے طور پر لیا ہے، ایلومینیم کی تہہ کے بہانے کی وجوہات اور پتہ لگانے کے طریقوں پر تحقیقی عمل کا مختصراً تجزیہ کیا ہے۔
معیار کے مسائل اور وجہ کا تجزیہ
پرنٹ شدہ مصنوعات کی سطح پر ایلومینیم کا چھلکا اور سفید دھبے معیار کا مسئلہ ہے جو ڈائی-کاٹ پروسیسنگ کے بعد ہوتا ہے۔ یہ اکثر طباعت شدہ مصنوعات کی کریز یا فولڈ پوزیشن کے قریب ظاہر ہوتا ہے اور بنیادی طور پر ایلومینیم کی تہہ کی مقامی لاتعلقی کے طور پر ظاہر ہوتا ہے۔ اس کی بے قاعدہ اور چھپی ہوئی موجودگی کی وجہ سے، اس کا براہ راست مشاہدہ کرنا آسان نہیں ہے اور اس کی شناخت دستی نمونے لینے کے طریقوں (چپکنے والی ٹیپ چھیلنے) کے ذریعے کرنے کی ضرورت ہے، جیسا کہ شکل 1 میں دکھایا گیا ہے۔
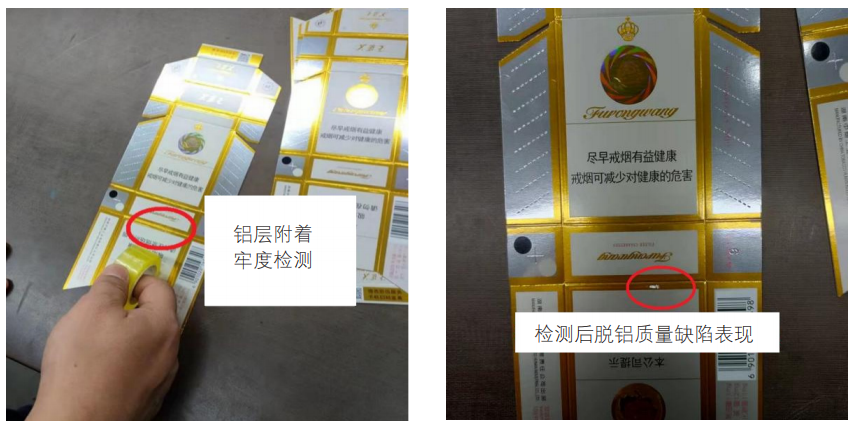
چترا 1 ایلومینیم ڈیلامینیشن کوالٹی ڈیفیکٹ ڈٹیکشن اور ظاہر کرنا
جنپینگ کمپنی اور پیپر انٹرپرائز کے ماہرین کے نمائندوں کی تحقیق اور تجزیے کے بعد، ابتدائی طور پر یہ نتیجہ اخذ کیا گیا کہ اس خرابی کی بنیادی وجہ کاغذ کے لیمینیشن کے عمل میں 'غلط چپکنے والی ایلومینیم ڈیلامینیشن' کا ہونا ہے۔ تاہم، 'غلط آسنجن ایلومینیم ڈیلامینیشن' کے لیے احتیاطی تدابیر کے حوالے سے، دونوں کمپنیاں ایک ہی معائنہ کے معیارات پر عمل کرتی ہیں۔ تو پرنٹنگ انٹرپرائز کے ذریعہ جانچنے پر کاغذ بنانے والے کے ذریعہ معائنہ کرنے والی مصنوعات کیوں ناکام ہوجاتی ہیں؟
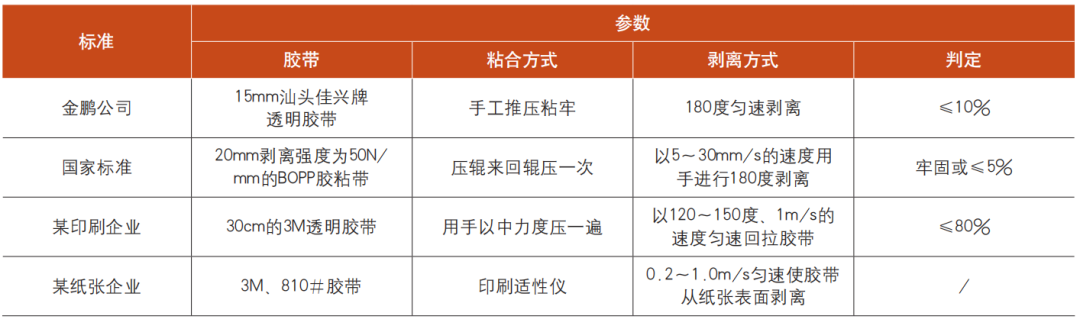
فوری طور پر وجہ کی نشاندہی کرنے، دونوں اکائیوں کے درمیان اختلافات کو حل کرنے، اور طویل مدتی تعاون کو برقرار رکھنے کے لیے، جنپینگ پروجیکٹ ٹیم نے متعدد پرنٹنگ اداروں کے ذریعہ 'ایلومینیم لیئر بانڈنگ طاقت کی جانچ کے معیارات' کا تقابلی تجزیہ کیا۔ نتائج سے پتہ چلتا ہے کہ جنپینگ کمپنی اور ہمسایہ اداروں میں ایلومینیم لیئر بانڈنگ طاقت کی جانچ کے اصول بنیادی طور پر قومی معیار (GB/T 18733 سیکیورٹی ہولوگرافک پیپر) سے مطابقت رکھتے ہیں، لیکن شفاف ٹیپ کی قسم، چھیلنے کی رفتار، اور چھیلنے کے زاویے کے انتخاب میں کچھ فرق موجود ہیں، جیسا کہ جدول 1 میں دکھایا گیا ہے۔
جدول 1 معیارات کا موازنہ
مزید تفتیش سے معلوم ہوا کہ چونکہ مارکیٹ میں معیاری ٹیپ دستیاب نہیں ہیں، اس لیے مختلف کمپنیاں صرف اپنے تجربے کی بنیاد پر ٹیپس کا انتخاب کر سکتی ہیں۔ یہاں تک کہ 3M ٹیپس کے ساتھ، بہت سے ماڈلز ہیں جیسے 500#، 600#، 610#، 810#، وغیرہ، لیکن ان کی چپکنے والی طاقت قومی معیار کی ضروریات کو پورا نہیں کرتی ہے۔ ایک ہی وقت میں، معیار کے مطابق دستی جانچ کا طریقہ مطلوبہ مستقل قوت اور چھلکے کے زاویے کو حاصل نہیں کر سکتا۔ لہذا، پراجیکٹ ٹیم نے فوری طور پر سرشار ٹیپوں اور بہترین "چھلنے کی رفتار" اور "پیل اینگل" پیرامیٹرز پر تحقیق کی، جس سے کاغذ کی ایلومینیم کی تہوں کی چپکنے والی طاقت کو جانچنے کے لیے ایک متحد اور دوبارہ پیدا کرنے کے قابل طریقہ کے قیام کی بنیاد رکھی گئی۔
معیاری ٹیپ کی ترقی
معیاری ٹیپ کی ترقی، جس کا مقصد رہنما خطوط اور حوالہ جات بنانا ہے جن کی عام طور پر صنعت کی پیروی کی جاتی ہے، کو اسٹینڈرڈائزیشن ایسوسی ایشن سے پروجیکٹ شروع کرنے کے لیے حمایت اور منظوری حاصل ہوئی۔ پراجیکٹ پر تحقیق کرنے کے بعد، آخر کار یہ فیصلہ کیا گیا کہ CNAS سرٹیفیکیشن کے ساتھ متعدد گھریلو لیبارٹریز اور مضبوط تکنیکی صلاحیتوں اور ایپلیکیشن کا تجربہ رکھنے والی کمپنیاں مشترکہ طور پر فارمولیشن میں قیادت کریں گی، جبکہ جنپینگ کمپنی ٹیپ کے نمونوں کی چپکنے والی طاقت کو جانچنے کی ذمہ دار ہوگی۔
اس معیاری ٹیپ کی ترقی نے پیکیجنگ اور پرنٹنگ انڈسٹری میں 40 سے زیادہ قومی اور صنعتی معیارات کا حوالہ دیا ہے۔ حتمی انتخاب GB/T 7707 "Gravure Decorated Printing Products" میں سیاہی کی تہہ کے چپکنے کی جانچ کے لیے ٹیپ کے تقاضوں پر مبنی تھا، جس کی وضاحتیں درج ذیل ہیں: چوڑائی 19mm، آسنجن طاقت (2.91–3.33) N/19mm۔ ایک ہی وقت میں، GB/T 2792 کا حوالہ دیتے ہوئے "چپکنے والی ٹیپس کے چھیلنے کی طاقت کے ٹیسٹ کا طریقہ"، سٹینلیس سٹیل پر 180 ڈگری چھلکے ٹیسٹ کو امیدوار معیاری ٹیپس کی مقررہ قدر، استحکام اور یکسانیت کا تعین کرنے کے طریقہ کے طور پر استعمال کیا گیا، جیسا کہ شکل 2 میں دکھایا گیا ہے۔
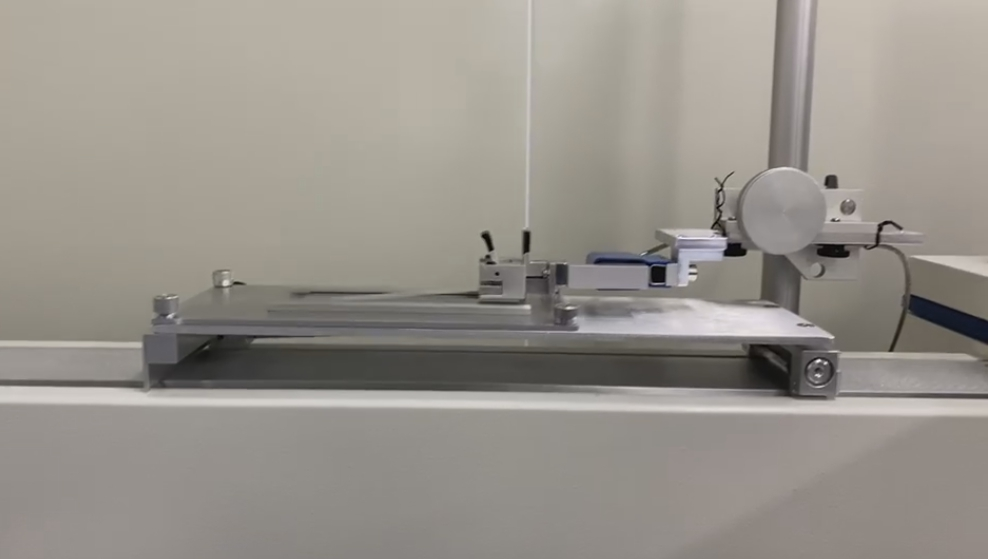
شکل 2 ٹیپ ٹیسٹ
ٹیپ کے نمونوں کے بیس رولز کا انتخاب کیا گیا، اور ہر رول کے لیے 0 میٹر، 1 میٹر، 2 میٹر، 5 میٹر، 10 میٹر، 20 میٹر، 40 میٹر اور 50 میٹر کی پوزیشنوں پر ٹیسٹ کیے گئے۔ چھلکے کی طاقت بنیادی طور پر معیاری حد کے اندر مستحکم تھی۔
"پیل اسپیڈ" اور "پیل اینگل" کے بہترین پیرامیٹرز پر مطالعہ کریں۔
معیاری ٹیپ کے ساتھ، ایک مستقل چھلکے والی قوت حاصل کی جاتی ہے۔ اس کے بعد، کمپنی کی پروجیکٹ ٹیم نے ایلومینیم کی پرت کے آسنجن کے ٹیسٹ کے نتائج پر "چھلنے کی رفتار" اور "چھلکے زاویہ" کے اثرات کا مطالعہ کرنے کے لیے چھیلنے والے آلے کا استعمال جاری رکھا۔
01
ٹیسٹ کے نمونوں کا انتخاب
جانچ کے اثرات کا بصری موازنہ کرنے کے لیے، پروجیکٹ ٹیم نے دو قسم کے ٹیسٹ کے نمونے منتخب کیے ہیں۔ ایک قسم کا اصل کاغذ ہے جس میں ایلومینیم کا ہلکا سا دستہ ہے جسے ننگی آنکھ سے نہیں پہچانا جا سکتا، جیسا کہ شکل 3 میں دکھایا گیا ہے۔ دوسری قسم وہ طباعت شدہ مصنوعات ہیں جو پیداوار کے دوران ہلکی ایلومینیم کی لاتعلقی کے ساتھ دریافت ہوتی ہیں، جیسا کہ شکل 4 میں دکھایا گیا ہے۔
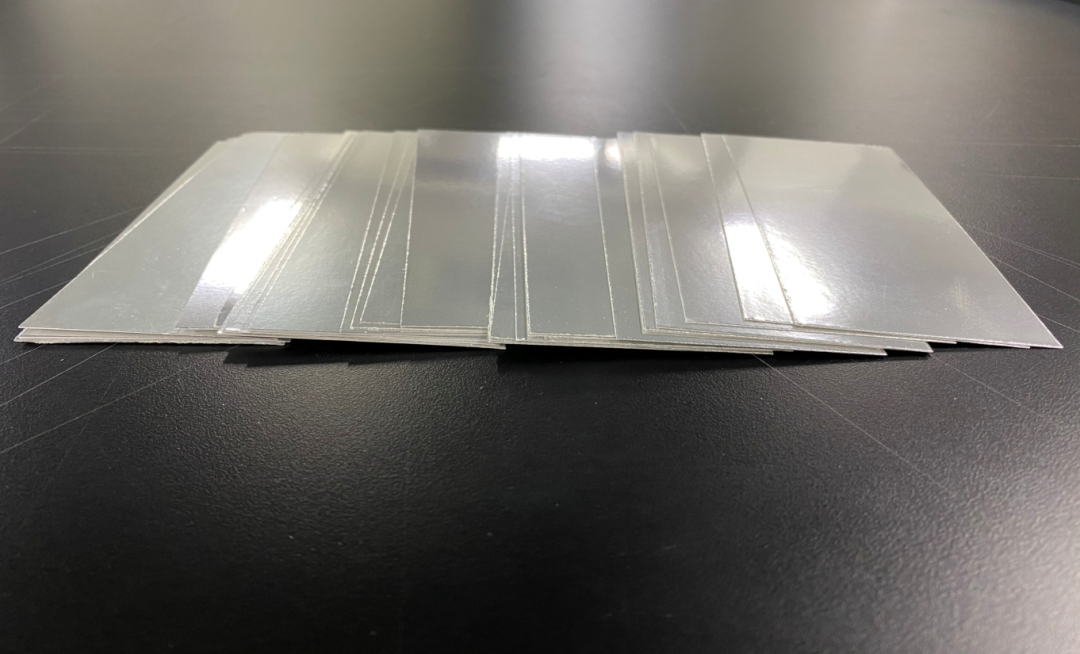
شکل 3 معمولی ڈیلامینیشن کے ساتھ بیس پیپر
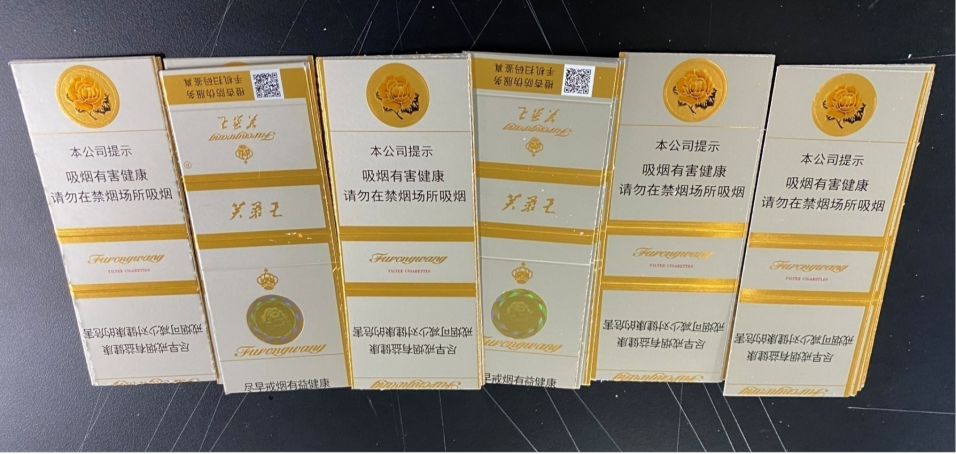
تصویر 4 پرنٹ شدہ مصنوعات کی ہلکی سی ڈیلامینیشن
02
چھیلنے کا منصوبہ تیار کرنا
معائنہ کے اعداد و شمار کے مطابق، مختلف "چھیلنے کی رفتار" اور "چھیلنے کے زاویے" کاغذ کی ایلومینیم کی پرت کو مختلف درجے کے نقصان کا سبب بن سکتے ہیں۔ لہذا، پراجیکٹ ٹیم نے سب سے پہلے 90 ڈگری کے چھیلنے والے زاویہ پر 127 ملی میٹر/سیکنڈ، 60 ملی میٹر/سیکنڈ، اور 10 ملی میٹر فی سیکنڈ کی رفتار کے ساتھ تین ٹیسٹ پلان ترتیب دیئے۔ پھر، ان تینوں منصوبوں کے امتحانی نتائج کی بنیاد پر، دو اضافی منصوبے شامل کیے گئے: 10 ملی میٹر فی سیکنڈ کی رفتار کے ساتھ 135 ڈگری کا چھیلنے والا زاویہ، اور 10 ملی میٹر فی سیکنڈ کی رفتار کے ساتھ 180 ڈگری کا چھیلنے والا زاویہ۔ ٹیسٹ کے نتائج ٹیبل 2 میں دکھائے گئے ہیں۔
ٹیبل 2 ٹیسٹ کے نتائج کے ریکارڈز
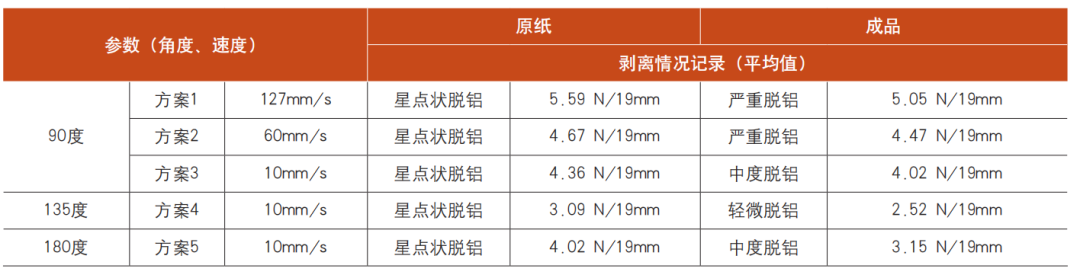
مندرجہ بالا جدول سے، یہ دیکھا جا سکتا ہے کہ چھیلنے کی رفتار جتنی زیادہ ہوگی، چھیلنے کی قوت اتنی ہی زیادہ ہوگی، اور یہاں تک کہ چھیلنے کی کم از کم رفتار 10 ملی میٹر فی سیکنڈ ایلومینیم ڈیلامینیشن نقائص کے ساتھ نمونوں کی جانچ کر سکتی ہے۔ دوسری طرف، چھیلنے کے زاویہ کے لحاظ سے، 90 ڈگری چھیلنے والے زاویہ پر چھیلنے کی قوت نسبتاً زیادہ ہے، 135 ڈگری پر یہ نسبتاً کم ہے، اور 180 ڈگری پر یہ نسبتاً اعتدال پسند ہے۔ تصویر 5 بیس پیپر کے نمونوں کے چھیلنے کے ٹیسٹ کے نتائج دکھاتی ہے، اور شکل 6 پرنٹ شدہ نمونوں کے چھیلنے کے ٹیسٹ کے نتائج دکھاتی ہے۔
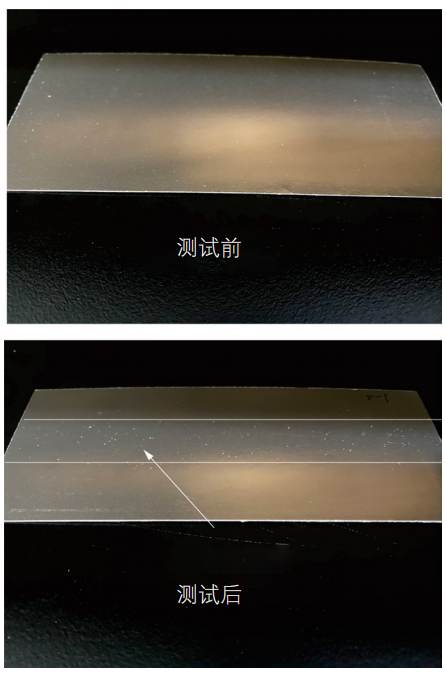
تصویر 5 بیس پیپر کے نمونوں پر چھیلنے کے ٹیسٹ کا اثر
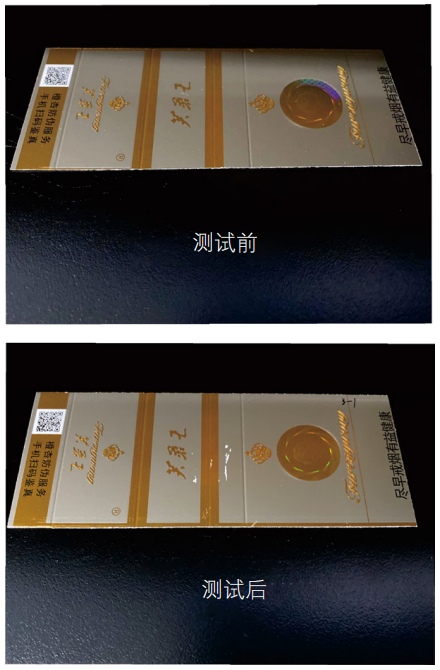
تصویر 6 چھپی ہوئی نمونوں کے چھیلنے کے ٹیسٹ کے نتائج
مندرجہ بالا چھیلنے کے نتائج کی بنیاد پر، پروجیکٹ ٹیم کا خیال ہے کہ ایک ایسے طریقہ پر غور کرنا ضروری ہے جو معیار کے نقائص کے ساتھ مصنوعات کا پتہ لگا سکے اور زیادہ سے زیادہ سیٹنگ پیرامیٹرز سے گریز کریں جو مناسب ایلومینیم کی تہہ کے چپکنے والی مصنوعات کو نقصان پہنچاتے ہیں، جس کی وجہ سے "غلط مثبتات" ہوتی ہیں۔ بالآخر، پراجیکٹ ٹیم نے معیاری فارمولیشن کے لیے بنیادی اسکیم کے طور پر 180 ڈگری چھیلنے کا زاویہ اور 600 mm/s کی ٹیسٹ رفتار کا تعین کیا اور ٹیسٹ کے طریقہ کار کے استحکام کو یقینی بنانے کے لیے بیچ کے نمونے کی تصدیق کی۔
03
کاغذ کے لیے ایلومینیم لیئر آسنجن ٹیسٹنگ کے طریقہ کار کی تشکیل
پراجیکٹ ٹیم کی طرف سے ٹیسٹ سکیم کے بار بار آپریشن اور تطہیر کے بعد، درج ذیل مسودہ معیار کو حتمی شکل دی گئی۔
(1) ٹولز: لیب ماسٹر پیلنگ ٹیسٹر، 19 ملی میٹر خصوصی چپکنے والی ٹیپ (چھیلنے والی قوت 2.91–3.33 N/19 ملی میٹر)۔
(2) پیمائش کے مراحل:
a: ٹیسٹ کے نمونے کے طور پر استعمال کرنے کے لیے کاغذی شیٹ (یا پرنٹ شدہ پروڈکٹ) سے نمونہ کاٹیں جو 50 ملی میٹر × 125 ملی میٹر کے سٹینلیس سٹیل پلیٹ سائز سے مماثل ہو۔
b: ٹیسٹ کے نمونے کو سٹینلیس سٹیل کی پلیٹ کی سطح پر افقی کام کی میز پر رکھیں۔
c: ٹیسٹ کے نمونے کی سطح کے مرکز میں چپکنے کے لیے خصوصی چپکنے والی ٹیپ کا استعمال کریں، تقریباً 120 ملی میٹر ٹیپ کو کھینچنے والے حصے کے طور پر چھوڑ دیں۔
d: ٹیپ کو مضبوطی سے دبانے کے لیے بیلناکار ربڑ کے رولر کو پانچ بار آگے پیچھے کرنے کے لیے دستی طور پر استعمال کریں، اس بات کو یقینی بناتے ہوئے کہ ٹیپ اور ٹیسٹ کے نمونے کے درمیان کوئی ہوا موجود نہ ہو۔
e: ایک تہہ کی تہہ بنانے کے لیے ٹیپ کے ایک سرے کو تقریباً 12 ملی میٹر فولڈ کریں اور اس فولڈ کو ٹیسٹر فکسچر میں رکھیں۔ ٹیپ کے دوسرے سرے کو سٹیل پلیٹ کے ایک سرے پر چپکا دیں۔
f: سب سے پہلے، ٹیسٹر پلیٹ فارم کے فکسچر سلاٹ میں ٹیسٹ کا نمونہ داخل کریں، پھر فکسچر کو ٹیسٹر سینسر پر لگائیں۔
g: انسٹرومنٹ آپریشن سسٹم میں، 180 ڈگری چھیلنے والے زاویے اور 600 ملی میٹر فی سیکنڈ کی ٹیسٹ رفتار کے ساتھ اسکیم کا انتخاب کریں، اور ٹیسٹ شروع کریں۔
ایک بار جب اس آزمائشی معیار کو انٹرانیٹ پر شائع کیا گیا تو، اس کو متعدد کاغذی مینوفیکچررز کی جانب سے فعال ردعمل اور مثبت تاثرات موصول ہوئے۔ معیار کے فروغ اور مقبولیت کے ساتھ، Jinpeng کمپنی اس تحقیقی نتیجے کو صنعت کی معیاری ترقی کے لیے ایک معیاری تنظیم کو جمع کرنے کا ارادہ رکھتی ہے۔ اس وقت، پیکیجنگ اور پرنٹنگ کی صنعت میں مزید ساتھیوں کو فائدہ ہوگا، اس طرح صنعت کی تکنیکی سطح کی ترقی کو فروغ ملے گا۔