

فلم چپکنے والی مواد کے لئے پرنٹنگ سیاہی کا انتخاب کیسے کریں؟ پرنٹنگ کے دوران کس چیز پر توجہ دی جانی چاہئے؟ ان اہم نکات کو یاد رکھیں!
فلم چپکنے والی مواد ایک قسم کا پولیمر ہے جس کی سطح پرنٹنگ سیاہی جذب نہیں کرتی ہے۔ فلمی چپکنے والی مادوں کی سطح پر سیاہی پرنٹ کرنے کے خشک ہونے والے طریقوں میں بخارات ، اتحاد ، کراس - لنکنگ ، اور کیورنگ شامل ہیں ، جس میں تقریبا no کوئی دخول نہیں ہے ، جو کاغذ - پر مبنی چپکنے والی مواد سے بالکل مختلف ہے۔ فلمی چپکنے والی مواد کی سطح کی توانائی کم ہے ، اور سیاہی کی گیلے اور لگانے کی ضروریات کو پورا کرنے کے لئے پرنٹنگ سے پہلے پریٹریٹریٹمنٹ کی ضرورت ہوتی ہے۔ بصورت دیگر ، ناقص سیاہی آسنجن جیسے مسائل پیش آسکتے ہیں۔ انک 01 استعمال سیاہی ، وارنش ، اور خاص طور پر فلمی پرنٹنگ کے لئے تیار کردہ اضافی پرنٹنگ کا انتخاب اور اطلاق بہت ساری قسم کی سیاہی ہے ، اور کچھ خاص طور پر فلم چپکنے والی مواد کے لئے تیار کیے گئے ہیں ، یا یہاں تک کہ کسی خاص قسم کے فلمی چپکنے والے مواد کے لئے بھی۔ لہذا ، سیاہی کو تقویت بخش اور ہم آہنگ وارنش اور اضافی چیزوں کے ساتھ استعمال کرنا چاہئے۔ بصورت دیگر ، سیاہی اور سبسٹریٹ کے مابین مماثلتیں پرنٹنگ کے معیار کے مسائل کا باعث بن سکتی ہیں اور سیاہی کی پرت کو چھیلنے کا سبب بن سکتا ہے ۔02 سیاہی جو فلمی مواد کی کوٹنگ سے ملتے ہیں تاکہ سیاہی پرت آسنجن کے لئے لیپت فلمی مواد کو بڑھایا جاسکے ، مطابقت پذیر خصوصیات والی سیاہی کا انتخاب کرنا ضروری ہے۔ بصورت دیگر ، سیاہی چھلکتی ہے۔ اگر سیاہی کو صحیح طریقے سے منتخب کیا گیا ہے تو ، سیاہی میں رال کوٹنگ میں رال کے ساتھ مضبوطی سے بانڈ کریں گے ، اور یہاں تک کہ اگر سیاہی مکمل طور پر خشک نہیں ہوئی ہے تو ، سیاہی کی پرت چھلکا نہیں ہوگی۔ مثال کے طور پر ، ایک لیبل پرنٹنگ کمپنی نے کسی خاص مصنوع کے لئے ہنگوا 161 سیاہی کا استعمال کرتے وقت خراب نتائج برآمد کیے ، لیکن اسی برانڈ کی وی پی سیاہی میں تبدیل ہونے کے بعد ، نتائج میں بہتری آئی اور سیاہی چھیلنے کا مسئلہ حل ہوگیا۔
03
سیاہی پرت کی موٹائی کو کنٹرول کریں ، اور اگر ضروری ہو تو ، زیادہ پرنٹنگ کا طریقہ استعمال کریں۔ کچھ طباعت شدہ مواد کو سیاہی پرت کی ایک خاص موٹائی کی ضرورت ہوتی ہے۔ جب سیاہی کی پرت موٹی ہوتی ہے تو ، سیاہی کا نامکمل خشک ہونے سے سیاہی بہانے کا سبب بن سکتا ہے۔ بہترین حل یہ ہے کہ اسکرین پرنٹنگ اور گروور پرنٹنگ کا استعمال کیا جائے۔ ان شرائط کے بغیر فیکٹریوں کو طباعت کے ل double ، ڈبل پرنٹنگ کے لئے اسی - color رنگ کی سیاہی کا استعمال کرتے ہوئے غور کیا جاسکتا ہے۔ معمول کی مشق یہ ہے کہ پہلے سیاہی کی ایک بہت ہی پتلی پرت پرنٹ کریں ، اور یہ مکمل طور پر خشک ہونے کے بعد ، سطح پر دوبارہ پرنٹ کریں۔ دونوں پرنٹنگ کے بعد ، یہ نہ صرف سیاہی پرت کی موٹائی کو بہتر بناتا ہے بلکہ سیاہی آسنجن کے مسئلے کو بھی حل کرتا ہے ، عمل کی ضروریات کو پورا کرتا ہے ۔04 سیاہی کی شیلف زندگی کی طرف سیاہی خشک کرنے والی اسپیڈ پے کی توجہ کو کنٹرول کریں۔ جب سیاہی آہستہ آہستہ سوکھ جاتی ہے تو ، خشک کرنے والی رفتار کو بڑھانے کے ل drier تھوڑی مقدار میں ڈرائر شامل کیا جاسکتا ہے ۔055 انک کیورنگ ڈیوائس کی سیاہی خشک کرنے یا انرجی ریگولر صفائی اور یووی لیمپوں کی وقتا فوقتا تبدیلی یووی سیاہی کے مکمل علاج کو یقینی بنانے کے لئے کلیدی حیثیت رکھتی ہے۔ آلات یا ٹیسٹ پیپر کے ساتھ UV کیورنگ ڈیوائس کی کارکردگی اور حالت کو باقاعدگی سے چیک کریں ، اور ان اعداد و شمار کے مطابق سیاہی پرت کی موٹائی اور پرنٹنگ کی رفتار کو ایڈجسٹ کریں تاکہ بہترین پرنٹنگ کے نتائج کو حاصل کیا جاسکے۔ ملٹی رنگ کے لئے پرنٹنگ کے لئے پرنٹنگ کی رفتار۔ سیاہی کی پرت کو مکمل طور پر خشک ہونے اور فضلہ کو کم کرنے کے ل 30 30–50 میٹر/منٹ کے اندر اندر پرنٹنگ کی رفتار کو کنٹرول کرنے کا مشورہ دیا گیا ہے۔ جامد بجلی کا حصول ایک اہم عوامل ہے جس کی وجہ سے فلم سیلف - چپکنے والی مواد پر طباعت کے دوران معیار کی پریشانیوں کا باعث بنتا ہے۔ جامد کو ختم کرنا اور اسے قابو میں رکھنا فلم سیلف - چپکنے والی مواد کی طباعت میں ضروری ہے۔ جامد کو ختم کرنے میں پرنٹنگ کمپنیوں کے لئے دو تقاضے ہیں: ایک ماحولیاتی ہے ، اور دوسرا سامان میں اسی طرح کے جامد خاتمے کے آلات کو شامل کرنا ہے۔ جب پرنٹنگ ورکشاپ کا درجہ حرارت 22 ڈگری کے آس پاس ہوتا ہے اور نسبتا hum نمی 50 ٪ سے زیادہ ہوتی ہے تو ، فلم کی خود کی سطح کی جامد بجلی {- چپکنے والی مواد غائب ہوجائے گا یا کم سے کم کم ہوجائے گا۔ لہذا ، پیداوار ورکشاپ میں درجہ حرارت اور نمی کو کنٹرول کرنا چاہئے۔ ورکشاپ کو مستقل درجہ حرارت اور نمی کے آلات سے لیس ہونا چاہئے۔ ایسی شرائط کے بغیر کمپنیاں پرنٹنگ کے سازوسامان کو الگ تھلگ کرنے پر غور کرسکتی ہیں ، جیسے ایک مثالی پرنٹنگ کا ماحول بنانے کے لئے شیشے کا ایک چھوٹا کمرہ قائم کرنا۔ فی الحال ، شمالی چین میں کچھ چھوٹی اور درمیانے درجے کے - سائز کی لیبل پرنٹنگ کمپنیاں عام طور پر اچھے نتائج کے ساتھ جامد کنٹرول کے ل this اس طریقہ کار کا استعمال کرتی ہیں۔ پہلی قسم الیکٹرک ہے ، جو جامد کو دور کرنے کے لئے فلم کی سطح پر مفت الیکٹرانوں کو جذب کرنے ، غیر جانبدار کرنے اور ختم کرنے کے لئے برقی میدان میں پیدا ہونے والی بڑی تعداد میں آئنوں کا استعمال کرتی ہے۔ دوسری قسم ڈسچارج قسم ہے ، جو بغیر کسی طاقت کے کام کر سکتی ہے ، جیسا کہ شکل 1 میں دکھایا گیا ہے۔ جب فلم دھات کے تار سے گزرتی ہے (جسے اینٹی - جامد رسی بھی کہا جاتا ہے) ، فلم کی سطح پر اضافی الیکٹران دھات کے تار کے ذریعے زمین میں خارج کردیئے جاتے ہیں۔ چونکہ دھات کے تار کی صلاحیت فلمی سطح پر مفت الیکٹرانوں کی صلاحیت سے کم ہے ، لہذا دھات کے تار خارج ہونے والے مادہ سے گزرنا فلم میں مستحکم بجلی کو ختم کرسکتا ہے۔
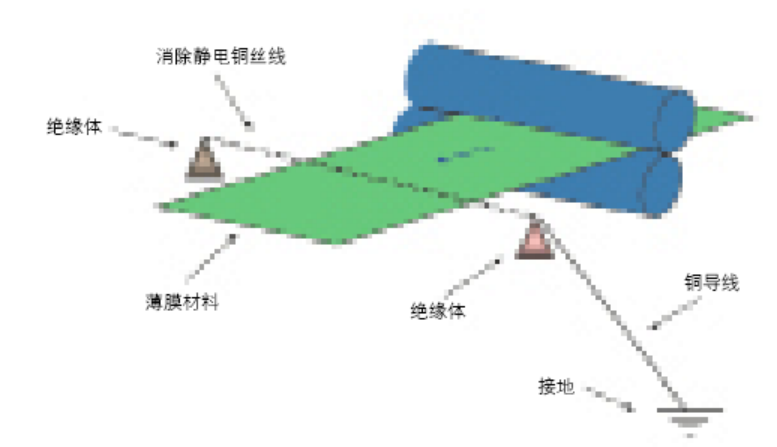
اعداد و شمار 1 خارج ہونے والے مادہ کا اسکیمیٹک ڈایاگرام - ٹائپ کریں جامد ایلیمینیٹرسٹیٹک ایلیمینیٹرس بہت ہی عملی آلات ہیں جو پتلی فلم خود کی پرنٹنگ کے عمل میں استعمال ہوتے ہیں - چپکنے والی مواد۔ انہیں ضرورت کے مطابق پرنٹنگ کے سامان پر متعدد پوزیشنوں پر رکھا جاسکتا ہے۔ جیسا کہ شکل 2 میں دکھایا گیا ہے ، ڈائی - کاٹنے والے اسٹیشن سے پہلے اور اس کے بعد جامد خاتمہ کرنے والے انسٹال کیے جاتے ہیں۔ جب پرنٹنگ پریس پر جامد خاتمہ کرنے والوں کو انسٹال کرتے ہو تو ، مندرجہ ذیل امور کو نوٹ کرنا چاہئے: سامان کو گراؤنڈ کرنا ضروری ہے ، کیونکہ گراؤنڈنگ سے زمین میں جامد بجلی چلانے کی اجازت ملتی ہے۔ مستحکم خاتمہ کرنے والے کو بھی گراؤنڈ کرنا ہوگا ، اور بہتر جامد خاتمے کے اثر کو حاصل کرنے کے لئے اسے الگ سے گراؤنڈ کرنے کی ضرورت ہے۔ چونکہ جامد بجلی مستقل طور پر تیار کی جاتی ہے ، اگر شرائط کی اجازت دی جاتی ہے تو ، پرنٹنگ پریس کے تمام ورک سٹیشنوں پر جامد خاتمہ کرنے والوں کو انسٹال کیا جانا چاہئے ، جس میں کاغذ کو کھانا کھلانے کا اسٹیشن ، ہر پرنٹنگ اور پروسیسنگ اسٹیشن ، اور کاغذ جمع کرنے والا اسٹیشن شامل ہے ، جس میں بہترین نتائج کے لئے۔ جامد خاتمے کی وشوسنییتا کو یقینی بنانے کے لئے جامد خاتمے کی تاثیر کو باقاعدگی سے جانچنا چاہئے۔
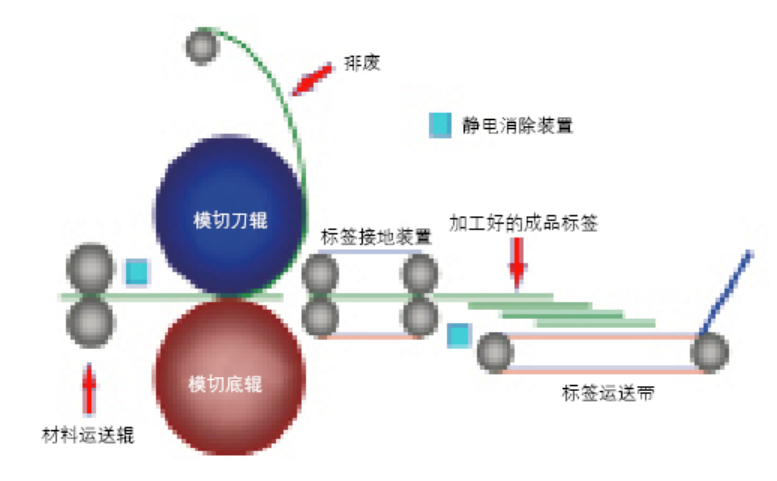
چترا 2 ڈائی - الیکٹرو اسٹٹیٹک ٹریٹمنٹ ڈیوائسز کے ساتھ کچرے اور کچرے کو ضائع کرنے والے یونٹوں کے ساتھ فلمی چپکنے والی مادوں پر طباعت کے لئے انسٹال پریکیشنز 01 پروپرلی پرنٹنگ تناؤ کے لئے وقفے وقفے سے اور باہمی مقالے کو فیڈنگ پرنٹنگ کے سامان پر ، پیپر - کو کنٹرول کرنا آسان ہے۔ مثالوں میں جاپان لنڈیٹیک کی بی - 100 لیبل پرنٹنگ مشین اور 300 - ٹائپ سلنڈر - سے - سلنڈر لیبل پرنٹنگ مشین شامل ہیں۔ اس قسم کے سازوسامان مستحکم تناؤ کے ساتھ تناؤ پرنٹنگ مشینیں مستقل - ہیں ، جو پرنٹ رجسٹریشن کو متاثر نہیں کرتی ہیں۔ تاہم ، مسلسل مقالے کے لئے - روٹری لیبل پرنٹنگ مشینوں کو کھانا کھلانا ، جیسے فلیکس مشینیں اور سیٹلائٹ لیبل پرنٹنگ مشینیں ، پرنٹنگ کے تناؤ کو سختی سے کنٹرول کرنا اور ایڈجسٹ کرنا ضروری ہے ، بصورت دیگر غلط بیانی ہوسکتی ہے۔ پرنٹنگ مشین پر ٹینشن کنٹرول میں دونوں کاغذ - فیڈنگ ٹینشن اور ریوینڈنگ ٹینشن شامل ہیں۔ عام پرنٹنگ کو یقینی بنانے کے ل These ان کو مختلف اقسام اور چوڑائی کے مطابق ایڈجسٹ کرنا ضروری ہے۔ اگر پرنٹنگ کے دوران مادی کے کناروں میں اضافہ ہوتا ہے تو ، یہ اس بات کی نشاندہی کرتا ہے کہ ریوائنڈنگ تناؤ بہت ڈھیلا ہے یا ٹیپر غلط طریقے سے ترتیب دیا گیا ہے۔ مواد کو دوبارہ ونگ اور دوبارہ پرنٹ کرنے کی ضرورت ہے۔ اگر ریوائنڈنگ کا سامان دستیاب نہیں ہے تو ، ایک عارضی حل یہ ہے کہ مادی کناروں کو طلوع ہونے سے روکنے کے لئے غیر منقولہ شافٹ پر کلیمپ انسٹال کرنا ہے۔ تاہم ، اس معاملے میں رجسٹریشن کے مسائل اب بھی ہوسکتے ہیں۔ اگر ریوائنڈنگ تناؤ بہت کم ہے تو ، اس سے رجسٹریشن پر اثر پڑتا ہے اور ناہموار کناروں کا سبب بنتا ہے ، جو اس کے بعد کے عمل میں دشواریوں کا سبب بن سکتا ہے۔ ضرورت سے زیادہ ریوائنڈنگ تناؤ مادی کناروں پر چپکنے والی سیپج ، لیبل کی نقل مکانی ، یا پرنٹنگ کے بعد لائنر ٹوٹ پھوٹ کا باعث بن سکتا ہے ، جو پرنٹنگ کی کارکردگی کو متاثر کرتا ہے۔ لہذا ، مناسب ریوائنڈنگ تناؤ انتہائی ضروری ہے ، اور زیادہ سے زیادہ تناؤ کی قیمت کو عام طور پر تجربے کے ذریعے طے کیا جانا چاہئے۔ مستقل کاغذ کے لئے - لیبل مشینوں کو کھانا کھلانے کے ل paper ، کاغذ کھلانے اور دوبارہ لگنے والی تناؤ دونوں کو اچھی طرح سے کنٹرول کیا جانا چاہئے۔ مختلف مواد اور چوڑائیوں کے ساتھ اہل پرنٹنگ کے حصول کے بعد ، کارکردگی کو بہتر بنانے اور معیار کو یقینی بنانے کے ل these ان اعداد و شمار کو فوری طور پر خلاصہ اور ریکارڈ کیا جانا چاہئے۔ عام طور پر ، ریوائنڈنگ تناؤ غیر منقولہ تناؤ کے برابر یا اس سے زیادہ ہونا چاہئے ، لیکن فلمی مواد کی قسم کے ٹکڑے ٹکڑے کرنے کی بجائے غیر منقولہ تناؤ سے دو بار سے زیادہ نہیں ہونا چاہئے۔ کچھ ٹکڑے ٹکڑے کرنے کے لئے موزوں نہیں ہیں۔ پرنٹنگ کے بعد ٹکڑے ٹکڑے کرنا مواد کی خصوصیات کو ختم کرسکتا ہے۔ پیئ مواد کی ایک نرم سطح ہوتی ہے ، جو بڑے گھماؤ والے ریڈی یا کروی سطحوں والی اشیاء کے ل suitable موزوں ہوتی ہے۔ ٹکڑے ٹکڑے کرنے والے مواد عام طور پر استعمال ہونے والے سخت BOPP فلمیں ہیں ، اور ایک بار لیمینیٹڈ لیبل PE اور BOPP کو جوڑتا ہے ، اس کی خصوصیات کو تبدیل کیا جاتا ہے ، جس سے اسے مڑے ہوئے یا کروی سطحوں کے لئے نا مناسب قرار دیا جاتا ہے۔ دونوں مادوں کا مجموعہ تناؤ کی خرابی کا باعث بھی بن سکتا ہے ، جس کی وجہ سے لیبل کی اخترتی اور مسائل جیسے ایج کو لفٹنگ یا لاتعلقی کا سبب بنتا ہے۔ لہذا ، مڑے ہوئے سطحوں پر لاگو بڑے ایریا لیبل اور لیبلوں کے ل it ، یہ تجویز کیا جاتا ہے کہ لامینیشن کے بجائے UV وارنشنگ استعمال کریں۔ وارنش نہ صرف سیاہی پرت کی حفاظت کرتا ہے بلکہ زیادہ سے زیادہ اطلاق کے ل material مواد کی کارکردگی کو بھی زیادہ سے زیادہ کرتا ہے۔
03
رنگین ہاف ٹون لیبل پرنٹنگ کے لئے 150 ایل پی آئی کو استعمال کرنے کی سفارش کی جاتی ہے ، اور 175 ایل پی آئی کی سفارش نہیں کی جاتی ہے۔
لیبل بالآخر شیلف اپیل کے ذریعہ صارفین کی توجہ کو راغب کرتے ہیں۔ طباعت شدہ مواد کے ل half ، ہاف ٹون اسکرین فریکوئنسی جتنی اونچی ہے ، تصاویر اور متن کو صاف کریں گے ، لیکن سیاہی کی کوریج کم ہے ، جس کے نتیجے میں ہلکے رنگ ہوتے ہیں۔ ہاف ٹون اسکرین فریکوینسی جتنی کم ، زیادہ سیاہی استعمال کی جاتی ہے ، جس سے بہتر بصری اثر ہوتا ہے ، لیکن تصاویر اور متن روگور دکھائی دیتا ہے۔
ہاف ٹون اسکرین فریکوئنسی کا براہ راست تعلق پرنٹنگ کے معیار ، پرنٹنگ کچرے کی شرح ، پرنٹنگ کے سامان کی صحت سے متعلق ، اور پرنٹنگ مواد سے بھی ہے۔ اعلی اسکرین فریکوئنسی کے لئے معیار کی ضروریات کو پورا کرنے کے لئے ہموار مواد اور اعلی - صحت سے متعلق آلات کی ضرورت ہوتی ہے۔ کم اسکرین فریکوئنسی میں بہت زیادہ آرام دہ حالات ہیں۔ لہذا ، فلم لیبلوں کے لئے بہترین انتخاب 150 ایل پی آئی کلر ہاف ٹون ہے۔ یہ نہ صرف بصری اپیل اور شیلف اثرات کی ضروریات کو پورا کرتا ہے بلکہ پرنٹنگ کے معیار کو بھی یقینی بناتا ہے ، معقول حد کے اندر کھپت کو کنٹرول کرتا ہے ، اور ایک جامع توازن حاصل کرتا ہے۔