

کیا شراب خانوں کی رنگین سطح پر لکیروں کو کریز کرنے کا مسئلہ کثرت سے ہوتا ہے؟ آپ اس چال کو کیوں نہیں آزماتے!
ایج ٹکنالوجی کاٹنے ، پوسٹ پریس کا عمل ، ڈائی کٹنگ ، گرم اسٹیمپنگ ، شراب کی پیکیجنگ
روزانہ کی تیاری میں ، مصنف نے پایا کہ جب شراب خانہ کی رنگین سطح چپک جاتی ہے تو ، رنگین سطح کی انڈینٹیشن لائن پر مندرجہ ذیل مسائل ہوں گے: اگر انڈینٹیشن لائن کا پھیلاؤ بہت گہرا ہو تو ، گلو مشین کو گلو میں استعمال کرنے کے بعد ، ایسی صورتحال ہوگی جہاں اشارے مکمل طور پر چپکے نہیں ہوں گے ، جس کے نتیجے میں شراب خانہ کی تشکیل کے بعد خالی گلو پیدا ہوتا ہے۔ اگر انڈینٹیشن لائن کا پھیلاؤ بہت اتلی ہے تو ، مولڈنگ کے لئے پری فولڈنگ کی ضرورت ہے۔ عام طور پر ، انڈینٹیشن لائنیں بہت گہرائی میں پھیلتی ہیں ، جس کے نتیجے میں رنگ کی سطح کی تشکیل کے بعد سطح پر ناکافی گلو اور خالی گلو ہوتا ہے۔ تاہم ، ان کی قریبی وقفہ کی وجہ سے ڈبل انڈینٹیشن لائنیں مذکورہ بالا صورتحال کا زیادہ خطرہ ہیں۔ اس مضمون میں ، مصنف ڈائی کاٹنے والی مشین ایڈجسٹمنٹ کے وقت کو کم کرکے اور مولڈنگ اثر کو یقینی بناتے ہوئے انڈینٹیشن لائن کے استحکام کو بڑھا کر اس طرح کے معاملات میں بہتری لائے گا۔
بہتری سے پہلے ، ہماری کمپنی عام طور پر 23.8 ملی میٹر بلیڈ لائنوں کا استعمال کرتی ہے جو 22.9 ملی میٹر کی نشاندہی شدہ انڈینٹیشن لائنوں کے ساتھ ملتی ہے۔ رنگ کی سطح کی موٹائی کی بنیاد پر ، ہم نے نیچے کے مولڈ کے لئے 0.3-1.0 ملی میٹر انڈینٹیشن سٹرپس استعمال کرنے کا انتخاب کیا ، اور بلیڈ کے نیچے مولڈ کے پچھلے حصے پر دباؤ کی تلافی کے لئے چپکنے والی ٹیپ کا استعمال کیا۔ اس نقطہ نظر میں مندرجہ ذیل مسائل ہیں:
(1) انڈینٹیشن کی پٹی کو بلیڈ انڈینٹیشن لائن کے مطابق مماثل اور بانڈ کرنے کی ضرورت ہے ، اور بلیڈ انڈینٹیشن کے ذریعے نیچے کے مولڈ میں منتقل کیا جاتا ہے۔ اگر یہ ڈبل انڈینٹیشن لائن پوزیشن ہے تو ، انڈینٹیشن پٹی کی چوڑائی کی وجہ سے انسٹال کرنا مشکل ہے۔ انڈینٹیشن کی پٹی کو بلیڈ انڈینٹیشن لائن کے ذریعے دو بار انسٹال کرنے کی ضرورت ہے۔ مزید اشارے کی لکیروں والے سانچوں کے لئے ، بلیڈ انڈینٹیشن ٹرانسفر کے طریقہ کار کے ذریعہ انڈینٹیشن پٹی کو انسٹال کرنے میں بہت زیادہ وقت لگتا ہے۔ انڈینٹیشن اسٹرپ کے تنصیب کے طریقہ کار کی وجہ سے انڈینٹیشن پٹی کو بلیڈ انڈینٹیشن لائن کی پوزیشن پر پابند کرنا اور پھر اسے نیچے کے مولڈ میں منتقل کرنا ، اس قسم کی منتقلی کے نتیجے میں انڈینٹیشن پٹی کے کنارے مکمل طور پر عمل نہیں کیا جاسکتا ہے۔ ڈائی کاٹنے کے بعد ، رنگین سطح کی انڈینٹیشن لائن کے کنارے پر اقدامات ہوں گے ، جو رنگ کی سطح کے جمالیات اور چپکنے والی درخواست کو متاثر کریں گے۔
(2) مختلف موٹائیوں کی رنگین سطحوں سے ملنے کے لئے انڈینٹیشن سٹرپس کا استعمال کریں ، اور کسی بھی وقت استعمال ہونے والی انڈینٹیشن سٹرپس کی موٹائی کو ایڈجسٹ کریں۔ اگر ڈائی کاٹنے والے ماسٹر کے پاس تجربہ کا فقدان ہے اور وہ انڈینٹیشن پٹی کی موٹائی اور مقامی پشت پناہی والے کاغذ کے دباؤ کو صحیح طریقے سے کنٹرول نہیں کرسکتا ہے تو ، اس کے نتیجے میں ڈائی کاٹنے کے بعد انڈینٹیشن بہت گہرا یا بہت اتلی ہوسکتا ہے۔ ایک ہی وقت میں ، انڈینٹیشن پٹی اور رنگین سطح کے مابین مطابقت کے مسئلے کی وجہ سے ، چپکنے والی ٹیپ سے نیچے کی مرمت میں کافی وقت لگتا ہے۔
()) اگر انڈینٹیشن پٹی کے نالیوں میں سکریپ یا ملبہ گر رہا ہے تو ، مصنوعات کے اشارے میں ٹوٹ پھوٹ کا سبب بننا آسان ہے یا بیچ کے فضلہ کا نتیجہ۔ انڈینٹیشن کی پٹی ایک پلاسٹک کی مصنوعات ہے جس میں نسبتا short مختصر خدمت کی زندگی ہے۔
()) جب شراب خانہ کی رنگین سطح تشکیل دی جاتی ہے ، اگر چپکنے والی لاگو ہونے کے بعد انڈینٹیشن لائن بہت گہری ہو تو ، یہ مکمل طور پر نہیں بھرا جائے گا ، جس کے نتیجے میں شراب خانہ پر خالی گلو ہوجائے گی۔ انڈینٹیشن لائن بہت اتلی ہے۔ جب باکس باڈی کو دستی طور پر تشکیل دیتے ہیں تو ، یہ ضروری ہے کہ انڈینٹیشن لائن کو مکمل طور پر فولڈ کریں ، جس میں اضافی دستی مزدوری کی ضرورت ہوتی ہے۔ مزید برآں ، پہلے سے فولڈنگ انڈینٹیشن لائن پر مکمل طور پر فولڈ نہیں کرسکتی ہے ، جس کے نتیجے میں کاغذ کے رنگ کی سطح کو ختم کردیا جاتا ہے۔
(5) رنگوں کی سطح کو بڑی تعداد میں نمونوں اور انڈینٹیشن لائنوں کے ساتھ نسبتا long طویل مشین ایڈجسٹمنٹ کا وقت درکار ہوتا ہے ، اور کچھ کاٹنے والے مرنے سے مشین ایڈجسٹمنٹ کے 4-6 گھنٹے کی ضرورت ہوتی ہے۔
کاغذ کی موٹائی پر مبنی مختلف قسم کے انڈینٹیشن لائنوں کو منتخب کریں
مصنف کے تجزیہ کے بعد ، یہ پتہ چلا کہ شراب خانہ رنگ کی سطحوں کے لئے عام مواد اور موٹائی بنیادی طور پر 150-250g/M2 خصوصی کاغذ میں تقسیم کی جاتی ہے جس کی موٹائی 0.17-0.28 ملی میٹر ، 215-275G/M2 سلور گتے 0.26-0.34 ملی میٹر کی موٹائی کے ساتھ ، اور رنگین سرفیس کے ساتھ۔ موٹی فلم کی موٹائی کی وجہ سے ، رنگین سطح کی مجموعی موٹائی 0.5 ملی میٹر یا اس سے زیادہ تک پہنچ سکتی ہے۔
عام طور پر ، کاغذ کی موٹائی اور انڈینٹیشن لائن کی اونچائی کا مقابلہ کرنے کی ضرورت ہے۔ کاغذ جتنا زیادہ گاڑھا ہوگا ، استعمال شدہ انڈینٹیشن لائن کی اونچائی کم ہے۔ اس کے برعکس ، کاغذ کا پتلا ، استعمال شدہ انڈینٹیشن لائن کی اونچائی زیادہ ہے۔ اصل نوکدار انڈینٹیشن میں بلیڈ لائن سے 0.9 ملی میٹر کی اونچائی کا فرق تھا ، جو ڈائی کاٹنے کے اشارے سے ملنے کے لئے مکمل طور پر انڈینٹیشن پٹی اور بیکنگ پیپر پر انحصار کرتا تھا۔ انڈینٹیشن کی پٹی ایک پلاسٹک کی مصنوعات ہے جس کی مختصر خدمت زندگی ہے ، اور نوکدار انڈینٹیشن اور بلیڈ لائن کے درمیان اونچائی کا فرق بہت بڑی ہے۔ ڈائی کاٹنے کا طریقہ یہ طے کرتا ہے کہ انڈینٹیشن کا استحکام بہت اچھا نہیں ہے۔
مصنف نے 23.4-23.6 ملی میٹر کے اشارے کا انتخاب کیا جس کا استعمال 23.8 ملی میٹر بلیڈ لائن کے ساتھ کیا جائے ، جس سے نوکدار انڈینٹیشن اور بلیڈ لائن کے مابین اونچائی کے فرق کو کم کیا جاسکے ، اور اسے 0.2-0.4 ملی میٹر پر کنٹرول کیا جاسکے۔ ڈائی کاٹنے والے رنگ کی سطح کی موٹائی عام طور پر 0.2-0.3 ملی میٹر ہوتی ہے ، جو انڈینٹیشن لائن اور بلیڈ لائن کے مابین اونچائی کے فرق کو بہت کم کرتی ہے ، اور ڈائی کاٹنے والے انڈینٹیشن کے استحکام کو مزید بہتر بناتی ہے۔ تاہم ، انڈینٹیشن پٹی کی تنصیب کا طریقہ اور اونچائی فوری طور پر نیچے مولڈ مواد کی ضرورت ہوتی ہے جو انڈینٹیشن پٹی کو تبدیل کرسکے۔
نیچے کے سڑنا کو ایڈجسٹ کریں
نیچے سڑنا پر انڈینٹیشن سٹرپس کا استعمال کرتے وقت ، ڈبل انڈینٹیشن پوزیشن میں انڈینٹیشن سٹرپس کی مشکل تنصیب کا مسئلہ ہے ، جو وقت طلب اور محنتی ہے۔ انڈینٹیشن پٹی کی اونچائی عام طور پر 0.3-1.0 ملی میٹر کے درمیان ہوتی ہے ، انڈینٹیشن پٹی کے وسط میں نالی کی چوڑائی عام طور پر 1.2-3.0 ملی میٹر کے درمیان ہوتی ہے ، اور انڈینٹیشن پٹی کی چوڑائی خود عام طور پر 5.5 ملی میٹر ہوتی ہے۔ ڈبل انڈینٹیشن کو سنبھالنا خاص طور پر تکلیف دہ ہے۔ سب سے پہلے ، ڈبل انڈینٹیشن کے ایک طرف انڈینٹیشن کو دبائیں ، انڈینٹیشن کی پٹی کو دوبارہ انسٹال کریں ، اور پھر فوری طور پر ایک اور انڈینٹیشن پٹی انسٹال کریں ، اور پھر دوسری انڈینٹیشن پٹی کو دبانے کے لئے ڈائی کاٹنے والی مشین کا استعمال کریں۔ انڈینٹیشن پٹی کی اونچائی کو ایڈجسٹ کرنے کے بعد ، ایک مستحکم نیچے مولڈ مواد کی تلاش میں ڈائی کاٹنے کو محدود کرنے کا سب سے بڑا عنصر بن گیا ہے۔ وہ مواد جو بہت نرم یا بہت سخت ہیں وہ ظاہر ہے کہ مناسب نہیں ہیں۔ مصنف 23.4-23.6 ملی میٹر کی انڈینٹیشن لائن استعمال کرنے کا انتخاب کرتا ہے ، جس میں اونچائی کے فرق 23.8 ملی میٹر کی کاٹنے والی لائن سے 0.2-0.4 ملی میٹر ہے۔ رنگین سطح کی موٹائی کو دور کرنے کے بعد ، نیچے والے سڑنا کو تبدیل کرنے کے لئے استعمال ہونے والے مواد کی موٹائی کو 0.1-0.3 ملی میٹر کے درمیان منتخب کرنے کی ضرورت ہے۔ نیچے سڑنا کے مواد کی موٹائی کی مختلف حالت نسبتا small چھوٹی ہے ، جس سے مرنے کے استحکام کو مزید بہتر بنایا جاتا ہے۔
چنانچہ مصنف نے 0.18-0.30 ملی میٹر کی موٹائی کے ساتھ ایک پی ٹی ایف ای پیچ کا انتخاب کیا ، جیسا کہ شکل 1 میں دکھایا گیا ہے۔ پہلے ، پی ٹی ایف ای پیچ کا پورا ٹکڑا نیچے کے سڑنا سے منسلک تھا۔ پھر ، کاٹنے والے مرنے کا استعمال کرتے ہوئے ، نیچے کا سڑنا خالی کاٹ دیا گیا ، اور نیچے کے سڑنا پر کاٹنے اور انڈینٹیشن لائنوں کی شکلیں دبائیں۔ آخر میں ، ڈائی کاٹنے سے باہر کا علاقہ بلیڈ کے ساتھ ہٹا دیا گیا۔ اس طریقہ کار کو ڈائی کاٹنے کے ل using استعمال کرتے ہوئے ، انڈینٹیشن کی پٹی کو سخت دبانے سے دبایا جاتا ہے۔ تیار شدہ مصنوعات پر مختلف انڈینٹیشن اثرات کا موازنہ شکل 2 میں دکھایا گیا ہے۔
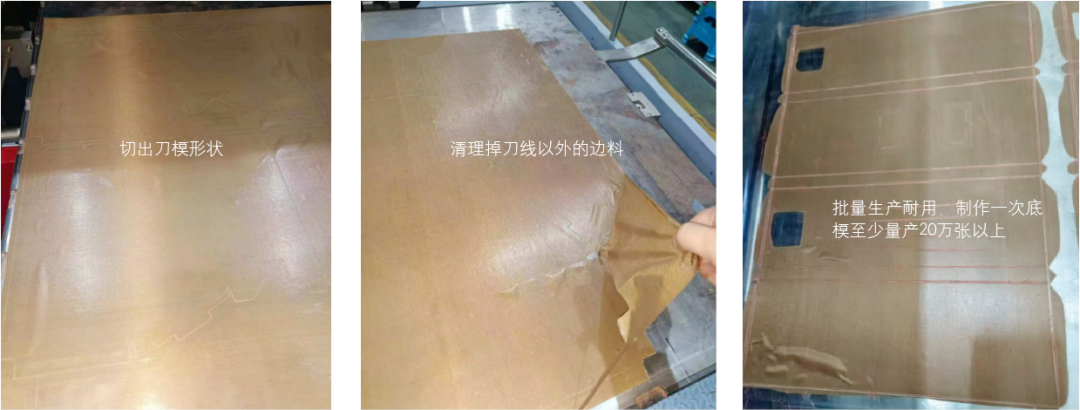
چترا 1 نیچے سڑنا پر پی ٹی ایف ای پیچ کی تنصیب کا طریقہ
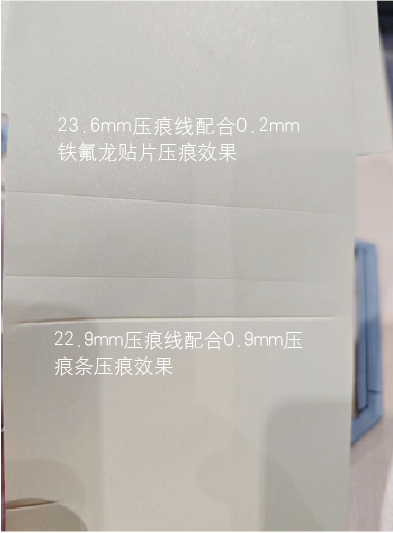
چترا 2 مختلف انڈینٹیشن اثرات کے ساتھ تیار شدہ مصنوعات کا موازنہ
ڈائی کاٹنے کے ل hard سخت دبانے والے موڈ کو بہتر بنانے کے بعد ، بیک انڈینٹیشن لائن کی چپٹی اچھی ہے ، انڈینٹیشن لائن کے مجموعی پھیلاؤ کو بہتر بنایا گیا ہے ، اور کنارے کے مراحل کو تقریبا ختم کردیا گیا ہے۔ اس کے بعد کے عمل میں گلو کا اطلاق کرنا آسان ہے ، اور فرنٹ فولڈنگ کو بھی جگہ میں جوڑ دیا جاسکتا ہے۔ رنگ کی سطح کی تشکیل کے بعد خالی گلو کی صورتحال میں نمایاں بہتری آئی ہے۔ ایک ہی وقت میں ، یہ نیچے کے مولڈ کی تنصیب کے وقت کو بہت محفوظ کرتا ہے۔ انڈینٹیشن پٹی کو انسٹال کرنے کے لئے اصل تخمینہ شدہ وقت 4-6 گھنٹے کا وقت 1 گھنٹہ تک کم کیا جاسکتا ہے۔ نیچے سڑنا کا مجموعی دباؤ یکساں ہونے کے بعد ، اوپری پلیٹ پر دباؤ کو ضمنی نیچے والے کاغذ کے ساتھ ایڈجسٹ کیا جاسکتا ہے ، جس میں صرف مقامی طور پر چھوٹی ایڈجسٹمنٹ کی ضرورت ہوتی ہے اور اضافی نیچے والے کاغذ کی دستی تنصیب کے لئے وقت کی بچت بھی ہوتی ہے۔ اس کے علاوہ ، پی ٹی ایف ای پیچ مجموعی طور پر انسٹال کیا جاتا ہے ، جس میں انڈینٹیشن پٹی کے مقابلے میں بہتر دباؤ یکسانیت ہوتی ہے ، جو ڈائی کاٹنے کی خدمت کی زندگی کو بھی بڑھاتا ہے۔
اس مضمون سے ڈائی کٹنگ انڈینٹیشن لائن اور نیچے مولڈ کو بہتر بناتے ہوئے ان میں بہتری آتی ہے۔ ایک 23.4-23.6 ملی میٹر کی نشاندہی شدہ انڈینٹیشن لائن 22.9 ملی میٹر کی نشاندہی شدہ انڈینٹیشن لائن کے بجائے استعمال کی جاتی ہے ، اور 0.18-0.30.30 ملی میٹر موٹی پی ٹی ایف ای پیچ 0.30-1.00 ملی میٹر موٹی انڈینٹیشن پٹی کی بجائے استعمال کیا جاتا ہے۔ اس سے انڈینٹیشن پوائنٹ پر گلو کے چپکے رہنے کا مسئلہ حل ہوتا ہے ، پلیٹ انشانکن کاٹنے کے لئے وقت کو کم کرتا ہے ، اور ڈائی کاٹنے کے استحکام کو بہتر بناتا ہے۔