

جب بڑے حصے پر چپکا دیا جاتا ہے تو کاغذ آسانی سے گھل جاتا ہے؟ حل یہاں ہے!
کچھ انتہائی جاذب کاغذ کے ذیلی ذخائر کے لیے، بڑے-پیمانے پر گلونگ کاغذ کو گھماؤ اور خراب کرنے کا سبب بن سکتی ہے، جس سے بعد میں لیمینیشن کے عمل کو شدید متاثر ہوتا ہے۔ اس مقالے میں، مصنف ایک ڈاٹ میٹرکس پیٹرن ڈیزائن کرتا ہے اور اسے چپکنے والی کوٹنگ کے لیے اسکرین پرنٹنگ اسکرین کے طور پر تیار کرتا ہے۔ یہ پانی-پر مبنی چپکنے والی اسکرین پرنٹنگ میں اچھی کارکردگی کا مظاہرہ کرتا ہے اور پانی پر مبنی چپکنے والی-کے ساتھ بڑے-علاقے کی اسکرین پرنٹنگ کی وجہ سے کاغذ کے کرلنگ اور خرابی کے مسئلے کو مؤثر طریقے سے حل کرتا ہے۔
کاغذ پر بڑے پیمانے پر چپکنے والی-کی درخواست کے ساتھ مسائل ہیں۔
بڑے-علاقے سے بھرے-کاغذ کی شیٹ گلو لگانے کے لیے، پرنٹنگ اور پیکیجنگ فیکٹریاں عام طور پر رولر لیمینیٹنگ مشینوں کا استعمال کرتی ہیں، جو کوٹنگ رولر پر چپکنے والی مقدار کو ایڈجسٹ کرکے گلو کی موٹائی کو کنٹرول کرسکتی ہیں۔ یہ طریقہ آسان، سادہ اور وسیع پیمانے پر لاگو ہوتا ہے۔ بڑے-علاقے کے مقامی گوند کے اطلاق کے لیے، خاص طور پر جب مخصوص پیٹرن پوزیشنز کے ساتھ بانڈ کرتے ہوئے، عام طور پر مقامی اسکرین پرنٹنگ کا استعمال کیا جاتا ہے، میش کی گنتی کو تبدیل کرکے لاگو گلو کی مقدار کو ایڈجسٹ کرتے ہوئے۔ مضبوط پانی جذب کرنے والے کاغذی ذیلی ذخیروں کے لیے، جیسے کہ ڈبل-کوٹیڈ پیپر اور بغیر کوٹیڈ وائٹ کارڈز، خاص طور پر جن کی خوراک 220g/m² سے کم ہوتی ہے، بڑے-علاقے کو چپکنے کے طریقے آسانی سے کاغذ کے کرلنگ اور خرابی کا سبب بن سکتے ہیں، جو بعد میں گلونگ کے عمل کو سنجیدگی سے متاثر کرتے ہیں۔
اس رجحان کو کم کرنے کے لیے، موجودہ حل مندرجہ ذیل ہے: آلات پر، سبسٹریٹ میں منفی پریشر سکشن ڈیوائس شامل کریں۔ مواد کے لحاظ سے، کم نمی والے مواد یا گرم-پگھلنے والے چپکنے والے اعلی-ٹھوس چپکنے والے استعمال کرنے پر غور کریں، یا کاغذ کی خرابی پر نمی کے اثر کو کم کرنے کے لیے لاگو چپکنے والی مقدار کو کم کریں۔ لیکن ان اقدامات کا منفی پہلو واضح ہے:
(1) اعلی ضروریات مواد اور چپکنے والی کارکردگی پر رکھی جاتی ہیں؛
(2) چپکنے والی موٹائی کو کم کرنے سے کوٹنگ ایریا میں فی یونٹ رقبہ میں نمی کا مواد کم ہو سکتا ہے، لیکن ضرورت سے زیادہ کمی کوٹنگ کی تہہ کو جلد خشک کرنے کا سبب بنتی ہے، جس سے جھوٹی چپکنے والی چھیلنے کا خطرہ بڑھ جاتا ہے اور مینوفیکچرنگ کے عمل کے دوران عین مطابق کنٹرول مشکل ہو جاتا ہے۔ یہاں تک کہ مندرجہ بالا دو طریقوں کو یکجا کرنے سے بھی کچھ معاملات میں مسئلہ کو مؤثر طریقے سے حل کرنا مشکل ہوجاتا ہے۔
ڈاٹ میٹرکس اسکرین پرنٹنگ اسکرینوں کا اطلاق کریں۔
حال ہی میں، میں نے 165g/m² کے بنیادی مواد کے ساتھ ایک غیر-کوٹیڈ وائٹ کارڈ پروڈکٹ کا سامنا کیا۔ یہ پروڈکٹ ایک بڑے-علاقے کو گلو کرنے کا عمل استعمال کرتی ہے۔ چونکہ بانڈنگ پوزیشن کو ایک مخصوص پیٹرن کے ساتھ مقامی کیا جاتا ہے، اس لیے یہ فل-پلیٹ اسکرین پرنٹنگ اور گلو کوٹنگ کا استعمال کرتا ہے۔ نمونے کی جانچ میں، چاہے 100-mesh، 150-mesh، یا 180-mesh اسکرینوں کا استعمال کیا جائے، چپکنے والی پرنٹنگ کے بعد کاغذ مختلف ڈگریوں کی خرابی اور کرلنگ کو ظاہر کرتا ہے، جس کے نتیجے میں لیمینیشن کے عمل میں کم کارکردگی اور اعلی خرابی کی شرح ہوتی ہے۔
اس پروڈکٹ کے معیار کے تقاضوں اور اسکرین پرنٹنگ اور گلونگ کے عمل کی خصوصیات کی بنیاد پر، اصل اثر کی جانچ کے ساتھ مل کر، ایک ڈاٹ-میٹرکس پیٹرن اسکرین پرنٹنگ اسکرین کو آخر کار چپکنے والی اسکرین پرنٹنگ کے لیے ڈیزائن کیا گیا، جس سے کاغذ کے کرلنگ اور خرابی کے مسئلے کو مؤثر طریقے سے حل کیا گیا، بڑے پیمانے پر چپکنے والی پرنٹنگ اور بڑے پیمانے پر چپکنے والی اسکرین کو کامیابی سے متعارف کرایا گیا۔
ڈاٹ میٹرکس ڈیزائن کا اصول
جیسا کہ مشہور ہے، کاغذ ایک غیر محفوظ متضاد مواد ہے۔ اس کے اہم اجزاء، سیلولوز اور ہیمی سیلولوز، ہائیڈرو فیلک گروپس (OH) کی ایک بڑی مقدار پر مشتمل ہوتے ہیں، اور ریشوں کے درمیان تقریباً 20 ~ 50μm قطر میں لاتعداد کیپلیری سوراخ ہوتے ہیں۔ پانی کے سامنے آنے پر، یہ سوراخ کیپلیری مظاہر بناتے ہیں۔ لہٰذا، خواہ لیپت ہو یا بغیر لیپت کاغذ، اس میں پانی کو جذب کرنے کی خاص خصوصیات ہیں۔
مثال کے طور پر، کاغذ پر پانی کی بنیاد پر چپکنے والی{-پلیٹ اسکرین پرنٹنگ کے بعد، کاغذ کو ایک طرفہ چپکنے والی-سے لیپت کیا جاتا ہے۔ چپکنے والی طرف کے ریشے اور چپکنے والے میں پانی کے مالیکیولز تیزی سے پھول جاتے ہیں، حجم میں اضافہ ہوتا ہے، جبکہ الٹی سائیڈ کو اس سوجن کا تجربہ نہیں ہوتا ہے۔ سامنے اور پیچھے کے ریشوں کے درمیان متضاد سکڑنے کی شرح کاغذ میں متضاد اندرونی دباؤ کا سبب بنتی ہے۔ جب یہ تناؤ کاغذ کی ساختی سختی سے بڑھ جاتا ہے، تو اس کا توازن بگڑ جاتا ہے، جس کے نتیجے میں موڑنے والی اخترتی ہوتی ہے۔
مستحکم ماحولیاتی حالات کے تحت، کاغذ ایک خاص طاقت اور نسبتا استحکام کے ساتھ ایک مواد ہے. ان علاقوں میں جہاں کاغذ کو سوجن کا تجربہ نہیں ہوا ہے، یا جب سوجن کی خرابی کا دباؤ اس کے اندرونی دباؤ سے کم ہے، کاغذ "کوئی خرابی نہیں" یا "معمولی خرابی" کی حالت میں ظاہر ہوگا۔ اس رجحان کی بنیاد پر، یہ "ڈیفارمیشن" اور "کوئی ڈیفارمیشن نہیں" متبادل ہو سکتی ہے۔ جب تک دونوں باہمی چیک اینڈ بیلنس کی حالت میں پہنچ جاتے ہیں، کاغذ کو مجموعی طور پر مستحکم حالت میں رکھا جا سکتا ہے۔ اس خیال کے بعد، ہم نے مکمل-اسکرین میش کو تبدیل کرنے کے لیے ڈاٹ میٹرکس پیٹرن ڈیزائن کیا۔ نقطوں کے درمیان ایک مخصوص وقفہ چھوڑیں، μ کے طور پر سیٹ کریں، اور ڈاٹ قطر کو Ф کے طور پر سیٹ کریں۔
چپکنے والی کو کاغذ کے سبسٹریٹ پر میٹرکس کی طرح ڈاٹ-میں پرنٹ کرکے، یہ وقفے وقفے سے ڈیزائن کاغذ کی مقامی خرابی سے دباؤ کو مؤثر طریقے سے منتشر کرسکتا ہے، اور ڈیزائن میں میش سائز اور ڈاٹ سائز کی تقسیم کی تعداد کو تبدیل کرکے گلو کی مقدار کو کنٹرول کیا جاسکتا ہے۔ پچھلے مکمل-پرنٹ اسکرین پرنٹنگ ڈیزائن کے مقابلے میں، مخصوص فرق کو اعداد و شمار 1 اور 2 میں دکھایا گیا ہے۔
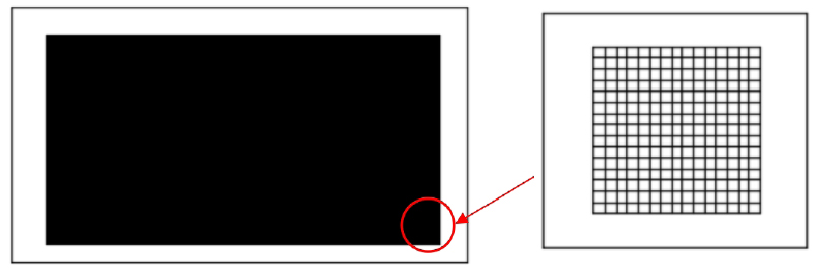
شکل 1 معیاری مکمل-صفحہ لے آؤٹ اور جزوی بڑھا ہوا منظر کا ڈیزائن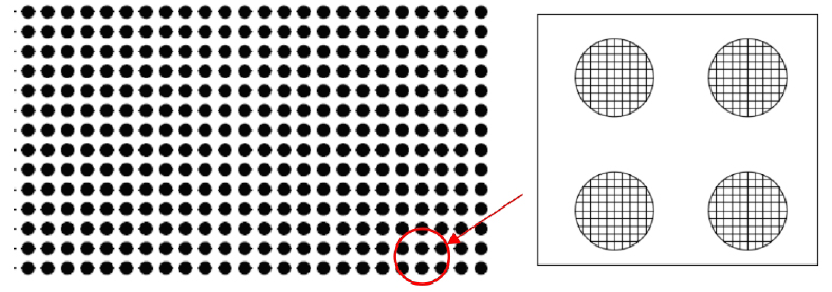
تصویر 2 ڈاٹ میٹرکس ڈیزائن اور مقامی میگنیفائیڈ ویو
شکل 2 کے مطابق، چپکنے والی پرنٹنگ کے بعد، چپکنے والی باری باری کاغذ کے سبسٹریٹ پر ظاہر ہوتی ہے۔ ایک مخصوص مدت کے اندر، خالی جگہیں نمی کی وجہ سے نہیں پھولتی ہیں اور نسبتاً مستحکم رہتی ہیں، جس سے چپکنے والے ڈھکے ہوئے علاقوں میں سوجن کی وجہ سے پیدا ہونے والے اخترتی تناؤ کو منتشر اور مقابلہ کیا جا سکتا ہے۔ چپکنے والی-ڈھکی ہوئی جگہ میں خرابی صرف بہت چھوٹے مقامی مقامات پر ہوتی ہے۔ جیسے جیسے کوٹنگ کے عمل کا کھلا وقت بڑھتا ہے، چپکنے والی جگہ میں نمی کا 20% سے 30% بخارات بن کر ہوا میں اُڑ جائے گا، جبکہ ایک چھوٹا سا حصہ خالی جگہوں پر پھیل جائے گا۔ اس طرح، چپکنے والے اور غیر-چپکنے والے علاقوں کی متبادل موجودگی 'مستحکم زون' اور 'ڈیفارمیشن زونز' کے مترادف ہے۔ ایک بار جب اندرونی تناؤ کے توازن کا نقطہ مل جاتا ہے، تو کاغذ کی کرلنگ کی مجموعی اخترتی کو نمایاں طور پر کم کیا جا سکتا ہے۔
لہذا، ہماری کمپنی کے 165 g/m² uncoated اسپیشل وائٹ کارڈ پر بڑے-علاقے کے چپکنے والی درخواست کے عمل کے مسئلے کو حل کرنے کے لیے، چار متغیرات-چپکنے والی قسم (ٹھوس مواد)، ڈاٹ قطر Ф، ڈاٹ اسپیسنگ µ، اور میش کاؤنٹ x-ایک مکمل-تجربہ کے قابل ڈیزائن کے طور پر دکھایا گیا تھا۔
جدول 1 مکمل-فیکٹوریل تجرباتی پیرامیٹرز اور ٹیسٹ کے نتائج
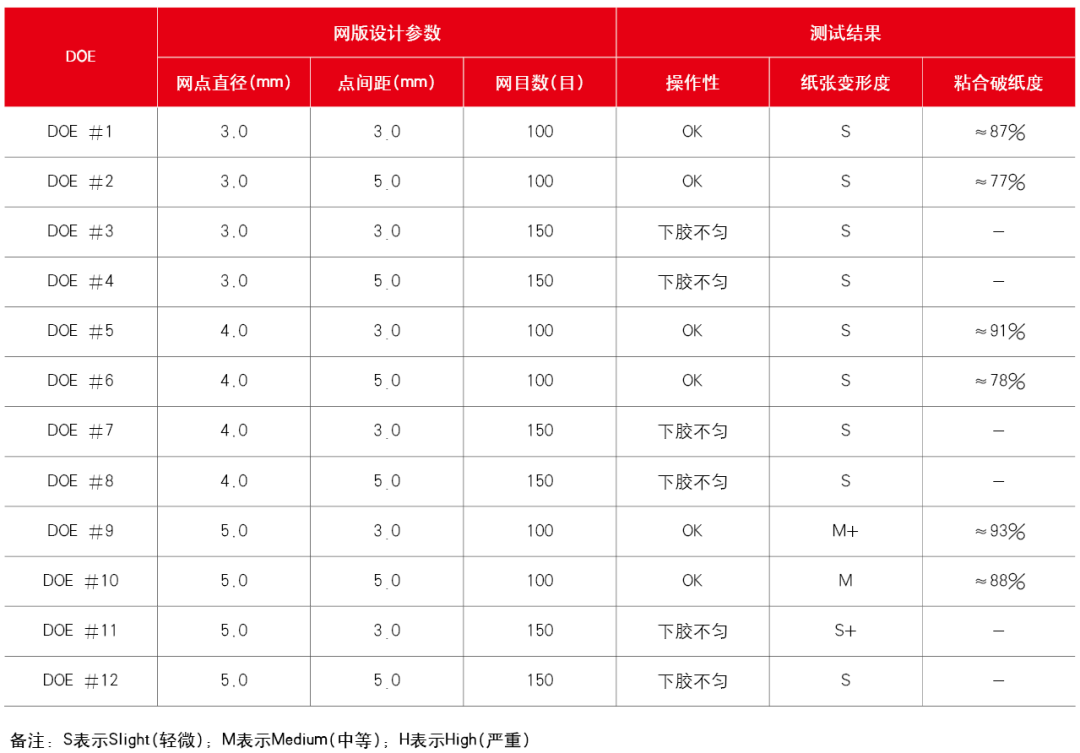
جدول 1 میں دکھائے گئے نتائج کے مطابق، DOE #5 نے Henkel's B-قسم کا گلو استعمال کیا، جو درج ذیل اسکرین پرنٹنگ پیرامیٹرز سے مماثل ہے: ڈاٹ قطر 4.0 ملی میٹر، ڈاٹ اسپیسنگ 3.0 ملی میٹر، اور میش کاؤنٹ 100۔ کمپنی کے 165 g/m² کے لیے، یہ بہترین uncoated سفید کارڈ بورڈ پرنٹنگ اور glu پرنٹنگ کا بہترین اثر فراہم کرتا ہے۔ جیسا کہ شکل 3 میں دکھایا گیا ہے، ان پیرامیٹرز کی بنیاد پر ایک اسکرین بنائی گئی تھی اور اصل پیداوار میں جانچ کی گئی تھی۔ گوند لگانے کے بعد، کاغذ عام طور پر چپٹا رہتا ہے جس میں تقریباً کوئی کرلنگ یا اخترتی نہیں ہوتی ہے، جس سے بعد کے عمل کو آسانی سے لیمینیشن کرنے کی اجازت ملتی ہے۔ تیار شدہ پروڈکٹ نے اچھی چپکنے کی نمائش کی، جس کی اوسط چپکنے والی آنسو کی طاقت 80% سے زیادہ ہے، جبکہ گلو کے استعمال کو بھی تقریباً 30% تک کم کر دیتا ہے۔
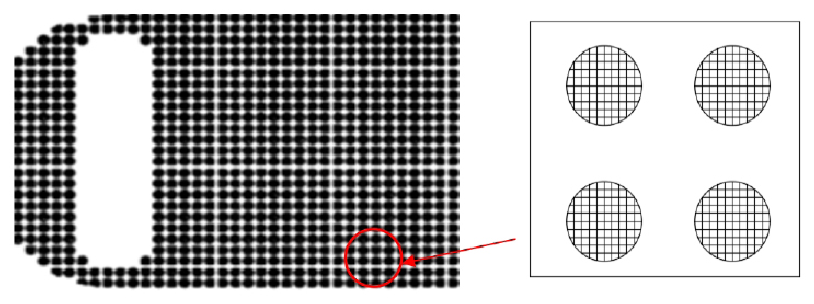
شکل 3 کیس پیٹرن ڈیزائن اور توسیع شدہ تفصیل کا منظر
مندرجہ بالا نقطہ نظر ایک عملی طریقہ فراہم کرتا ہے جس سے کم-گفٹ باکس کی سطح کے کاغذ کے بڑے-علاقے کے چپکنے کے بعد پیدا ہونے والی خرابی کے مسئلے کو حل کیا جاسکتا ہے۔ مختلف قسم کے کاغذی مواد میں مختلف خصوصیات اور جاذبیت ہوتی ہے۔ اسکرین پرنٹنگ پیٹرن کو ڈیزائن کرتے وقت، کاغذ کی جاذبیت، اسکرین پرنٹنگ سٹینسل کی میش گنتی، نقطوں کے سائز اور وقفہ کاری کے ساتھ ساتھ مواد کے لیے موزوں چپکنے والی چیزوں پر جامع طور پر غور کرنا ضروری ہے۔ یہ خاص طور پر خودکار فولڈنگ اور گلوئنگ لائنوں کے لیے اہم ہے، جو کہ تیز رفتاری اور درستگی کی خصوصیت رکھتی ہیں، جس سے گلو کی سکرین پرنٹنگ ایپلی کیشن بڑے پیمانے پر استعمال ہوتی ہے۔ اس طریقے کو لاگو کرنے سے نہ صرف سطحی کاغذ کے کرلنگ اور خرابی کے مسئلے کو جزوی طور پر حل کیا جاتا ہے بلکہ بعد میں ڈائی-کاٹنے اور بنانے کے عمل میں بھی سہولت ملتی ہے، جبکہ چپکنے والی اشیاء اور دیگر مواد میں بھی خاطر خواہ بچت ہوتی ہے۔